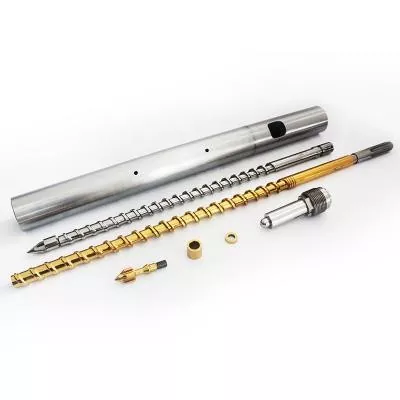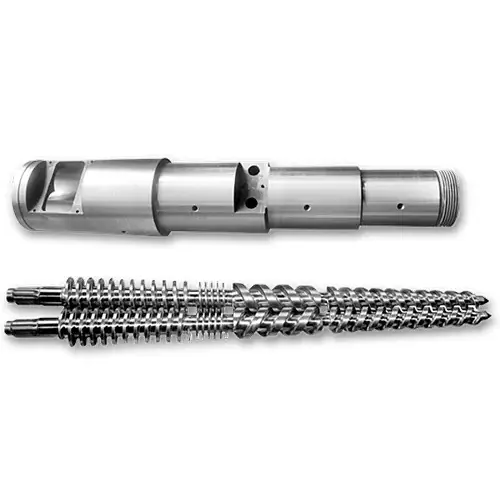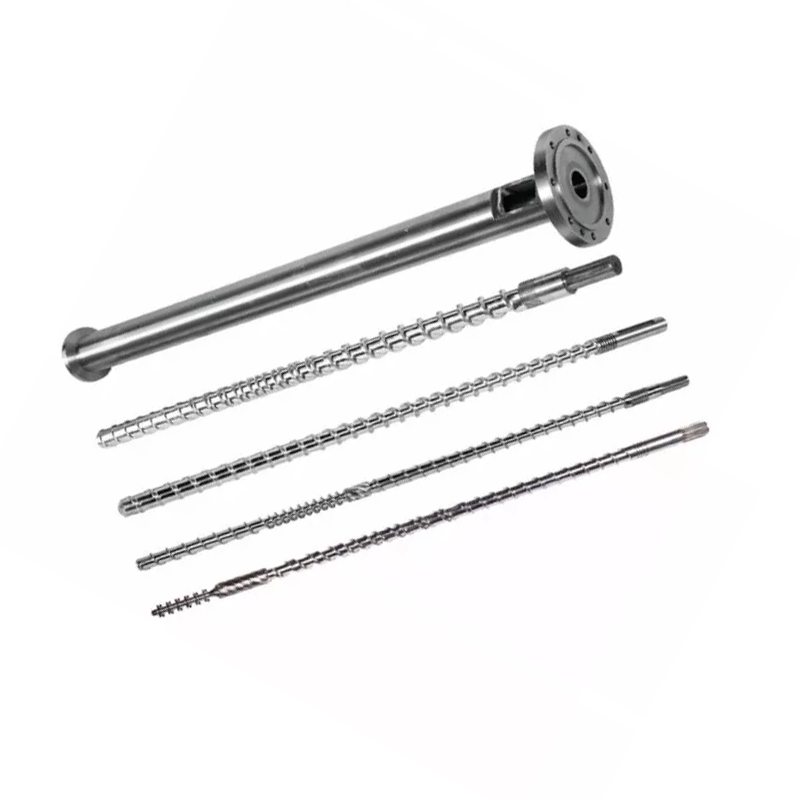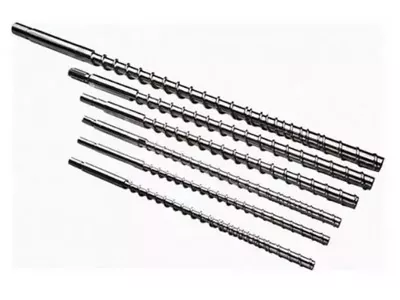
Ներարկման պտուտակ L/D հարաբերակցությունըաշխատանքային երկարությունը բաժանված է պտուտակի տրամագծով, և ներարկման պտուտակների մեծ մասն աշխատում է 18:1-ից մինչև 25:1: Ահա թե ինչ չի ասում ձեզ ոչ մի տեխնիկական աղյուսակ. դուք չեք կարող փոխել L/D-ն այն մեքենայի վրա, որն արդեն իսկ ունեք: Երկարությունը ամրացվում է տակառով։ Այն, ինչ դուք կարող եք փոխել, դա էպտուտակի տրամագիծը, և ֆիքսված տակառում այդ մեկ ընտրությունը տեղափոխում է L/D, կրակոցի հզորությունը և ներարկման ճնշումը միասին՝ հակառակ ուղղություններով: Ավելի փոքր պտուտակը տալիս է ավելի բարձր L/D, ավելի փոքր կրակոց և ավելի մեծ ճնշում: Համապատասխանեցրեք այդ առևտուրը ձեր խեժի և ձեր մասի հետ, և L/D հարցերի մեծ մասը պատասխանում է իրենց:
Ինչ է նշանակում L/D հարաբերակցությունը ներարկման պտուտակի վրա
L/D-ը պտուտակի աշխատանքային երկարությունն է (L)՝ բաժանված նրա արտաքին տրամագծով (D): Իր լայնությունից 22 անգամ երկար պտուտակն ունի 22:1 L/D:
Հարաբերակցությունը չափվում է չափի հետ: 22:1 40 մմ պտուտակն ունի 880 մմ աշխատանքային երկարություն: 22:1 80 մմ պտուտակն ունի 1760 մմ երկարություն: Նույն հարաբերակցությունը, շատ տարբեր մեքենաներ:
Այն, ինչ իրականում նկարագրում է հարաբերակցությունըորքան թռիչքուղի պետք է կատարի պտուտակը. Սնուցումը, հալումը և չափումը տեղի են ունենում այդ երկարությամբ: Ավելի երկարությունը նշանակում է ավելի շատ հալման հզորություն և ավելի շատ խառնում: Ավելի քիչ երկարություն նշանակում է երկուսն էլ ավելի քիչ, և նյութի տաք նստելու ավելի քիչ ժամանակ:
Ներարկման պտուտակների մեծ մասը վայրէջք է կատարում 18:1-ից 25:1-ի միջև, ընդ որում 20:1-ից մինչև 22:1-ը ընդհանուր նշանակության մեքենաների համար: Սյունի ուղեցույցը ներառում է ամբողջական պատկերը մերներարկման կաղապարման պտուտակային տակառի ուղեցույց.
Ինչու է ներարկման L/D-ն ավելի կարճ, քան extrusion L/D-ը
Էքստրուդատորները սովորաբար աշխատում են 25:1-ից մինչև 33:1: Ներարկման պտուտակները մնում են ավելի կարճ, և պատճառը ցիկլն է, ոչ թե ավանդույթը:
Էքստրուդատորի պտուտակն անընդհատ պտտվում է: Նյութը մտնում է մի ծայրից, շարժվում միջով և դուրս է գալիս մյուս ծայրից: Ոչինչ չի սպասում:
Ներարկման պտուտակն աշխատում է պոռթկումներով: It rotates to plasticize one shot, retracts, then stops. Այն ներարկում է, և բորբոսը սառչում է: During all of that, the melt already in the barrel sits still and stays hot.
Այդ սպասումն է ամբողջ տարբերությունը։ Ավելի երկար տակառը ավելի շատ հալեցնում է, իսկ ներարկման մեքենայի վրա ավելի շատ հալվելը նշանակում է ավելի շատ նյութ, որը սպասում է ավելի շատ ցիկլերի ընթացքում: Ջերմազգայուն խեժի համար լրացուցիչ երկարությունը լրացուցիչ հզորություն չէ: Դա լրացուցիչ ջերմային պատմություն է:
Այսպիսով, ներարկման դիզայնը հավասարակշռում է հալման հզորությունը բնակության ժամանակի հետ, մինչդեռ էքստրուզիան հիմնականում պարզապես գնում է հալման հզորությունը:
Այն, ինչ ձեզ ոչ ոք չի ասում. Դուք չեք կարող փոխել L/D-ն
L/D-ի մասին հոդվածներում խոսվում է այնպես, կարծես դուք կարող եք ընտրել թիվ: Մեքենայի վրա, որը դուք արդեն ունեք, դուք չունեք:
L-ն ամրացված է տակառով:Տակառը հաստոցավոր ճնշման անոթ է, որը պտուտակված է մեքենայի շրջանակի մեջ, իր ջեռուցիչ գոտիներով, սնուցող կոկորդով և բոլորը կառուցված մեկ երկարությամբ: Ոչ ոք չի երկարացնում տակառը։
Այսպիսով, L/D-ում մնացած միակ փոփոխականը D-ն է՝ պտուտակի տրամագիծը: Փոխեք տրամագիծը, և հարաբերակցությունը փոխվում է դրա հետ, քանի որ գծից վերևի երկարությունը երբեք չի շարժվում:
Ահա թե ինչու մեքենաշինողները նշում են նույն մեքենայի երկու կամ երեք պտուտակների տրամագիծը: Նրանք ձեզ չեն առաջարկում կրակոցի երեք չափս: Նրանք առաջարկում են ձեզ երեք միավոր փոխզիջման կորի վրա, և կրակոցի չափը շարժվող բաներից մեկն է միայն:
Պտուտակի տրամագիծը՝ լծակ, որը շարժում է ամեն ինչ
Ֆիքսված տակառում մեկ ընտրությունը միանգամից չորս բան է տեղափոխում: Հասկացեք այս աղյուսակը և հասկանում եք ներարկման L/D:
| Եթե դուք ընտրում եք մի... | Պտուտակի ավելի փոքր տրամագիծ | Պտուտակների ավելի մեծ տրամագիծ |
|---|---|---|
| L/D հարաբերակցությունը | Ավելի բարձր(նույն L, ավելի փոքր D) | Ստորին(նույն L, ավելի մեծ D) |
| Կրակոցի հզորություն | Ավելի փոքր(ավելի քիչ ծավալ մեկ մմ հարվածի համար) | Ավելի մեծ |
| Ներարկման ճնշումը հասանելի է | Ավելի բարձր(նույն ուժը ավելի փոքր տարածքի վրա) | Ստորին |
| Մեկ կրակոցի հալման հզորությունը | Ավելի լավ(ավելի շատ L/D քիչ նյութի համար) | Ավելի քիչ առատաձեռն |
| Տվյալ մասի բնակության ժամանակը | Ավելի կարճ(կրակոցն օգտագործում է ավելի փոքր տակառ) | Ավելի երկար |
| Կոստյումներ | Փոքր ճշգրիտ մասեր, բարակ պատեր, բարձր մածուցիկությամբ և ջերմազգայուն խեժեր | Խոշոր կադրեր, ապրանքային խեժեր, հաստ հատվածներ |
Կրկին կարդացեք ճնշման տողը, քանի որ այն որոշում է ավելի շատ աշխատատեղեր, քան մարդիկ սպասում են: Մեքենայի հիդրավլիկ կամ էլեկտրական շարժիչը ֆիքսված ուժ է հաղորդում պտուտակի հետևին: Ճնշումը ուժը բաժանված է ըստ տարածքի: Ավելի փոքր պտուտակն ունի ավելի քիչ դեմքի տարածք, ուստի նույն ուժն առաջացնում է հալման ավելի բարձր ճնշում:
Այդ իսկ պատճառով բարակ պատի և բարձր մածուցիկության աշխատանքը հաճախ ընկնում է փոքր պտուտակի վրա. այն կարող է հալվելը մղել ամուր խոռոչի մեջ, որը մեծ պտուտակը չի կարող լրացնել: Ավելի բարձր L/D, որը գալիս է դրա հետ, բոնուս է, ոչ թե պատահականություն:
Եվ կարդացեք նաև բնակության տողը: Դա այն մեկն է, որը հանգիստ որոշում է, թե արդյոք ձեր համակարգիչը դեղին է:

Ինչպես է L/D-ն ազդում կրակոցի չափի վրա
Խստորեն, L/D-ը չի սահմանում կրակոցի չափը: Տրամագիծը և հարվածը կատարվում են. կրակոցի ծավալը պտուտակի խաչմերուկի տարածքն է՝ բազմապատկված այն ճանապարհով, որն անցնում է:
Բայց իրական մեքենայի վրա դուք չեք կարող դրանք առանձնացնել, քանի որ նույն տրամագիծը, որը սահմանում է ձեր կրակոցը, նաև սահմանում է ձեր L/D-ը: Ընտրեք փոքր պտուտակը փոքր ճշգրիտ մասի համար, և դուք նույն պահին ընտրել եք ավելի բարձր L/D:
Գործնական հետևանքը ուրախալի է։ Պտուտակը, որը տալիս է փոքր կրակոց, նաև տալիս է ավելի շատ հալման երկարություն մեկ գրամ նյութի համար և ավելի բարձր ներարկման ճնշում: Այդ երեք գույքը համապատասխանում են նույն աշխատանքին, այդ իսկ պատճառով առևտուրն ավելի հաճախ մաքուր է ստացվում, քան ոչ:
Այնտեղ, որտեղ այն դադարում է երջանիկ լինել, այն է, երբ դուք պարտադրում եք մի մասը սխալ պտուտակի վրա: Շատ փոքր կրակոց կատարեք մեծ տրամագծով պտուտակի վրա, և դուք կստանաք ամենավատը երկուսից՝ ցածր L/D, տակառի հսկայական ծավալ՝ ձեր կրակոցի համեմատ, և նյութ, որը չափազանց երկար պտտվում է ջերմության միջով:
Բնակության ժամանակը. Որակյալ մարդասպանը, որը դուք կարող եք հաշվարկել
Կացության ժամանակն այն է, թե որքան ժամանակ է պոլիմերի տվյալ կտորը տաք մնում տակառի ներսում, մինչև այն ներարկվի: Դա ամենաթերագնահատված թիվն է ներարկման ձևավորման մեջ, և դուք կարող եք այն գնահատել երեսուն վայրկյանում:
Բնակության ժամանակը ≈ (տակառի կրակոցի հզորությունը ÷ ձեր կրակոցի չափը) × ցիկլի ժամանակը
Երկու հզորությունները նույն ստորաբաժանումներում: Վերցրեք կրակոցի հզորությունը մեքենայի վարկանիշից:
Աշխատեք օրինակով: Մեքենա, որը գնահատվում է 200 գ կրակոցի հզորությամբ, որն աշխատում է 20 գ մասի վրա 30 վայրկյան ցիկլի ընթացքում: Հարաբերակցությունը 10 է, ուստի հալոցքը անցնում է մոտավորապես տասը ցիկլով: Բնակության ժամանակը մոտ 300 վայրկյան է կամ հինգ րոպե:
Հալման ջերմաստիճանում հինգ րոպեն երկար ժամանակ է PC-ի, POM-ի, PET-ի կամ PVC-ի համար: Ձեր կարգավորումների հետ կապված ոչինչ սխալ չէ: Մասը պարզապես շատ փոքր է տակառի համար, և նյութը եփվում է, մինչ սպասում է իր հերթին:
Այժմ տեղափոխեք այդ աշխատանքը ավելի փոքր պտուտակով: Կրակոցի հզորությունը նվազում է մինչև, ասենք, 80 գրամ: Նույն 20 գ մասնաբաժինը այժմ օգտագործում է տակառի մեկ քառորդը, հալոցքը տասի փոխարեն անցնում է չորս փուլով, և նստելու ժամանակը նվազում է մինչև մոտավորապես երկու րոպե:
Դուք չեք փոխել սահմանված կետը: Դուք փոխեցիք պտուտակի տրամագիծը, և դեգրադացման խնդիրը դրանով գնաց:
20–80% կրակոցների հզորության գոտի
Արդյունաբերության ընդհանուր ուղեցույցն այն է, որ ձեր կադրը պահեք մեքենայի գնահատված կրակոցների հզորության մոտավորապես 20%-ից մինչև 80%-ի միջև: Հաստատեք ժապավենը ձեր մեքենայի ձեռնարկի հետ, բայց դրա տրամաբանությունը ամենուր է:
Խմբի տակ, բնակության ժամանակը երկար է։ Նյութը չափազանց շատ է անցնում ջերմության միջով, և ջերմության նկատմամբ զգայուն խեժերը քայքայվում են: Սա ձախողում է վերը նշված բանաձեւը:
Խմբի վերևում, երկու բան կոտրվում է. Բավական տակառ չի մնացել պատշաճ բարձը պահելու համար, ուստի փաթեթավորումը կրակոցից կրակոց անհամապատասխան է դառնում: Եվ պտուտակն ավելի քիչ ժամանակ և երկարություն ունի նյութի գրեթե լիքը տակառը հալելու համար, ուստի հալման որակը տուժում է հենց այն ժամանակ, երբ դուք առավելագույնն եք պահանջում:
Հողատարածք նվագախմբի մեջտեղում, և մեքենան աշխատելու տեղ ունի: Եթե ձեր մասը դրված է դրա սահմաններից դուրս, ապա ճիշտ ամրագրումը պտուտակի այլ տրամագիծն է կամ այլ մեքենա, այլ ոչ թե պրոցեսի կարգավորումների հերոսական հավաքածու:
Ինչպես է L/D-ն ազդում հալման որակի վրա
Երկարությունը հալման հզորությունն է, իսկ հալման հզորությունը՝ որակ։
Ավելի շատ L/D տալիս է ավելի ամբողջական հալեցում:Պինդ գնդիկները պետք է ավելի հեռուն տանեն տակառի տաք պատին, ուստի դրանցից ավելի քիչ մասն է գոյատևում որպես չհալված: Մասի կոշտ բծերը և ոսպնյակի ձևավորված ներդիրները հալման ձախողումներ են, և երկարությունը պայքարում է դրանց դեմ:
Ավելի շատ L/D-ն ավելի համասեռ հալեցնում է:Ջերմաստիճանը հավասարվում է, գույնը և լցոնիչը ավելի լավ են բաշխվում, և հալոցքը, որը հասնում է ստուգիչ օղակին, ավելի հետևողական է կրակոցից կրակոց: Դա ցուցադրվում է որպես ավելի լայն գործընթացի պատուհան:
Ավելի շատ L/D տալիս է նաև ավելի շատ ջերմային պատմություն:Նույն երկարությունը, որը մանրակրկիտ հալվում է, նաև նյութն ավելի երկար է պահում, իսկ PVC-ի, PC-ի, POM-ի և PET-ի համար դա ծախս է, ոչ թե օգուտ:
Այսպիսով, հալեցման որակը չէ, որ ավելին ավելի լավ է: Դա հավասարակշռություն է՝ բավական երկարություն, որպեսզի ամբողջությամբ հալվի, ոչ այնքան տակառի ծավալը, որ նյութը շատ երկար սպասի օգտագործելու համար: Երբ հալման հզորությունը ձեր հատուկ սահմանափակումն է, արգելապատնեշը բարձրացնում է այն առանց մեկ միլիմետր տակառ ավելացնելու:
Ընտրելով L/D և տրամագիծ ըստ խեժի և մասի
Միացրեք գործարքները, և ընտրությունը ընկնում է խեժից և մասից:
| Ձեր վիճակը | Հենվեք դեպի | Ինչո՞ւ |
|---|---|---|
| Փոքր, բարակ պատերով ճշգրիտ մասեր | Ավելի փոքր պտուտակ, ավելի բարձր L/D | Ավելի բարձր ներարկման ճնշումը լրացնում է բարակ հատվածները; լավ հալեցում մեկ գրամի դիմաց; կարճատև բնակություն |
| Ջերմազգայուն խեժ (PC, POM, PET, PVC) | Կրակոցի համար ավելի փոքր պտուտակ; L/D գոտու ավելի կարճ վերջ | Բնակության ժամանակը թշնամին է: Պահպանեք կրակոցը տակառի հզորության համեմատ մեծ |
| Բարձր մածուցիկության ինժեներական խեժ | Ավելի փոքր պտուտակ, ավելի բարձր L/D | Լցնելու համար անհրաժեշտ է ճնշում և երկարություն՝ մանրակրկիտ հալվելու համար |
| Խոշոր կրակոցներ, ապրանքային խեժ (PE, PP, PS) | Ավելի մեծ պտուտակ, ցածր L/D | Հզորությունը տանում է; այս խեժերը հանդուրժում են հալման կրճատված երկարությունը |
| Հաստ պատերով մասեր, դանդաղ ցիկլեր | Ավելի մեծ պտուտակ, ժամացույցի նստավայր | Երկար ցիկլերը բազմապատկում են բնակության ժամանակը: Կատարելուց առաջ վերահաշվարկեք |
| Ապակիով լցված կամ հղկող միացություն | Տրամագիծը մեկ մասի համար; փոխելմակերեսը | L/D հետևում է մասին. Մաշվածության պատասխանը բիմետալիկ փորվածք է, այլ ոչ թե տարբեր երկարություն |
| Չհալվում է բարձր ելքի դեպքում | Նույն տրամագիծը; արգելապատնեշի պտուտակ | Ձեզ անհրաժեշտ է հալման հզորություն, ոչ թե տակառի երկարություն: Տակառը, միեւնույն է, չի փոխվում |
Նշեք վերջին երկու տողերը: Ամենատարածված խնդիրներից երկուսը, որոնք մեզ բերում են կաղապարողները, ամենևին էլ L/D խնդիրներ չեն, և դրանք լուծելու համար տարբեր պտուտակային տրամագիծ գնելը վատնում է գումարը:
Ընդհանուր L/D սխալներ ներարկման համաձուլվածքներում
- Էքստրուզիայի L/D-ի պատճենում:Էքստրուդատորի աղյուսակից 30:1 համարը, որը կիրառվում է ներարկման պտուտակի վրա, անտեսում է բնակության ժամանակի խնդիրը, որը սահմանում է ներարկման ձևավորումը: Երկու մեքենաները տարբեր աշխատանքներ են կատարում:
- Ավելի երկար ենթադրելն ավելի լավ է:Ավելի երկարությունը ավելի շատ հալեցնում էևավելի շատ ջերմային պատմություն: Ջերմազգայուն խեժի վրա երկրորդը հաղթում է, իսկ նյութը քայքայվում է:
- Անտեսելով կրակոց-հզորության հարաբերակցությունը:Ամենատարածված որակի խնդիրը, որը մենք տեսնում ենք երկրաչափության հետ կապված, մեծ տակառի մեջ եփվող փոքր մասն է: Ոչ ոք դա չի ստուգում, քանի որ այն ոչ մի կարգավորումների էկրանին չէ:
- Հավատալով L/D-ն կարող է փոխվել գոյություն ունեցող մեքենայի վրա:Չի կարող։ Տակառը սահմանում է L. Միայն տրամագիծը ձերն է ընտրելու:
- L/D-ին մեղադրելով հալման խնդրի համար:Եթե չհալոցքները հայտնվում են միայն բարձր հզորության դեպքում, ապա ձեր հալման հզորությունը կարճ է, այլ ոչ թե տակառը: Պատնեշի պտուտակն այն ամրացնում է նույն տակառում:
- Մեղադրելով L/D-ին մաշվածության խնդրի համար:Պտուտակային նույն արագությամբ ընկնելու արդյունքը մաշված է, ոչ թե երկրաչափություն: Չափեք այն, նախքան որևէ բան վերափոխելը:

Ինչպես պատվիրել ճիշտ պտուտակ
Պտուտակների արտադրողը նախագծում է ձեր ասածից: Ուղարկեք դրանք, և տրամագծի և երկրաչափության առաջարկությունը հետևում է:
- Մեքենայի ապրանքանիշը, մոդելը և ընթացիկ պտուտակի տրամագիծը:Անվանատախտակի լուսանկարը ծածկում է դրա մեծ մասը, և այն մեզ ասում է տակառի երկարությունը, որի ներսում դուք աշխատում եք:
- Մեքենայի գնահատված կրակոցի հզորությունը,եթե դուք գիտեք դա, և ձեր իրական մասի քաշը:
- Ցիկլի ժամանակ.Վերոնշյալ երկու թվերի դեպքում կեցության ժամանակը կարող է հաշվարկվել ձեզ համար:
- Խեժ, դասարան և լցանյութի պարունակություն:Սա մղում է սեղմման պրոֆիլը և մակերեսի մշակումը այնքան, որքան տրամագիծը:
- Ձեր ուզած թերությունն անհետացավ։Բնակության վայրում դեղին կետերը. Չհալեցման կետը հալման հզորության վրա: Կարճ կրակոցները մատնանշվում են ճնշման կամ ստուգիչ օղակի վրա: Յուրաքանչյուրն ունի տարբեր պատասխան:
- Գծանկար, կամ ձեր մաշված պտուտակ:Կամ թույլ է տալիս մեզ կառուցել ձեր մեքենայի վրա: CMM սարքավորման վրա մաշված մասը չափվում է ±0,01 մմ, և երկրաչափությունը վերակառուցվում է:
Ինչու աշխատել Նանհայայի հետ
Ուղարկեք մեզ մասի քաշը, ցիկլի ժամանակը և մեքենայի մոդելը, և մենք կկատարենք բնակության ժամանակի թվաբանությունը՝ նախքան ձեզ որևէ բան մեջբերելը: Երբեմն պատասխանը տարբեր պտուտակային տրամագիծ է: Երբեմն դա պատնեշի պտուտակ է այն տակառի մեջ, որը դուք արդեն ունեք: Երբեմն պատահում է, որ ձեր աշխատանքը պատկանում է մեկ այլ մեքենայի, և մենք դա կասենք:
Երբ պատասխանը նոր պտուտակ է, Նանհայան կառուցել էներարկման ձուլման պտուտակներև տակառներ ավելի քան քսան տարի՝ 38CrMoAlA, 42CrMo, SKD-61 և չժանգոտվող պողպատում՝ ազոտավորված կամ բիմետալիկ, 2,5–3 մմ վոլֆրամ պարունակող համաձուլվածքի շերտով մինչև 62 HRC, որտեղ սնուցումը պահանջում է:
Մենք կառուցում ենք ձեր գծագրի, մեքենայի մոդելի կամ մաշված նմուշի համաձայնփոխարինումներհամատեղելի է հիմնական մեքենաների ապրանքանիշերի հետ, մեկ հավաքածուի նվազագույն պատվեր և 12 ժամվա ընթացքում գնանշում:
Պայքար դեղնության դեմ, չհալոցների՞, թե՞ կարճ կրակոցների դեմ: Ուղարկեք ձեր մեքենայի մոդելը, մասի քաշը, ցիկլի ժամանակը և խեժը: Մենք ձեզ կասենք՝ արդյոք դա L/D է, տրամագիծը, հալման հզորությունը, թե մաշվածությունը, և գնանշենք 12 ժամվա ընթացքում:
Ստացեք Պտուտակային առաջարկությունՀաճախակի տրվող հարցեր
Ո՞րն է ներարկման ձևավորման պտուտակի համար L/D հարաբերակցությունը:
Ներարկման պտուտակների մեծ մասն աշխատում է 18:1-ից 25:1-ի միջև, ընդ որում 20:1-ից մինչև 22:1-ը ընդհանուր նշանակության մեքենաների համար: Ջերմազգայուն խեժերը ավելի կարճ են դարձնում, քանի որ նյութը ավելի քիչ ժամանակ է ծախսում տաք վիճակում: Ինժեներական պլաստմասսաները, որոնք մանրակրկիտ հալման կարիք ունեն, ավելի երկար են:
Կարո՞ղ եմ փոխել L/D հարաբերակցությունը իմ ներարկման ձուլման մեքենայի վրա:
Ոչ ուղղակիորեն: Երկարությունը ամրագրվում է տակառով, որը մշակվում է մեքենայի մեջ։ Այն, ինչ կարող եք փոխել, պտուտակի տրամագիծն է, և քանի որ L-ն մնում է նույնը, ավելի փոքր տրամագիծը ավտոմատ կերպով տալիս է ավելի բարձր L/D: Այդ մեկ ընտրությունը նաև փոխում է ձեր կրակոցի հզորությունը և հասանելի ներարկման ճնշումը:
Արդյո՞ք L/D հարաբերակցությունը ազդում է կրակոցի չափի վրա:
Անուղղակիորեն և անբաժանելի: Նկարահանման ծավալը գալիս է պտուտակի տրամագծից և հարվածից, այլ ոչ թե L/D-ից: Բայց ֆիքսված տակառի վրա տրամագիծը, որը սահմանում է ձեր կրակոցը, նույնպես սահմանում է ձեր L/D-ը: Ընտրեք ավելի փոքր պտուտակ ավելի փոքր կրակոցի համար, և դուք կստանաք ավելի բարձր L/D և միաժամանակ ավելի բարձր ներարկման ճնշում:
Ինչպե՞ս կարող եմ հաշվարկել բնակության ժամանակը ներարկման ձևավորման մեջ:
Մեքենայի գնահատված կրակոցի հզորությունը բաժանեք ձեր իրական չափի վրա, այնուհետև բազմապատկեք ցիկլի ժամանակով: 200 գ մեքենան, որն աշխատում է 20 գ մասով 30 վայրկյան ցիկլով, տալիս է մոտավորապես 300 վայրկյան կամ հինգ րոպե բնակություն: Դա երկար ժամանակ է PC, POM, PET կամ PVC հալման ջերմաստիճանում պահելու համար:
Ինչու՞ է ներարկման L/D-ն ավելի կարճ, քան extrusion L/D-ը:
Քանի որ ներարկման պտուտակն աշխատում է պայթումներով: Այն պլաստիկացնում է կրակոցը, այնուհետև կանգ է առնում, մինչ մեքենան ներարկում է, և կաղապարը սառչում է, և տակառի մեջ հալվածը ամբողջ ժամանակ տաք է մնում: Էքստրուդատորը անընդհատ աշխատում է, և ոչինչ չի սպասում: Ներարկման մեքենայի վրա տակառի լրացուցիչ երկարությունը լրացուցիչ ջերմային պատմություն է, ոչ միայն հալման լրացուցիչ հզորություն, ուստի ներարկման պտուտակները մնում են ավելի կարճ:
Տակառի հզորության քանի՞ տոկոսը պետք է օգտագործի իմ կրակոցը:
Սովորաբար նշված ուղեցույցը կազմում է կրակոցի գնահատված հզորության մոտավորապես 20%-ից 80%-ը, և ձեր մեքենայի ձեռնարկը հեղինակությունն է: Այդ գոտուց ցածր բնակության ժամանակն անցնում է երկար, իսկ ջերմության նկատմամբ զգայուն նյութը քայքայվում է: Դրա վերևում տեղ չկա պատշաճ բարձի համար և քիչ ժամանակ՝ գրեթե լիքը տակառը հալելու համար:
Արդյո՞ք ավելի բարձր L/D-ն ավելի լավ է ներարկման ձևավորման համար:
Ոչ ավտոմատ կերպով: Ավելի երկարությունը տալիս է ավելի ամբողջական հալեցում և ավելի միատեսակ հալում, ինչը բարելավում է որակը: Այն նաև ավելի երկար է պահում նյութը տաք վիճակում, ինչը քայքայում է ջերմության նկատմամբ զգայուն խեժերը: Ճիշտ L/D-ն ամբողջությամբ հալեցնում է ձեր նյութը՝ չպահելով այն ավելի երկար, քան անհրաժեշտ է:
Իմ մասերը դեղնում են։ Արդյո՞ք դա L/D խնդիր է:
Սովորաբար դա բնակության ժամանակի խնդիր է, որը կրակոցի չափից մինչև տակառի հզորության խնդիր է: Սկզբում կատարեք բնակության հաշվարկը: Եթե փոքր մասը պատրաստվում է մեծ տակառի մեջ, ապա ոչ մի ջերմաստիճանի կարգավորում և ոչ մի պտուտակային երկրաչափություն չի շտկելու այն: Պտուտակի ավելի փոքր տրամագիծը, կամ ավելի փոքր մեքենան, կլինի: