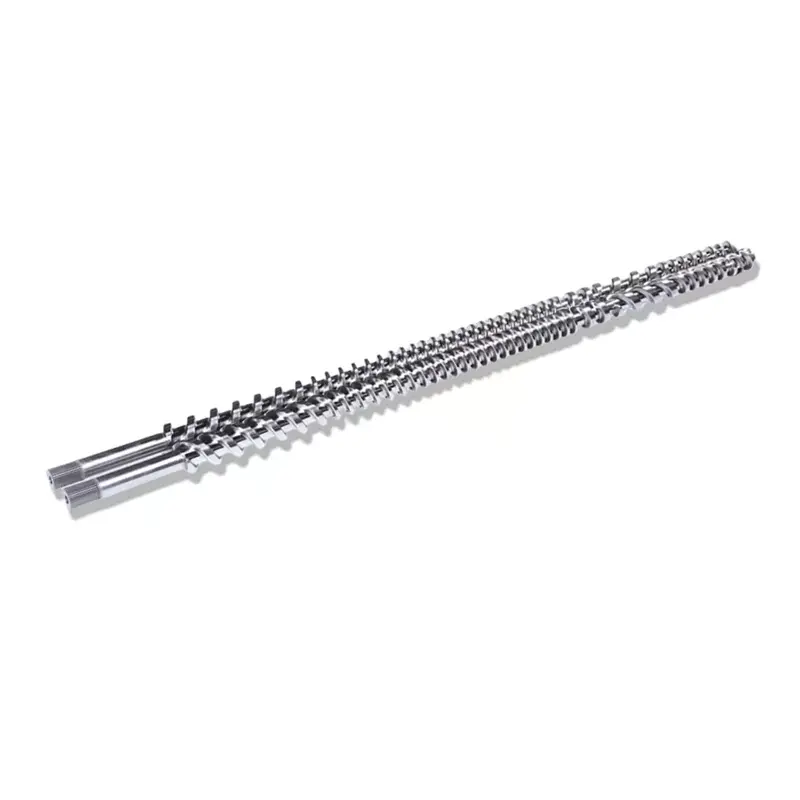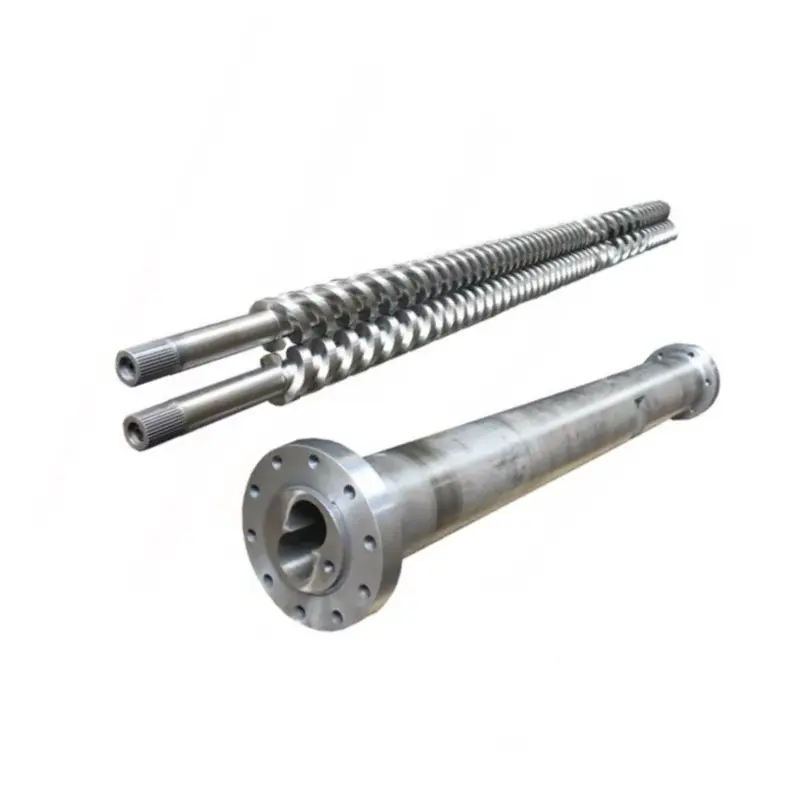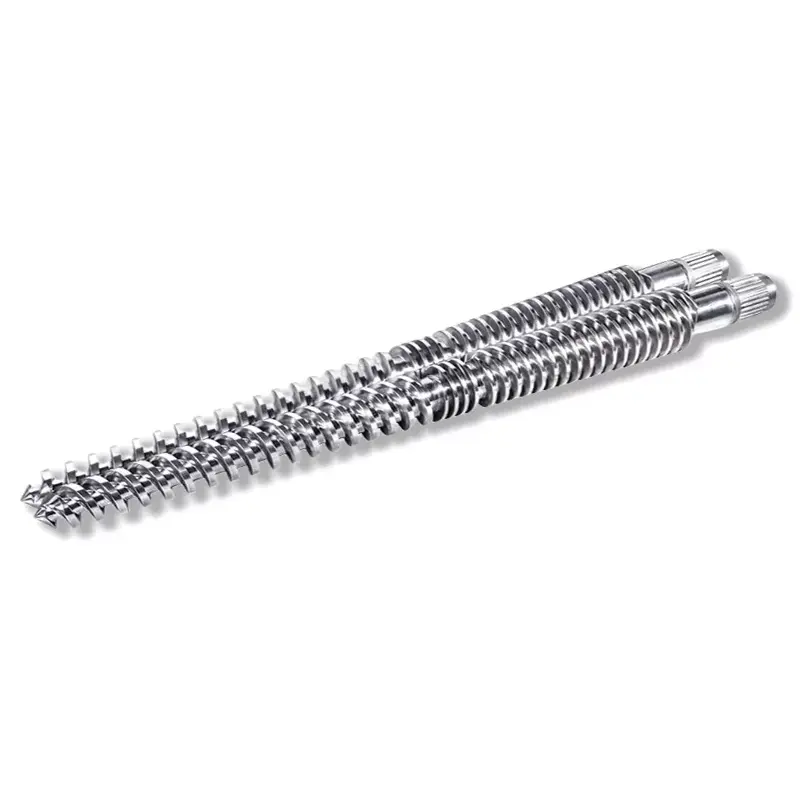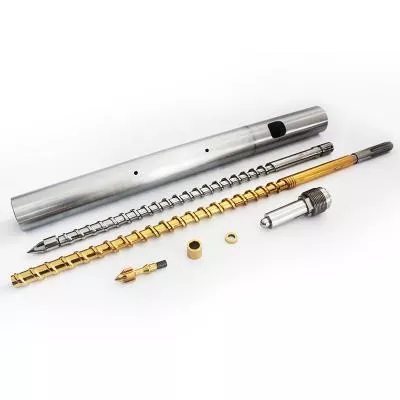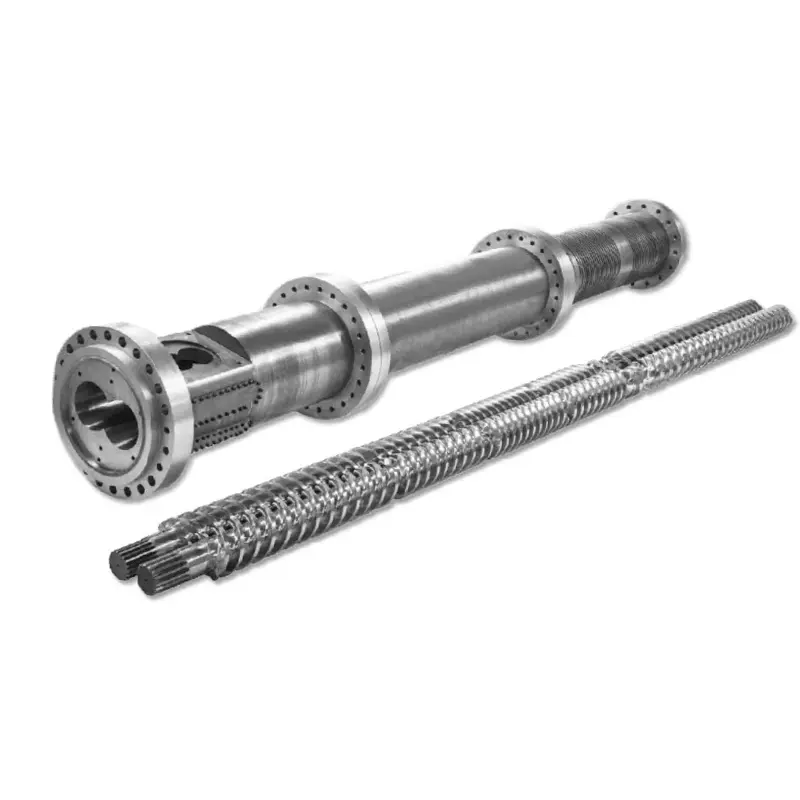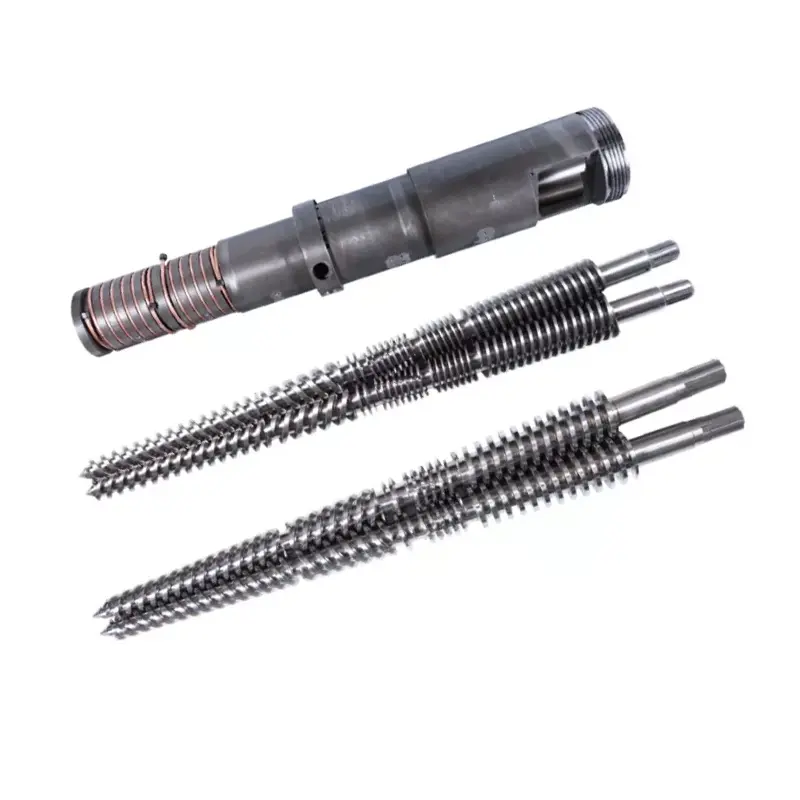

Ինչ է իրականում անում պտուտակավոր տակառը
Պտուտակն ու տակառը աշխատում են որպես համապատասխան զույգ: Ահա յուրաքանչյուր ցիկլի հաջորդականությունը.
- Սնուցում— Պլաստիկ գնդիկները գուլպանից ընկնում են կերակրման գոտի:
- Հալվելը— Պտտվող պտուտակն առաջացնում է կտրող ջերմություն: Համակցված տակառային տաքացուցիչների հետ, գնդիկները հալեցնում և սեղմում են:
- Չափագրում— Հալվածքը ներարկումից առաջ դառնում է միատեսակ ջերմաստիճանով և ճնշումով:
- Ներարկում— Պտուտակը մխոցի պես առաջ է շարժվում՝ հալած պլաստիկը մղելով կաղապարի մեջ։
Դիզայնի յուրաքանչյուր փոփոխական՝ երկրաչափություն, գոտիների համամասնություններ, մակերևույթի մշակում, ազդում է այն չորս քայլերի վրա, որոնք տեղի են ունենում: Դրանցից որևէ մեկի անհամապատասխանությունը դրսևորվում է որպես արտադրության խնդիր:
Որոշում 1. L/D հարաբերակցությունը
L/D հարաբերակցությունը (պտուտակի թռիչքի երկարությունը բաժանված է տրամագծի վրա) տեխնիկական աղյուսակի ամենակարևոր թիվն է: Այն վերահսկում է բնակության ժամանակը, խառնման որակը և ջերմության բաշխումը:Ընդհանուր նշանակության ներարկման համաձուլվածքների դիմումների մեծ մասը օգտագործում է 20:1:
| Խեժ | Առաջարկվող L/D |
|---|---|
| PP, PE, PS (ստանդարտ) | 18:1 – 20:1 |
| ABS, PC | 20:1 – 24:1 |
| PVC (ջերմազգայուն) | 16:1 – 20:1 |
| PET | 20:1 – 22:1 |
| Նեյլոն (PA) | 18:1 – 20:1 |
| GF-ամրացված նյութեր | 20:1 – 24:1 |
Որոշում 2. Սեղմման հարաբերակցությունը
Սեղմման հարաբերակցությունը (CR) չափում է, թե որքանով է պտուտակային ալիքը նեղանում սնուցման գոտուց մինչև չափիչ գոտի: Բարձր CR-ն ավելի ագրեսիվ սեղմում է հալոցքը, ինչը լավ է ամորֆ խեժերի համար, որոնք աստիճանաբար փափկվում են: Ստորին CR-ն ավելի մեղմ է, ինչն անհրաժեշտ է ջերմության նկատմամբ զգայուն կամ մանրաթելերով լցված նյութերի համար:
| Խեժ | Սեղմման հարաբերակցությունը |
|---|---|
| ABS, PC, PMMA (ամորֆ) | 3,0 – 3,5:1 |
| PP, PE, նեյլոն (կիսաբյուրեղային) | 2,5 – 3,0:1 |
| ՊՎՔ | 2.0 – 2.5:1 |
| PET | 2.3 – 2.6:1 |
| GF- ուժեղացված (≥15%) | 2.0 – 2.5:1 |
Որոշում 3. Գոտիների համամասնությունները
Ստանդարտ ներարկման պտուտակը բաժանվում է երեք գոտիների. Յուրաքանչյուր գոտու համամասնությունը կարևոր է այնքան, որքան ընդհանուր L/D-ը:
- Սնուցման գոտի (L1):Խորը ալիքներ, որոնք ընդունում են պինդ գնդիկները հոփից: Ավելի երկար = ավելի մեծ թողունակություն:
- Սեղմման գոտի (L2):Ալիքի խորությունը աստիճանաբար նվազում է: Հալման մեծ մասը տեղի է ունենում այստեղ:
- Չափման գոտի (L3):Մակերեսային, հետևողական ալիքներ: Ապահովում է հալման միատեսակ ջերմաստիճան և ճնշում ներարկումից առաջ:
| Խեժ | Սնուցում (L1) | Սեղմում (L2) | Չափիչ (L3) |
|---|---|---|---|
| PP / PE | 50% | 25% | 25% |
| ABS / PC | 40% | 40% | 20% |
| PET | 40% | 40% | 20% |
| Նեյլոն (PA) | 35–45% | 35–40% | 20–25% |
| ՊՎՔ | 35% | 50% | 15% |
Որոշում 4. Պտուտակային տակառի նյութ
38CrMoALA - Ստանդարտ ելակետ
Nanhaiya-ի ներարկման կաղապարման պտուտակներ արտադրվում են38CrMoALA խառնուրդ պողպատ, ջերմամշակված և մարված։ Այս բազային նյութը լավ է մշակում ստանդարտ ջերմապլաստիկները, ինչպիսիք են PE, PP, PS և ABS, մոտավորապես ծառայության ժամկետով:10,000–20,000 ժամնորմալ աշխատանքային պայմաններում:
Ազոտավորում
Գազի ազոտումը 500–560°C ջերմաստիճանում առաջացնում է ազոտավորված շերտ0,5–0,8 մմ հաստկարծրությամբ950–1050 HV (~62 HRC). Սա բարելավում է մաշվածության դիմադրությունը 30-40%-ով` համեմատած չմշակված պողպատի հետ: Ստանդարտ ներարկման համաձուլվածքների մեծ մասի համար, որոնք աշխատում են չլցված կամ թեթև լցված նյութերով:

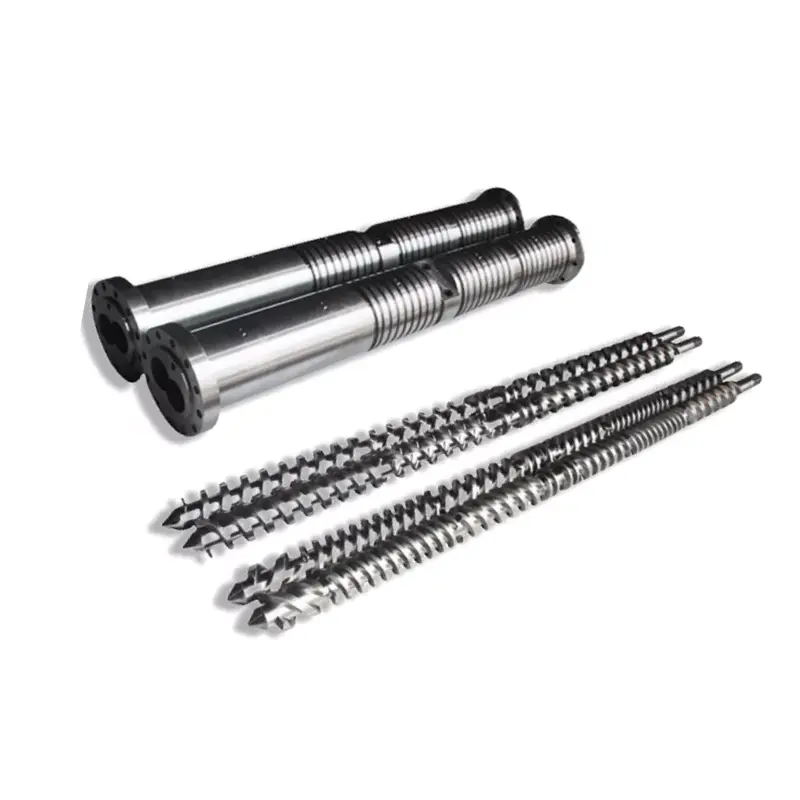
Nanhaiya մուտանտի (կտրուկ) ներարկման կաղապարման պտուտակ, որը հարմար է բյուրեղային խեժերի համար, ինչպիսիք են PP, PE և նեյլոնը:
Բիմետալիկ — հղկող կիրառությունների համար
Բիմետալային տակառներն ունեն բարձր խառնուրդի մաշվածության դիմացկուն երեսպատում, որը մետալուրգիականորեն կապված է տակառի անցքին: Նանհայայի բիմետալիկ գործընթացը հասնում է աններքին անցքի կարծրություն 62 HRCտակառի ինտերիերի բարձր մաշվածության տարածքների շուրջ կոշտ համաձուլվածքով եռակցման միջոցով:
| Դիմում | Պտուտակային նյութ | Բարելի բուժում |
|---|---|---|
| PE, PP, PS (չլրացված) | 38CrMoALA ազոտված | Ստանդարտ ազոտավորված |
| ABS, PC, նեյլոն (չլցված) | 38CrMoALA ազոտված | Ստանդարտ ազոտավորված |
| PA + GF ≤30% | 38CrMoALA, մարած + կոփված | Ազոտավորված կամ բիմետալիկ |
| GF պարունակությունը 15–50% | Բիմետալային / TC թռիչքի եզրեր | Բիմետալիկ |
| PVC / քայքայիչ խեժեր | Կոռոզիոն դիմացկուն խառնուրդ | Բիմետալիկ (CR դասարան) |
| Ածխածնային մանրաթելով լցված | Վոլֆրամի կարբիդ | TC-sprayed հորատանցք |
Որոշում 5. Պտուտակի տրամագիծը և կրակոցի չափը
Ձեր իրական կրակոցը պետք է ընկնի միջև35% և 70%պտուտակի կրակոցի առավելագույն հզորությունը: 35%-ից ցածր նյութը շատ երկար է նստում տակառի մեջ և վտանգում է քայքայումը: 70%-ից բարձր պտուտակը չի կարող բավական արագ վերականգնել ցիկլի ընթացքում:
Ստորև բերված են Nanhaiya-ից հասանելի ընդհանուր կոնֆիգուրացիաները.
| Ներարկման քանակը (գ) | Պտուտակ Ø × Երկարություն (մմ) | Տակառ Ø × երկարություն (մմ) |
|---|---|---|
| 30–90 թթ | Ֆ30×900 | Ֆ85×860 |
| 60–125 թթ | Ֆ35×910 | Ֆ85×860 |
| 100–150 թթ | Ֆ38×935 | Ֆ95×900 |
| 125–300 թթ | Ֆ42×1030 | Φ105×1110 |
| 250–400 թթ | Φ45×1210 | Φ115×1165 |
| 300–500 թթ | Ֆ50×1300 | Φ125×1260 |
| 500–700 թթ | Ֆ60×1380 | Ֆ140×1350 |
| 700–1000 թթ | Ֆ70×1790 | Φ160×1685 |
| 1000–1500 թթ | Ֆ160×3500 | Ֆ270×3200 |
| 1300–2500 թթ | Ֆ170×3415 | Ֆ317×3380 |

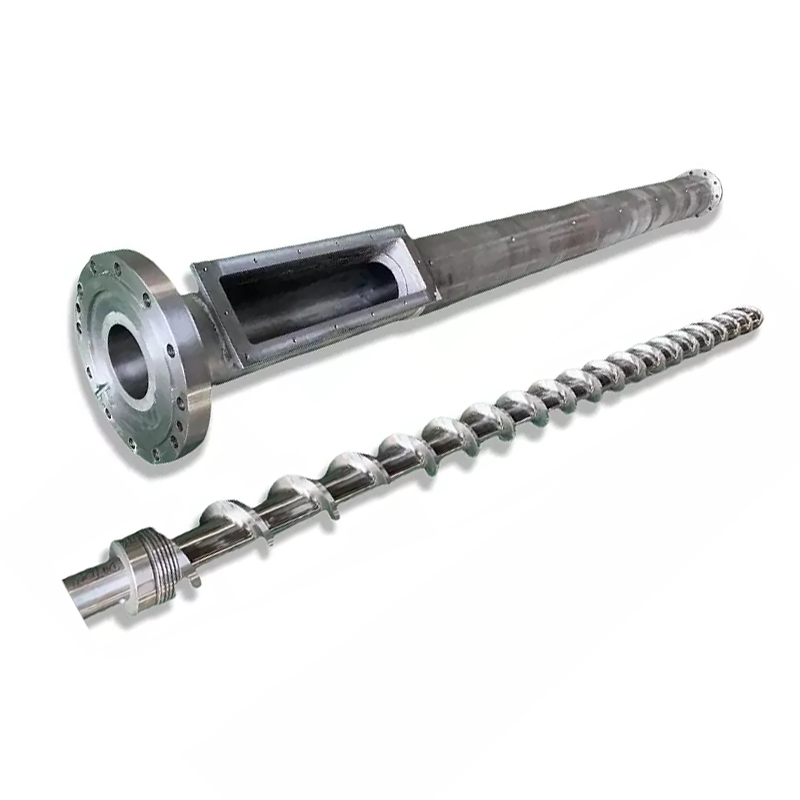
Nanhaiya աստիճանական ներարկման ձուլման պտուտակ. ավելի լավ է ամորֆ խեժերի համար, ինչպիսիք են ABS, PC և PMMA:
Զգուշացնող նշաններ, որոնք ցույց են տալիս, որ ձեր ընթացիկ պտուտակը սխալ է աշխատանքի համար
- Սև բծեր կամ այրվածքների հետքեր— Նյութ, որը նվաստացնում է ավելորդ բնակության ժամանակից կամ թեժ կետից: Ստուգեք տակառի ջերմաստիճանի գոտիները և պտուտակների բացվածքը:
- Անհամապատասխան կրակոցի քաշը— Հաճախ մաշված չվերադարձնող փական կամ պտուտակից դեպի տակառի չափից դուրս բացվածք, որը թույլ է տալիս հետհոսք:
- Մակերեւույթի վրա ցայտեք հետքերը- Խոնավություն կամ գազ հալման մեջ: Կարող է ցույց տալ անբավարար նախնական չորացում կամ պտուտակային երկրաչափություն, որը պատշաճ կերպով չի օդափոխվում:
- Դանդաղ վերականգնում / երկար ցիկլի ժամանակ— Պլաստիկացնող հզորությունը անբավարար է: Պտուտակի տրամագիծը, հավանաբար, պետք է մեծանա:
- Գույնի փոփոխության բարձր գրություն— Չափիչ գոտում վատ խառնում: Պտուտակին ավելացված Maddock կամ խոչընդոտ խառնիչ տարրը հաճախ լուծում է դա:
Ինչ պետք է ասեք ձեր արտադրողին գնանշում խնդրելիս
- Մեքենայի ապրանքանիշ և մոդել— կամ անցքի տրամագիծը և եզրի չափերը ոչ ստանդարտ մեքենաների համար
- Առաջնային խեժ(ներ)- ներառել լցանյութի տեսակը և տոկոսը, եթե կիրառելի է
- Կադրի չափի միջակայք- նվազագույն և առավելագույնը գրամներով
- Թիրախային ցիկլի ժամանակը
- Ընթացիկ խնդիրները, որոնք դուք փորձում եք լուծել- եթե այդպիսիք կան
Ստացեք տեխնիկական հանձնարարական Nanhaiya-ից
Մենք պատասխանում ենք 12 ժամվա ընթացքում: Մեր ինժեներական թիմը կարող է նշել պտուտակների ճիշտ երկրաչափությունը, նյութի աստիճանը և չափերը ձեր մեքենայի և խեժի համար՝ նախքան գնանշում կատարելը: