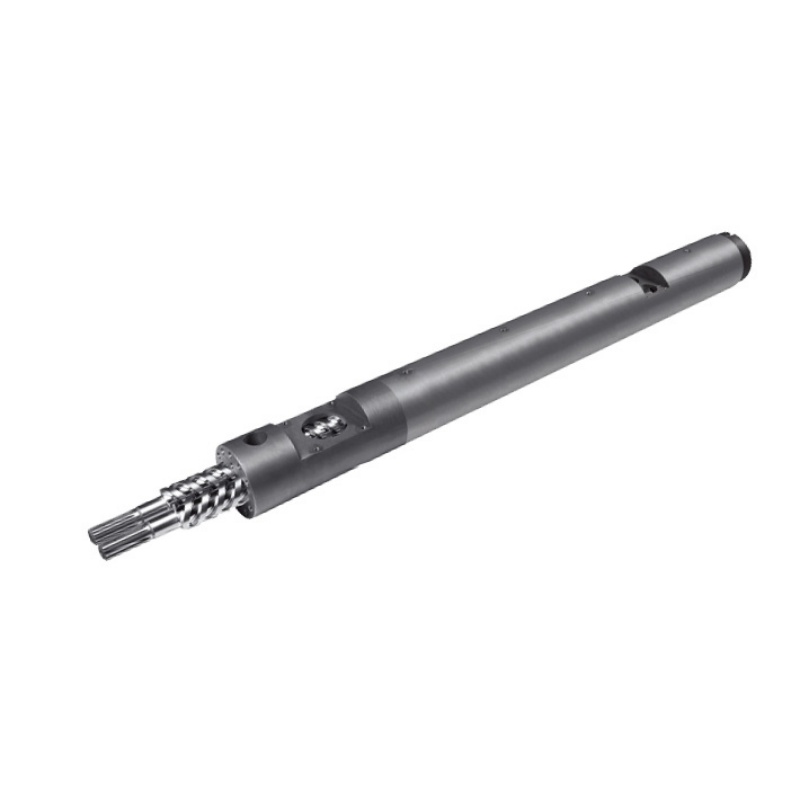
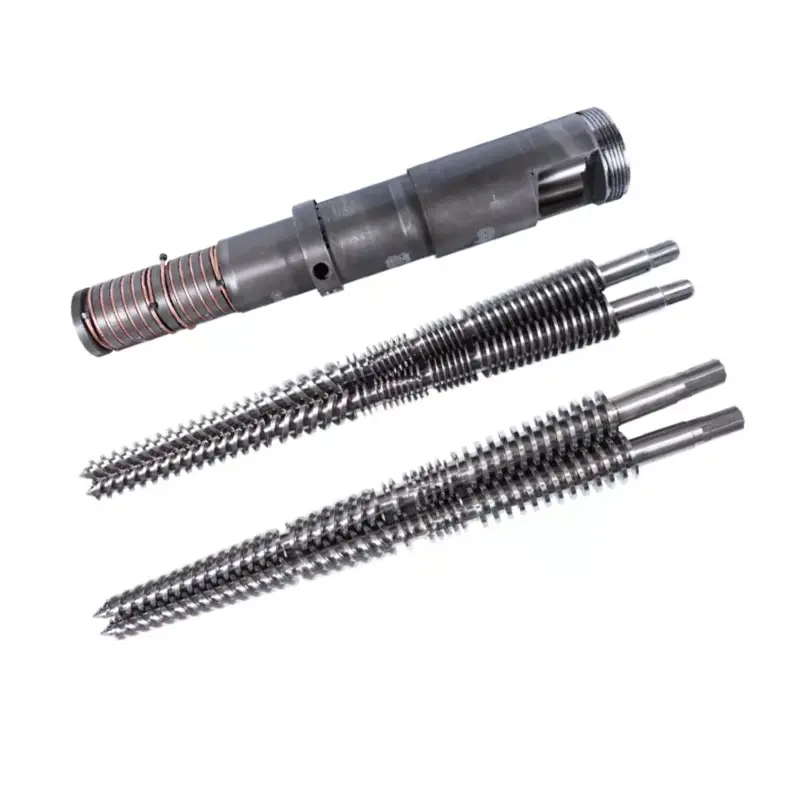
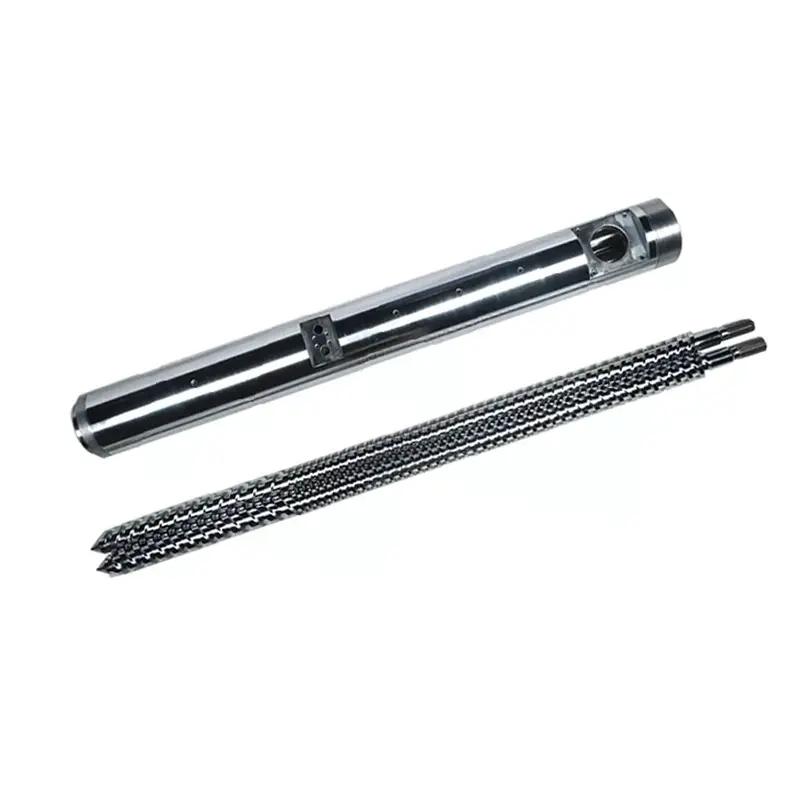
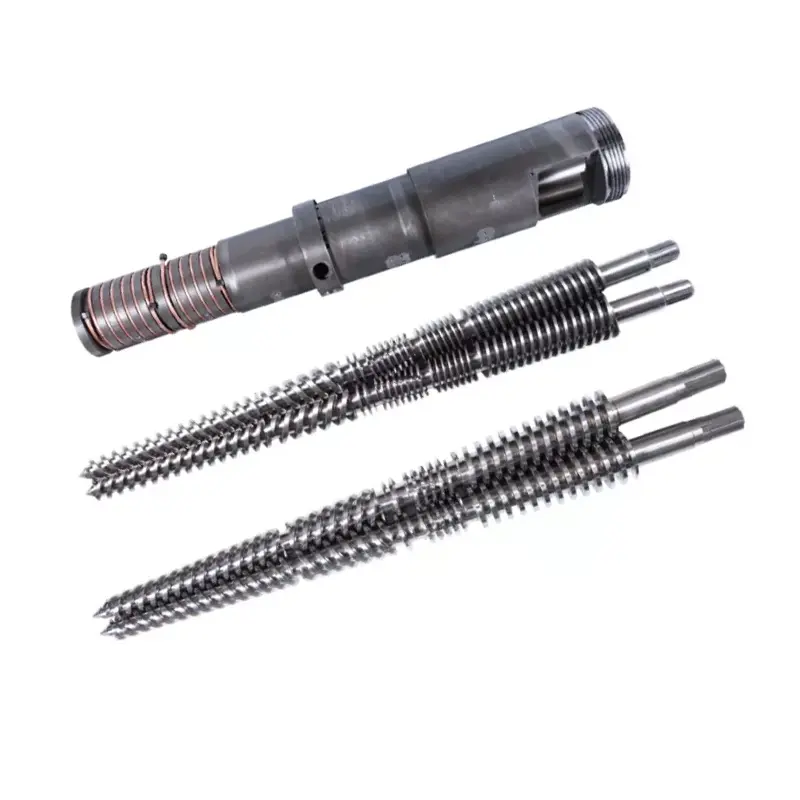
Խողովակաշարի գլխիկը պետք է տեղավորվի ավելի քան անվանական տրամագծից: Այն պետք է համապատասխանի պոլիմերին, ձևակերպմանը, խողովակի ստանդարտին, ելքին, էքստրուդատորի միացմանը, տրամաչափման համակարգին և ձեր օպերատորների չափերը փոխելու եղանակին: Այս ուղեցույցը այդ մուտքերը վերածում է PVC, PE, CPVC, PP և PPR խողովակների արտադրության գնման բնութագրի:


Գնել ախողովակի արտամղման գլխիկ, մատակարարին ուղարկեք հինգ համընկնող տվյալների հավաքածու՝ նյութը և ձևակերպումը. խողովակի ստանդարտ, տրամագիծ և պատի միջակայք; ելքային և գծի արագություն; էքստրուդատորի եզր և հալման մուտքի միջերես; և հոսանքի ներքևում գտնվող կալիբրատորը, վակուումը, սառեցումը և բեռնափոխադրումը: Հարցումը, որը տալիս է միայն «PVC խողովակ, 110 մմ», պատրաստ չէ ճարտարագիտության:
Պայմանագրի ամենակարևոր կետը ընդունման պայմանն է: Անվանեք իրական արտադրության նյութը, խողովակի չափը, կայուն ելքը, գծի արագությունը, ջեռուցման և սենսորի տեղադրումը, պատի թույլատրելի տատանումները, արտաքին տրամագիծը, ձվաձևությունը, մակերեսի վիճակը և պահանջվող արտադրանքի փորձարկումները: Գլուխը ձևավորում է տաք հալոցքը, բայց դա ինքնին չի կարող երաշխավորել վերջնական սառեցված խողովակը:
Առաջին որոշումը մեռնելու տրամագիծը չէ
Առաջին որոշումը արտադրության ծրարն է։ Մեկ գլուխը կարող է վազել մոտակա չափսերի մի խումբ՝ փոփոխական ձողերով և մանդրելներով: Չափերի շատ լայն շրջանակը կարող է փոխզիջումներ առաջացնել հոսքի, բնակության ժամանակի, ճշգրտման, գլխի ճնշման և փոխարկման աշխատանքի մեջ: Ճիշտ միջակայքը կախված է նյութից և արագությունից, ոչ միայն այն բանից, թե որ ներդիրները կարող են ֆիզիկապես տեղավորվել մարմնի ներսում:
Մենք յուրաքանչյուր հարցում բաժանում ենք երեք սահմանների. Արտադրանքի սահմանը ներառում է խողովակի նյութը, ստանդարտը, տրամագիծը և պատը: Գործընթացի սահմանը ներառում է ելքը, արագությունը, ջերմաստիճանը և ճնշումը: Մեխանիկական սահմանը ծածկում է եզրագիծը, կենտրոնական գիծը, ջեռուցիչները, սենսորները, բարձրացնող և հոսանքն ի վար դիրքը:
| Գնորդի մուտքագրում | Ինչու է այն փոխում մեռնողի գլուխը | Ապացույցներ ուղարկելու համար |
|---|---|---|
| Պոլիմերային և ամբողջական բանաձև | Փոփոխում է մածուցիկությունը, ջերմության զգայունությունը, սայթաքումը, մաշվածությունը, կոռոզիայի ռիսկը, բնակության ժամկետը և մաքրման եղանակը | Խեժի աստիճանի տվյալների թերթիկ, ձևակերպման տոկոսներ և նմուշ |
| Խողովակների ստանդարտ և կիրառություն | Սահմանում է պատրաստի արտադրանքը, որը գիծը պետք է արտադրի և փորձարկի | Ճշգրիտ ստանդարտ համարը, հրատարակությունը, շուկան և ներքին գծագիրը |
| OD, պատ, SDR կամ ժամանակացույցի տիրույթ | Սահմանում է օղակաձև հոսքի տարածքը, գործիքների ընտանիքը և գործնական փոփոխության մասերի տիրույթը | Չափերի սեղան նվազագույն, նորմալ և առավելագույն ապրանքներով |
| Զուտ ելք և գծի արագություն | Փոխում է հոսքի արագությունը, ճնշումը, ջեռուցման բեռը, բնակության ժամանակը և հոսանքի ներքևի հովացման պահանջարկը | Կայուն վաճառվող կգ/ժ յուրաքանչյուր կրիտիկական չափի համար |
| Էքստրուդեր և ադապտեր ինտերֆեյս | Որոշում է մուտքի երկրաչափությունը, պտուտակի նախշը, գրանցամատյանը, կնիքը, կենտրոնի բարձրությունը և հենարանը | Վերահսկվող նկարչություն գումարած գոյություն ունեցող մեքենայի չափված լուսանկարները |
| Կալիբրացիայի և հովացման համակարգ | Ազդում է բեռնաթափման, վերջնական OD-ի, ձվաձեւության, պատի բաշխման և գործարկման վարքագծի վրա | Կալիբրատորի գծագրեր, վակուումային տանկի տվյալներ, հովացման երկարություն և հեռացման դիրք |
| Փոփոխության պլան | Որոշում է, թե որ մասերն են շարժական, ինչպես են դրանք կենտրոնացված և ինչպես են օպերատորները անվտանգ վարվում դրանց հետ | Փոխել հաճախականությունը, մաքրման եղանակը, կռունկի հզորությունը և նպատակային պարապուրդը |
Մեր գործարանի տեսքը.Մենք խողովակի անվանական տրամագիծը չենք համարում որպես բավարար չափի սպեցիֆիկացիա: Եթե գնորդը մեզ տալիս է միայն խեժի անվանումը և OD-ը, մենք խնդրում ենք ներկայացնել պատի շարքը, բանաձևը, ելքը, էքստրուդատորի միջերեսը և չափման մեթոդը՝ նախքան հոսքի ուղին ամրագրելը: Բացակայող մուտքերի վրա հիմնված արագ մեջբերումը սովորաբար անպատասխան հարցերը տեղափոխում է գործարկման:



Սկսեք պատրաստի խողովակի ստանդարտից
Գլուխը արտադրական գործիքավորում է: Դա խողովակի հավաստագրում չէ: Գնորդը պետք է պարզի արտադրանքի ճշգրիտ ստանդարտը և հրատարակությունը, մինչդեռ մատակարարը պետք է խողովակի ծրարը թարգմանի հոսքի ուղու, գործիքների հավաքածուի և ճշգրտման եղանակի: Վերջնական համապատասխանությունն ապացուցված է պատրաստի խողովակի վրա դրա շուկայի և կիրառման համար պահանջվող փորձարկումներով:
Ընդհանուր ջրատարների նախագծերի համար երեք օգտակար պաշտոնական հղումներ ենISO 1452-2:2009 PVC-U խողովակների համար, ISO 4427-2:2019 PE խողովակների համարևISO 15874-2:2013 տաք և սառը ջրի կայանքներում օգտագործվող PP խողովակների համար. Ստուգեք ընթացիկ հրատարակությունը, փոփոխությունները և ազգային ընդունումը, երբ պայմանագիրը պատրաստվի:
| Խողովակների ընտանիք | Պաշտոնական մեկնարկային տեղեկանք | Տեղեկատվություն, որին դեռևս անհրաժեշտ է տեղեկատվություն |
|---|---|---|
| PVC-U ճնշման խողովակ | ISO 1452-2 կամ պահանջվող ազգային համարժեքը | ՊՎՔ չոր խառնուրդի բանաձև, խողովակների շարք, անվանական OD, պատի սեղան, վարդակների թույլտվություն, ելք, գծի արագություն և մակերեսի պահանջներ |
| PE ճնշման խողովակ | ISO 4427-2 կամ պահանջվող ազգային համարժեքը | Ճշգրիտ PE միացություն, SDR միջակայք, OD միջակայք, պինդ կամ համատեղ արտամղված շինարարություն, շերտերի կամ շերտերի դասավորություն, ելքային և հովացման համակարգ |
| PP կամ PPR տաք և սառը ջրի խողովակ | ISO 15874-2 կամ պահանջվող ազգային համարժեքը | Ճշգրիտ PP դասակարգ, խողովակի չափման դաս, սպասարկման կիրառություն, շերտի կառուցում, տրամագիծ և պատի տիրույթ, ելքային և տրամաչափման մեթոդ |
| Էլեկտրական խողովակ կամ արդյունաբերական խողովակ | Գնորդի կիրառելի ազգային, արդյունաբերական կամ հաճախորդի բնութագրերը | Նյութի բանաձև, կոշտություն կամ ֆունկցիոնալ թիրախ, երկրաչափություն, գույն, տպագիր կամ շերտագիծ, փորձարկման պլան և թույլատրելի մակերեսային թերություններ |
ԳՀՀ-ում մի գրեք «ըստ միջազգային ստանդարտի»:Անվանեք փաստաթուղթը, մասը, հրատարակությունը և տեղական ընդունումը: Այնուհետև կցեք ձեր պատրաստի խողովակի գծագիրը և ստուգման պլանը: Նմանատիպ անվանական չափերը կարող են ունենալ տարբեր պատերի միջակայքեր, փորձարկման պայմաններ և նույնականացման պահանջներ:
Եվս մեկ բաժանումը կարևոր է. Խմելու ջրի հաստատումը վերաբերում է պատրաստի խողովակաշարային արտադրանքին և դրա թրջված նյութերին: Nanhaiya-ից ձիթապտղի գլխիկ պատվիրելը չի փոխանցում խմելու ջրի հաստատումը գնորդի խողովակին: Խեժի հաստատումը, միացությունների վերահսկումը, արտադրության գրառումները և երրորդ կողմի հավաստագրումը մնում են խողովակների արտադրողի համապատասխանության համակարգի մաս:
Նշեք փաստացի բանաձեւը, ոչ միայն PVC կամ PE
Նանհայայիխողովակի արտամղման գլխիկառաջարկվում է PVC հավելումներով, PE, CPVC և PP: Այդ անունները սահմանում են նյութական ընտանիքներ: Նրանք մեզ չեն ասում հալման մածուցիկությունը, լցանյութի բեռնումը, կայունացուցիչի համակարգը, վերամշակված բովանդակությունը, մշակման պատուհանը կամ թիթեղից դուրս գալու միտումը:
PVC-ի համար ուղարկեք չոր խառնուրդի ամբողջական բաղադրատոմսը ըստ քաշի և խառնման վիճակի: Կալցիումի կարբոնատի մակարդակը և մասնիկների մշակումը, քսանյութի հավասարակշռությունը, կայունացուցիչ համակարգը, ազդեցության փոփոխիչը, վերամշակման օգնությունը, պիգմենտը և վերամշակման տոկոսը կարող են փոխել պատի տեսքը, գլխի ճնշումը և նստվածքի վարքը:
PE-ի կամ PPR-ի համար ուղարկեք բաղադրության ճշգրիտ դասակարգումը և ընթացիկ մատակարարի տվյալների թերթիկը: Ներառեք հալոցքի զանգվածի հոսքի կամ մածուցիկության մասին տեղեկությունները, ինչպես հրապարակված են այդ աստիճանի, խտության, հավելումների, ածխածնի-սև կամ գունային համակարգի, վերամշակման սահմանաչափի և նույնականացման գծերի կամ ֆունկցիոնալ շերտերի համատեղ արտամղման համար:
PVC և CPVC
Ջերմային պատմությունը և բնակության ժամանակը արժանի են ուշադրության: Հոսքի ուղին պետք է խուսափի անհարկի կանգառից, և ջեռուցման պլանը պետք է ապահովի վերահսկվող մեկնարկը և մաքրումը: Բանաձևի փոփոխությունները պետք է բացահայտվեն մինչև արտադրությունը:
PE
Դասարանը, հալման ուժը, թողունակությունը և հովացման հզորությունը գործում են միասին: Բարձր ելքային PE գլխին անհրաժեշտ է կայուն շրջագծային հոսք և համապատասխան չափման համակարգ, այլ ոչ թե պարզապես ավելի մեծ օղակաձև բացվածք:
PP և PPR
Նշեք ճշգրիտ խեժը և սպասարկման արտադրանքը: Տաք և սառը ջրի խողովակները, արդյունաբերական խողովակները և բազմաշերտ շինարարությունը կարող են պահանջել տարբեր գործիքների, հովացման և ընդունման պայմաններ:
Մեր գործարանի տեսքը.երբ արտադրական թիմը փոխում է լցոնիչը, խեժի աստիճանը կամ վերամշակված տոկոսը գործիքավորումը հաստատելուց հետո, մեռնելը հանկարծակի չի դարձել ճշգրիտ: Գործընթացի մուտքագրումը փոխվել է: Մենք արձանագրում ենք տեխնիկական համաձայնագրի վերաբերյալ տեղեկանքի ձևակերպումը, որպեսզի ապագա անսարքությունների վերացումը սկսվի հայտնի պայմանից:

Մատուռի բացումը խողովակի վերջնական չափը չէ
Տաք օղակաձև հալոցքը չի թողնում մեռնելը և մնում է երկրաչափորեն ամրացված: Այն կարող է ուռչել ելքի մոտ, իջնել բեռնաթափման տակ, կապվել կալիբրատորի հետ, սառչելիս փոքրանալ և շարունակել փոփոխվել, երբ ջերմաստիճանը հավասարվի: Ահա թե ինչու անվանական 110 մմ խողովակը ավտոմատ կերպով չի օգտագործում 110 մմ ձողիկի բացվածք:
Վերջնական արդյունքը գալիս է համակարգից՝ էքստրուդատորի ելք, հալոցքի ջերմաստիճան և ճնշում, մատիտի և մանդրելի երկրաչափություն, շրջագծային ջերմային հավասարակշռություն, կենտրոնացում, օդի ուղի, կալիբրատոր, վակուում, հովացման և տեղափոխման արագություն: Եթե այս մասերը ձեռք են բերվել տարբեր մատակարարներից, գնորդը պետք է նշանակի մեկ վերահսկվող միջերեսի գծագիր և մեկ ընդունման պատասխանատվության մատրիցա:
| Վերահսկիչ տարր | Ինչի վրա դա ուղղակիորեն ազդում է | Այն, ինչ դա միայնակ չի կարող ապացուցել |
|---|---|---|
| Մահվան և մանդրելի հոսքի ուղին | Օղակաձև հալոցքի բաշխում, ճնշման կորուստ, նստավայրի վարքագիծ և սկզբնական խողովակի ձև | Վերջնական սառը OD, պատի, ձվաձեւության կամ ճնշման կատարում |
| Մանդրելի կենտրոնացման ճշգրտում | Նախնական շրջագծային բացը և պատի բաշխման ուղղումը | Կայուն արդյունք, երբ ջերմաստիճանը, հոսքը կամ հոսանքին ներքև գտնվող հավասարեցումը շարունակում է շեղվել |
| Ջեռուցիչ-գոտի դասավորություն | Ջերմային հսկողություն գլխի շուրջ և երկայնքով | Հալման իրական ջերմաստիճանը առանց չափման սահմանված մեթոդի |
| Կալիբրատոր և վակուումային բաք | Արտաքին չափսեր, վաղ սառեցում և ձևի աջակցություն | Միատեսակ պատը, երբ ներգնա հալման խողովակը անկայուն է |
| Սառեցման համակարգ | Պինդացման արագություն, ծավալային կայունություն և մնացորդային ջերմության հեռացում | Լավ երկրաչափություն, երբ ջրի ջերմաստիճանը կամ հոսքը անվերահսկելի է |
| Բեռնափոխադրում | Գծի արագություն, քաշում և կայուն տրանսպորտ | Ճշգրտեք չափերը, երբ քաշող սարքը սխալ դասավորված է կամ արագությունը տատանվում է |
Օգտակար չափի կանոն.նշեք ամենափոքր և ամենամեծ խողովակը, բայց ճարտարագետը դժվար գործող անկյուններում: Սրանք հաճախ ամենամեծ խողովակներն են բարձր ելքով, ամենաբարակ պատը բարձր գծի արագությամբ, ցածր ելքային փոքր չափսեր, որոնք մեծացնում են բնակության ժամանակը և արտադրանքը, որն ունի ամենախիստ պատի կամ մակերեսի պահանջը:


Nanhaiya-ն առաջարկում է կարգավորվող մանդրելներ, հովացման ալիքի տարբերակներ և փոխարինելի երեսպատիչներ իր խողովակների գլխիկների տիրույթում: Օգտագործեք այդ տարբերակները սահմանված պատճառով: Կարգավորումն օգտակար է, երբ օպերատորներն ունեն կրկնվող կենտրոնացման մեթոդ: Փոխարինվող մաշվածության բաղադրիչները օգտակար են, երբ դրանց շրջանակը, պահեստային քանակությունը և փոխարինման կարգը պարզ են:
Կողպեք էքստրուդերի միջերեսը նախքան մշակումը սկսելը
Խողովակաշարը կարող է ունենալ գերազանց ներքին հոսքի ուղի և, այնուամենայնիվ, չտեղադրվի, քանի որ ենթադրվում էր մուտքի, գրանցամատյանի, պտուտակային նախշը, կնիքը կամ կենտրոնի բարձրությունը: Փոխարինման նախագծերը հատկապես խոցելի են, քանի որ մեքենաների գծագրերը կարող են հին, փոփոխված կամ անհասանելի լինել:
Մենք նախընտրում ենք ապացույցների երեք ձև՝ բնօրինակ վերահսկվող գծագիր, թարմ չափումներ և հստակ լուսանկարներ՝ մասշտաբի հղումով: Եթե երեքը համաձայն չեն, լուծեք հակամարտությունը նախքան արտադրական գծագրի հրապարակումը:
- Էքստրուդատորի արտադրությունը, մոդելը և պտուտակների կազմաձևումը
- Պտուտակների տրամագիծը և գնահատված ելքային տիրույթը
- Լիցքաթափման կամ ադապտեր եզրագծի գծագիր
- Գրանցեք տրամագիծը, խորությունը և հանդուրժողականությունը
- Հեղույսի քանակը, թելերը, թեքության շրջանակը և կողմնորոշումը
- Կնքման դեմքի երկրաչափություն և միջադիրի մեթոդ
- Հալեցման մուտքի տրամագիծը և անցման երկարությունը
- Պահանջվում է անջատիչ ափսե կամ էկրանի միջերես
- Ճնշման սենսորային պորտի չափը և գտնվելու վայրը
- Հալման ջերմաստիճանի սենսորի տեսակը և տեղադրումը
- Ջեռուցիչի լարումը, հաճախականությունը, հզորությունը և միակցիչները
- Ջերմազույգի տեսակը և կարգավորիչի համատեղելիությունը
- Գլխի կենտրոնի բարձրությունը և հոսքի ուղղությունը
- Աջակցման շրջանակ, անիվներ, ռելսեր կամ բարձրացնող կետեր
- Մատչելի տեղադրման և սպասարկման թույլտվություն
- Հեռավորությունը կալիբրատորից և հավասարեցման տեղեկանքից
Nanhaiya-ն արտադրում է հարմարեցվածտակառի եզրերև գլխի բաղադրիչները, այնպես որ ադապտերը կարող է քննարկվել գլխի հետ՝ որպես տեղադրման անակնկալ թողնելու փոխարեն: Լրիվ գծի նախագծի համար հարթեցրեք միջերեսը ընտրվածի հետպլաստիկ extruder մեքենա, հսկիչներ և հոսանքով ներքև գտնվող սարքավորումներ:
Մեր գործարանի տեսքը.Կցաշուրթի հեռախոսի լուսանկարն օգնում է մեզ հասկանալ դասավորությունը, բայց այն չի սահմանում պտուտակի շրջանակը կամ չի գրանցում համապատասխանությունը: Հարցեր գտնելու համար մենք օգտագործում ենք լուսանկարը: Մետաղ կտրելու համար մենք օգտագործում ենք ստորագրված գծագիր: Այդ տարբերությունը թույլ չի տալիս ինտերֆեյսի փոքր սխալը հետաձգել ամբողջ տեղադրումը:


Ընտրեք շինարարություն նյութի և մաքրման պարտականությունների շուրջ
Nanhaiya-ի հատուկ խողովակաշարի գլխիկը օգտագործում է բարձր ամրության լեգիրված պողպատ՝ կարծրացած մակերեսներով և արտադրվում է ճշգրիտ CNC հաստոցներով և ջերմային մշակմամբ: Նրա ընդհանուրէքստրուդատոր մեռնում գլուխըէջը ցույց է տալիս 38CrMoAl, ազոտավորում և HV950-ից մինչև HV1000 մակերեսային կարծրություն:
Այդ արժեքները օգտակար մեկնարկային տվյալներ են, սակայն հաստատված մասնագրերը դեռ պետք է բացահայտեն բաղադրիչի ճշգրիտ նյութը, մշակման շրջանակը, պատրաստի կարծրության չափանիշը, հոսքի մակերեսի ավարտը, չափերի ստուգումը և կոռոզիայից ցանկացած պահանջ: Մեկ բաղադրիչի կարծրության արժեքը չպետք է պատճենվի յուրաքանչյուր ամրացման, ջեռուցիչի կափարիչի կամ կառուցվածքային մասի վրա:
| Սպասարկման վիճակ | Գնումների մտահոգություն | Ինչ սահմանել մեջբերման մեջ |
|---|---|---|
| Լցված PVC | Հղկող հանքային լցոնիչ, նստվածքներ և մաքրման հաճախականություն | Բանաձև, լցավորման մակարդակ, թրջված բաղադրիչ նյութ և մշակում, փոխարինելի մաշվածության շրջանակ և մաքրման մեթոդ |
| CPVC կամ ջերմային զգայուն միացություն | Ջերմային պատմություն, պահպանում և նյութական քայքայում | Մշակման պատուհան, հոսքի ուղու հայեցակարգ, ջեռուցման գոտիներ, սենսորային կետեր, գործարկման և անջատման կարգ |
| Ածխածնի-սև PE | Կայուն բաշխում, մակերեսի որակ և երկար վազք | Բաղադրյալ դասակարգ, ելքային տիրույթ, ճնշման պատուհան, ջեռուցիչի դասավորություն և մաքրման հասանելիություն |
| Վերամշակված բովանդակություն | Աղտոտվածություն, մածուցիկության փոփոխություն և հղկող մասնիկներ | Աղբյուրը, առավելագույն տոկոսը, ֆիլտրման պլանը, նմուշը, ակնկալվող տատանումները և ընդունման սահմանները |
| Հաճախակի գույնի փոփոխություններ | Պահել, մուտք գործել, փոխել մասերի մշակում և ջարդոն | Գույնի հաջորդականությունը, մաքրման նյութը, թույլատրված փոփոխության ժամանակը, մաքրման ընթացակարգը և շարժական մասերը |
Դժվարը ամբողջական նյութական ռազմավարություն չէ:Մակերեւույթի կարծրությունը, պատյանի խորությունը, ենթաշերտի ամրությունը, կոռոզիոն վարքագիծը, հարդարման և վերանորոգման մեթոդը պետք է համապատասխանեն բաղադրիչին և գործընթացին: Խնդրեք մատակարարին թվարկել, թե ինչն է բուժվում, ինչպես է այն ստուգվում և ստուգման որ գրառումն է գալիս պատվերի հետ:


Վերանայեք Nanhaiya's-ըարտադրական սարքավորումներ, վկայականներևտեխնիկական սպասարկումմատակարարի որակավորման ընթացքում: Տեղադրման ուղեցույցը և երկարաժամկետ սպասարկման խորհրդատվությունը կարող են ներառվել համաձայնեցված աջակցության շրջանակում:
Չափի փոփոխությունը դարձրեք գնումների հաշվարկի մաս
Գործիքների ավելի ցածր գինը կարող է թանկ լինել, եթե յուրաքանչյուր փոփոխություն կապում է կռունկը, վնասում է ջեռուցիչները կամ պահանջում է կրկնակի փորձարկման և սխալի կենտրոնացում: Հարցրեք, թե ինչպես են հանվում ձողը և մանդրելը, որտեղ են տեղադրվում տաք մասերը, որ ամրացումներն են վարվում, ինչպես է վերականգնվում հավասարեցումը և որ կնիքները կամ սպառվող նյութերը փոխարինվում:
| Փոփոխության հարց | Ինչու գնորդը պետք է հոգա | Պայմանագրի արդյունք |
|---|---|---|
| Ո՞ր չափսերն են կիսում մեկ մարմին: | Ցույց է տալիս գլխիկների իրական թիվը և փոփոխվող մասերի հավաքածուները | Համատեղելիության մատրիցա ըստ խողովակի OD-ի, պատի միջակայքի և նյութի |
| Ինչը պետք է սառչի մինչև հեռացնելը: | Ազդում է պարապուրդի և շահագործման անվտանգության վրա | Գրավոր ջերմաստիճանը և բեռնաթափման կարգը |
| Ինչպե՞ս են մեռնել և մանդրել կենտրոնացած: | Ազդում է մեկնարկային ջարդոնի և պատի ուղղման վրա | Կարգավորման դիագրամ, հղման դիրքեր և ուսուցում |
| Ի՞նչ գործիքներ և բարձրացնող սարքեր են պահանջվում: | Կանխում է անապահով իմպրովիզացված բեռնաթափումը | Գործիքների ցանկը, մասերի կշիռները, բարձրացնող կետերը և հարմարանքների գծագրերը |
| Ո՞ր մասերն են սովորական պահեստամասեր: | Նվազեցնում է պարապուրդի ժամանակը թելի, կնիքի, տաքացուցիչի կամ սենսորի վնասումից հետո | Երկու տարվա առաջարկվող պահեստային ցուցակ՝ ըստ ապրանքի |
| Ինչպե՞ս է մաքրվում հոսքի ուղին: | Փոխում է աշխատուժը, մակերևույթի ռիսկը և գույնի փոփոխության ջարդոնը | Հաստատված մաքրման գործիքներ, նյութեր և ապամոնտաժման քայլեր |
Արտադրանքի խառը ժամանակացույցի համար հաշվարկեք փոխարկման արժեքը ըստ ժամերի, աշխատուժի և մեկնարկի գրության: Եթե գործարանը փոխվում է երկու հեռավոր խողովակների չափսերի միջև շաբաթական մի քանի անգամ, երկու ամբողջական գլուխները կարող են պաշտպանել արտադրության ավելի շատ ժամանակ, քան մեկ մարմին՝ բազմաթիվ ներդիրներով: Եթե փոփոխությունները հազվադեպ են, իսկ տիրույթը կոմպակտ է, ընդհանուր մարմինը կարող է խելամիտ լինել:
Մեր գործարանի տեսքը.հարցնում ենք, թե ով է փոխելու գործիքավորումը և ինչ ամբարձիչ սարքավորում կա: Մաքուր հավաքման նստարանի վրա աշխատող դիզայնը կարող է անհարմար լինել տաք էքստրուդերի և վակուումային տանկի կողքին: Օպերատորի մուտքը ինժեներական ներդրում է, այլ ոչ թե վաճառքից հետո:

Օգտագործեք խողովակի թերությունները պատասխանատու գործընթացի գոտին գտնելու համար
Երբ խողովակն ավարտվում է տեխնիկական բնութագրերով, օպերատորները հաճախ առաջինը կարգավորում են ձողը, քանի որ դրա կենտրոնացման պտուտակները տեսանելի են: Դա կարող է ժամանակավորապես բարելավել մեկ ընթերցումը, մինչդեռ թաքցնում է ջերմաստիճանը, էքստրուդատորը կամ հոսանքին ներքև գտնվող խնդիրը: Գրանցեք թերությունը շրջագծի շուրջ և խողովակի երկարությամբ, նախքան միանգամից մի քանի փոփոխություն կատարելը:
| Դիտարկված թերություն | Գլխի ստուգումներ | Հոսանքի վերևում և ներքևում ստուգումներ | Գնման դաս |
|---|---|---|---|
| Մի կողմը հետևողականորեն ավելի հաստ է | Մանդրելի կենտրոնացում, հոսքի ճանապարհի նստվածքներ, վնաս, ջեռուցիչի հավասարակշռություն և հավաքման հավասարեցում | Էքստրուդատորի բարձրացում, կալիբրատորի հավասարեցում, վակուումի բաշխում, հովացում և տեղափոխման հավասարեցում | Պահանջվում է հասանելի կենտրոնացում, ջերմաստիճանի գոտիներ և հավասարեցման հղում |
| Պատերը փոխվում են խողովակի շուրջ և երկայնքով | Չամրացված կարգավորում, ջերմային ցիկլեր, անկայուն ճնշում կամ անհավասար հոսք | Սնուցում, պտուտակային ելք, գծի արագության հսկողություն, վակուումային և ջրի ջերմաստիճանի կայունություն | Ընդունեք կայուն աշխատանքային պատուհան, ոչ թե չափումների մեկ կարճ հավաքածու |
| Երկար մակերեսային գծեր | Աղտոտվածություն, նստվածք, քերծվածք կամ վնասված շուրթերի մակերես | Չհալված մասնիկներ, ֆիլտրում, կալիբրատորի վնաս և բեռնաթափման հետքեր | Սահմանեք մաքրման գործիքները, ֆիլտրի պլանը, մակերեսի ստուգումը և պահեստային գործիքները |
| Դեղին, շագանակագույն կամ սև շերտեր | Մեռած գոտիներ, հանքավայրեր, ավելորդ տեղական ջերմություն և երկար բնակության ժամանակ | Աղտոտված կեր, տակառի նստվածքներ, պտուտակների մաշվածություն և անջատման պրակտիկա | Վերանայեք հալման ամբողջական ուղին և մաքրման ռեժիմը, նախքան հին երկրաչափությունը պատճենելը |
| Գլխի բարձր ճնշում | Սահմանափակ օղակաձև բացը, ցածր ջերմաստիճանը, խցանումը կամ ոչ պիտանի հոսքի ուղին | Էկրանի սահմանափակում, նյութի մածուցիկություն, ելքային պահանջարկ և սենսորի վիճակը | Ճնշման չափման կետը և գործառնական սահմանը նշեք մասնագրերում |
| Խողովակների ձվաձեւություն | Անհավասար ելքի հոսքը կամ խողովակի սկզբնական դիրքը | Կալիբրատորի մաշվածություն, վակուում, հովացման հավասարակշռություն, հենարան և տեղափոխման հավասարեցում | Վերջնական ձվաձեւությունը պատկանում է ամբողջական գծի ընդունման թեստին |
| Կոպիտ ներքին մակերես | Մանդրելի ավարտը, նստվածքները, ջերմաստիճանը և հոսքի վարքը | Նյութի խոնավություն, ցրվածություն, դեգրադացիա և ելքային կայունություն | Նմուշի հաստատման մեջ ներառեք ինչպես ներքին, այնպես էլ արտաքին մակերեսի չափանիշները |
Մեկ փոփոխության կանոն.գրանցեք բազային գիծը, փոխեք մեկ վերահսկվող փոփոխական, սպասեք, որ նյութը անցնի գծի միջով, նշեք ազդակիր խողովակը և նորից չափեք: Ջերմաստիճանի պատահական կարգավորումը, կենտրոնացումը, վակուումը և հեռանալը միաժամանակ ոչնչացնում են պատճառները բացահայտելու համար անհրաժեշտ ապացույցները:
Եթե ելքային կամ հալման ճնշումը գլխի առաջ անկայուն է, ստուգեք նաև պտուտակն ու տակառը: Nanhaiya մատակարարումներՊՎՔ խողովակի միայնակ պտուտակներ, ՊՎՔ խողովակների զուգահեռ պտուտակավոր տակառներևՊՎՔ խողովակի կոնաձև երկու պտուտակավոր տակառներ. Մահուրը չպետք է վերանախագծվի՝ փոխհատուցելու մաշված կամ ոչ պիտանի պլաստիկացնող հատվածը:

Խողովակների արտամղման գլխի RFQ ստուգաթերթ
Ամբողջական RFQ-ն թույլ է տալիս գնորդին համեմատել ինժեներական շրջանակը՝ ցածր բազային գինը ներառական գնանշման հետ համեմատելու փոխարեն: Տեղադրեք հետևյալ կետերը մեկ վերանայմամբ վերահսկվող փաթեթում:
- Բացահայտեք ապրանքները.Թվարկեք յուրաքանչյուր խողովակի OD, պատի միջակայք, SDR կամ ժամանակացույց, շերտի կառուցում, գույն և կիրառություն: Նշեք նորմալ արտադրանքը և ամենադժվար չափսը:
- Անվանեք ստանդարտը:Տվեք ճշգրիտ չափանիշը, մասը, հրատարակությունը, ազգային ընդունումը և ներքին գծագիրը: Կցեք պատրաստի խողովակի ստուգման պլանը:
- Բացահայտեք նյութը:Տրամադրեք ամբողջական PVC բանաձևը կամ ճշգրիտ PE, PP կամ PPR աստիճանը, հավելումները, լցոնիչը, պիգմենտը, վերամշակված բովանդակությունը և մատակարարի տվյալների թերթիկները:
- Սահմանել տոկոսադրույքը:Տվեք վաճառքի զուտ արտադրանքի և գծի արագությունը յուրաքանչյուր կարևոր արտադրանքի համար, գումարած հովացման հասանելի հզորությունը և նորմալ աշխատանքային գրաֆիկը:
- Նկարագրեք էքստրուդատորը:Պետական մեկ, զուգահեռ երկվորյակ կամ կոնաձև երկվորյակ պտուտակ; պտուտակի տրամագիծը; շարժիչի հզորություն; նորմալ հալեցման ճնշում և ջերմաստիճան; ադապտերների դասավորություն; և ընթացիկ գործընթացի սահմանները:
- Վերահսկեք ինտերֆեյսը:Կցեք եզրը, գրանցամատյանը, պտուտակի շրջանակը, հերմետիկ երեսը, հալման մուտքը, կենտրոնի բարձրությունը, սենսորային միացքը և հենակետային գծագրերը:
- Նշեք էլեկտրական մանրամասները:Նշեք ջեռուցիչի լարումը և հաճախականությունը, ջերմակույտի տեսակը, միակցիչի ստանդարտը, կարգավորիչի համատեղելիությունը, մալուխի երկարությունը և վտանգավոր տարածքի պահանջը, եթե կիրառելի է:
- Ցույց տալ ներքևի գիծը:Ներառեք կալիբրատորի չափերը, վակուումային բաքը, հովացման երկարությունը, ցողման կամ ընկղման դասավորությունը, բեռնաթափման տեսակը, կենտրոնական գիծը և հեռավորությունը մատրից դուրս գալուց:
- Ընտրեք փոփոխության շրջանակը:Թվարկե՛ք փոփոխվող մասերի հավաքածուները, պահեստային ջեռուցիչները և սենսորները, կնիքները, ամրացնողները, բեռնաթափման գործիքները, պահեստավորման դարակները և ցանկալի չափի փոփոխման ընթացակարգը:
- Սահմանեք փաստաթղթերը:Պահանջեք հավաքման և մասերի գծագրեր, նյութերի օրինագծեր, նյութերի և ջերմային մշակման գրառումներ, չափերի ստուգում, էլեկտրական ցուցակ, շահագործման հրահանգներ և պահեստամասերի ցուցակ:
- Գրեք ընդունման թեստը:Անվանեք խեժը, բանաձևը, խողովակի չափը, գործարկման տևողությունը, ելքը, գծի արագությունը, գործընթացի գրառումները, չափման նմուշառումը և անցման/խափանման չափանիշները:
- Հստակեցրեք աջակցությունը:Համաձայնեք տեղադրման ուղեցույցի, գործարկման պատասխանատվության, օպերատորի ուսուցման, հեռակառավարման աջակցության և հիմնական և ամբողջական կատարման միջև սահմանի վերաբերյալ:
Փոխարինման նախազգուշացում.մաշված ձողը կարող է այլևս չպահպանել իր սկզբնական չափերը: Չափեք մեքենայի միջերեսը և լավ պահպանված խողովակը, գտեք բնօրինակ գծագրեր և բացատրեք, թե ինչու է հին գլուխը փոխարինվում: Յուրաքանչյուր մաշված հարթություն պատճենելը կարող է վերարտադրել նույն հոսքի կամ հավասարեցման խնդիրը:
Պտուտակային կոնֆիգուրացիան նույնպես պետք է համապատասխանի նյութական պարտքին: Թերթիր Nanhaiya's-ըմիայնակ պտուտակներ, զուգահեռ երկվորյակ պտուտակներևկոնաձև կրկնակի պտուտակավոր տակառներերբ հարցումն ընդգրկում է ամբողջական պլաստիկացնող հատվածը: Աքսեսուարների և միացված գործիքների համար օգտագործեքէքստրուզիոն պահեստամասերի տեսականին.
Ընդունեք գլխին այն արտադրական պայմանով, որը նախատեսում եք վաճառել
Չափային ստուգումը ցույց է տալիս, որ արտադրված բաղադրիչները համապատասխանում են գծագրին: Այն չի ապացուցում, թե կոնկրետ միացությունը ինչպես կհոսի ամբողջական գծի միջով: Ձայնի ընդունման պլանը բաղկացած է երկու մասից՝ բաղադրիչի ստուգում և արտադրության փուլ:
| Ընդունման փուլ | Ինչ ստուգել | Գրառում պահելու համար |
|---|---|---|
| Փաստաթղթի վերանայում | Հաստատված գծագրերի վերանայում, նյութերի օրինագիծ, փոփոխվող մասերի մատրիցա, ջեռուցիչների և սենսորների ցանկ, ձեռնարկներ և պահեստային շրջանակ | Ստորագրված փաստաթղթերի գրանցամատյան |
| Բաղադրիչի ստուգում | Կրիտիկական միջերեսներ, համակենտրոն հատկանիշներ, կնքման դեմքեր, ամրացումներ, նավահանգիստներ, նյութ, մշակում և տեսանելի հոսքի մակերեսի վիճակը | Պատվերում նշված չափերի և նյութի կամ բուժման գրառումները |
| Մոնտաժման ստուգում | Հարմարեցում, կողմնորոշում, ջեռուցիչի տեղադրում, սենսորի տեղադրում, կենտրոնացման շարժում, աջակցություն, բարձրացում և մուտք | Համագումարի ստուգաթերթ՝ լուսանկարներով |
| Ջեռուցման ստուգում | Գոտիների նույնականացում, կարգավորիչի արձագանք, սենսորային ընթերցում, հոսանքի գծում և ջերմային կայունություն | Գոտու քարտեզ և կայունացված ընթերցումներ |
| Արտադրական վազք | Համաձայնեցված նյութ, խողովակի չափսեր, ելք, գծի արագություն, ջերմաստիճան, հալման ճնշում, շարժիչի ծանրաբեռնվածություն, վակուում և հովացման պայմաններ | Ժամանակի վրա հիմնված գործընթացի թերթիկ և պահպանված նմուշներ |
| Խողովակների ստուգում | OD, պատը մի քանի ժամացույցի դիրքերում, ձվաձեւություն, զանգված մեկ երկարությամբ, ներքին և արտաքին մակերես, ուղիղություն և պահանջվող ստանդարտ թեստեր | Ստուգման հաշվետվությունը կապված է նմուշի դիրքի և արտադրության ժամանակի հետ |
| Սովորական գործողություն | Գործարկում, կենտրոնացման ուղղում, նորմալ կանգառ, անվտանգ ապամոնտաժում կամ մեկ համաձայնեցված չափի փոփոխություն | Օպերատորի գրանցում և բաց կետերի ցանկ |
Գործնականում օգտագործեք գնորդի սովորական ձևակերպումը: Եթե փոխարինող նյութ է պահանջվում, գրանցեք տարբերությունը և սահմանափակեք այն, ինչ ապացուցում է թեստը: PE-ի հաջող գործարկումը չի հաստատում PVC բանաձևը, իսկ հաստ պատով ցածր արագությամբ արտադրանքը չի ապացուցում բարակ պատի բարձր արագության վիճակը:
Մեր գործարանի տեսքը.մենք գերադասում ենք կայուն գործարկում՝ հետագծելի չափումներով, քան առավելագույն ելքային հզորությամբ կարճ ցուցադրումը: Ճնշումը պետք է կարգավորվի, պատի ցուցումները պետք է մնան վերահսկելի, ջեռուցիչները չպետք է աննորմալ պտտվեն, իսկ սառեցված խողովակը պետք է համապատասխանի համաձայնեցված ստուգմանը: Այդ արդյունքը երկու կողմերին տալիս է օգտակար հանձնման կետ:


Հաճախակի տրվող հարցեր
Ի՞նչ տեղեկատվություն է պահանջվում խողովակի արտամղման մածուկի գլխիկը նշելու համար:
Ուղարկեք պոլիմերային դասակարգումը և բանաձևը, խողովակի ստանդարտը, ամբողջական չափը և պատի միջակայքը, թիրախային ելքը և գծի արագությունը, էքստրուդատորի տեսակը, հալեցման մուտքի և եզրագծի գծագիրը, ջեռուցիչի լարումը, սենսորների պահանջները, ներքևում տրամաչափման մանրամասները, նախընտրելի փոփոխության մասերը և ընդունման պլանը: Ընթացիկ կապի լուսանկարներն ու չափված գծագրերը նույնպես օգտակար են փոխարինող նախագծերի համար:
Կարո՞ղ է մեկ խողովակի գլխիկով աշխատել PVC, PE և PPR:
Համատեղ արտաքին մարմինը կարող է տեխնիկապես հնարավոր լինել նեղ սահմանված նախագծում, սակայն PVC-ը, PE-ն և PPR-ը չեն ստեղծում նույն հոսքի, ջերմային կամ չափի պայմանները: Մենք նախ համեմատում ենք ամբողջական ձևակերպումը, արդյունքը, չափի միջակայքը, հոսքի ուղու պահանջները և մաքրման եղանակը: Առանձին գործիքավորումը կամ առանձին գլուխը կարող է լինել ավելի անվտանգ արտադրության ընտրություն:
Արդյո՞ք խողովակի տրամագիծը հավասար է վերջնական խողովակի տրամագծին:
Սովորաբար ոչ: Ջեռուցվող խողովակը փոխվում է միջուկը թողնելուց հետո, քանի որ հալոցքը ուռչում է, քաշվում ներքև, մտնում է կալիբրատոր և սառչում: Պահանջվող ձողի և մանդրելի չափերը պետք է նախագծված լինեն նյութի, ելքի, գծի արագության, վակուումային չափման և հովացման համակարգի հետ, այլ ոչ թե ուղղակիորեն պատճենվեն խողովակի անվանական չափից:
Կարո՞ղ է միայն մատրիցի գլուխը երաշխավորել խողովակի պատի հաստությունը և ձվաձևությունը:
Ոչ: Մատաղի գլուխը սահմանում է օղակաձև հալոցքի բաշխումը, սակայն պատի վերջնական հաստությունը և ձվաձեւությունը նույնպես կախված են հալման կայունությունից, կենտրոնացումից, ջերմաստիճանի հավասարակշռությունից, կալիբրատորի վիճակից, վակուումից, սառեցումից, բեռնաթափման հավասարեցումից և գծի արագությունից: Ընդունումը պետք է փորձարկի ամբողջ գործառնական գիծը:
Ո՞ր նյութն է Nanhaiya-ն օգտագործում էքստրուզիոն մատրիցայի գլխիկների համար:
Nanhaiya-ի ընդհանուր էքստրուդատորի դիերի գլխի էջը թվարկում է 38CrMoAl՝ նիտրացման և HV950-ից մինչև HV1000 մակերեսային կարծրությամբ: Խողովակների արտամղման ձողերի գլխիկը նկարագրվում է որպես լեգիրված պողպատ՝ կարծրացած մակերեսներով: Վերջնական նյութի, ջերմային մշակման և խոնավ մակերևույթի պահանջները պետք է հաստատվեն խեժի, հավելումների և մաքրման մեթոդի համար՝ հաստատված մասնագրերում:
Արդյո՞ք պետք է գնեմ մեկ գլխիկ՝ բազմաթիվ չափերի ներդիրներով, թե՞ մի քանի ամբողջական գլխիկներով:
Օգտագործեք փոփոխվող մասերը, երբ չափերի տիրույթը, արդյունքը և մաքրման ռեժիմը թույլ են տալիս մեկ մարմնին ծածկել աշխատանքը առանց ավելորդ ճշգրտման: Առանձին գլուխները կարող են իմաստ ունենալ, երբ արտադրանքը մեծապես տարբերվում է տրամագծով, պոլիմերով, ելքով, շերտի կառուցվածքով կամ փոփոխման հաճախականությամբ: Համեմատեք փոխման ընդհանուր ժամանակը և արտադրության ռիսկը, այլ ոչ միայն գործիքավորման գինը:
Ինչպե՞ս պետք է ընդունվի խողովակի արտամղման մեռոցի գլուխը:
Սկսեք գծագրությունից, նյութից, մշակումից, ջեռուցիչից, սենսորից, եզրից և հոսքի ուղու ստուգումից: Այնուհետև գործարկեք համաձայնեցված արտադրական նյութը նշված խողովակի չափսով, թողարկմամբ և գծի արագությամբ: Գրանցեք ջերմաստիճանը, հալման ճնշումը, շրջագծի շուրջ պատի ընթերցումները, արտաքին տրամագիծը, ձվաձևությունը, մակերեսի վիճակը, զանգվածը մեկ երկարության համար և նպատակային խողովակի ստանդարտով պահանջվող ցանկացած փորձարկում:
Ինչո՞վ է պայմանավորված էքստրուդացված խողովակի պատի մի կողմն ավելի հաստ:
Հնարավոր պատճառները ներառում են մատիտի կամ մանդրելի սխալ կենտրոնացումը, շրջագծային ջերմաստիճանի անհավասարակշռությունը, հալման անհավասար հոսքը, նստվածքները կամ վնասը հոսքի ուղու վրա, էքստրուդատորի անկայուն ելքը, կալիբրատորի սխալ դասավորվածությունը, անհավասար վակուումը կամ հովացումը և բեռնափոխադրումների անհավասարությունը: Ստուգեք միտումը, նախքան կենտրոնացման պտուտակներ օգտագործելը` հոսանքով ներքև գտնվող խնդիրը թաքցնելու համար:
Տեխնիկական բովանդակությունը պատրաստված է Nanhaiya-ի ընթացիկ արտադրանքի, սարքավորումների և ծառայության տեղեկություններից, որոնք աջակցվում են միայն ISO խողովակների ստանդարտների պաշտոնական էջերով: Վերջնական ձողերի երկրաչափությունը, նյութը, մշակումը, չափերը և ընդունման չափանիշները սահմանվում են հաստատված ծրագրի մասնագրերով: