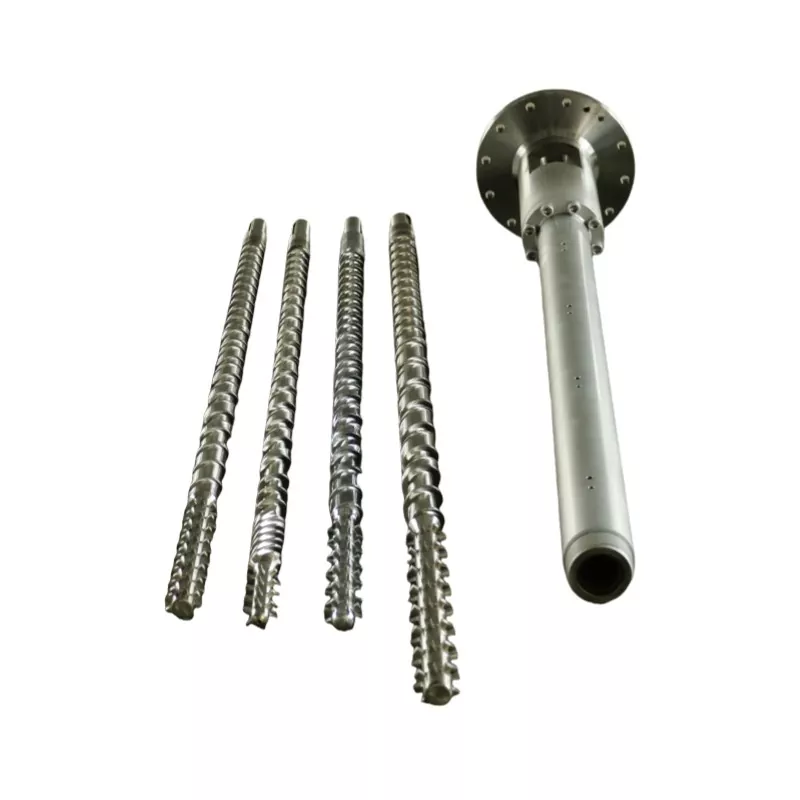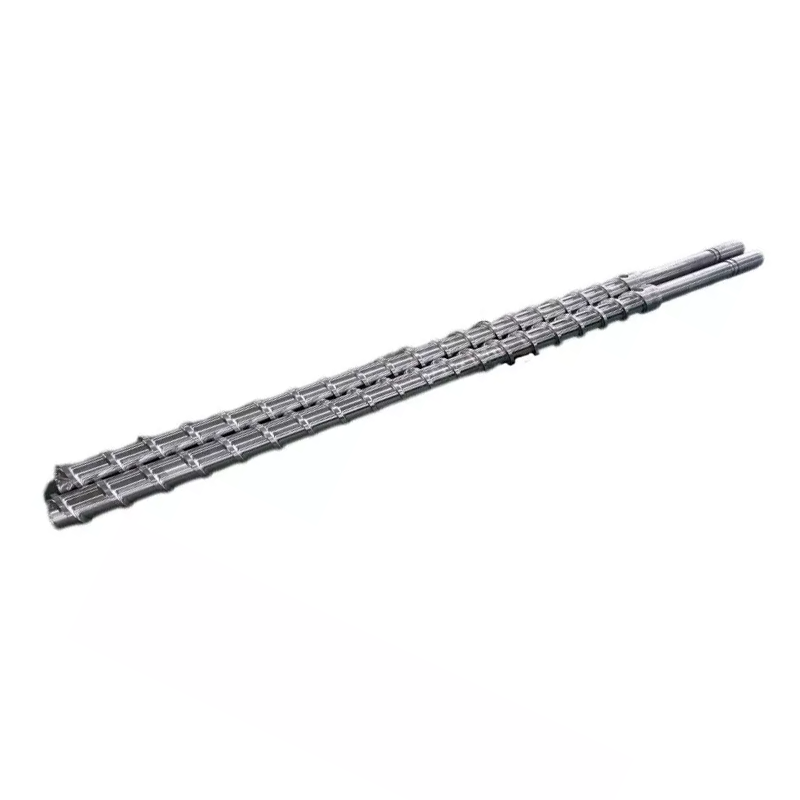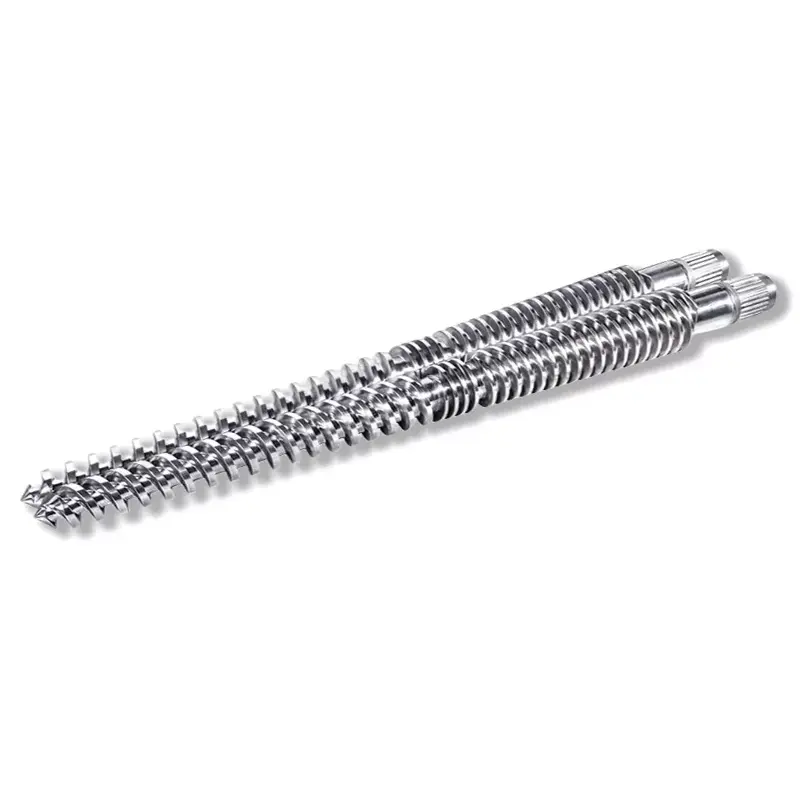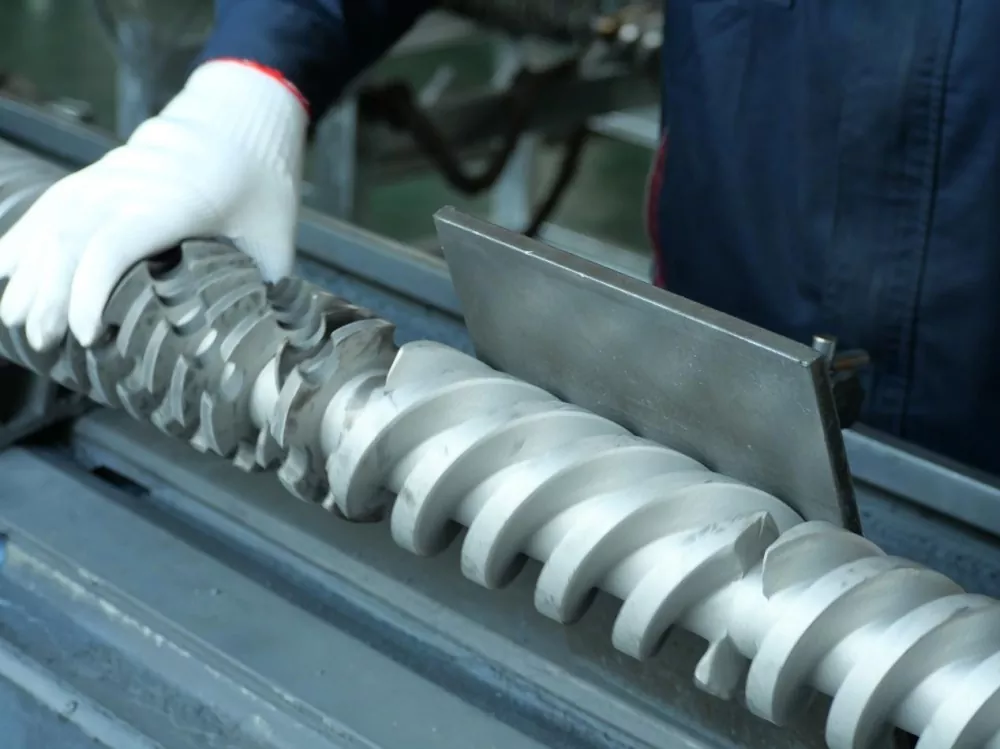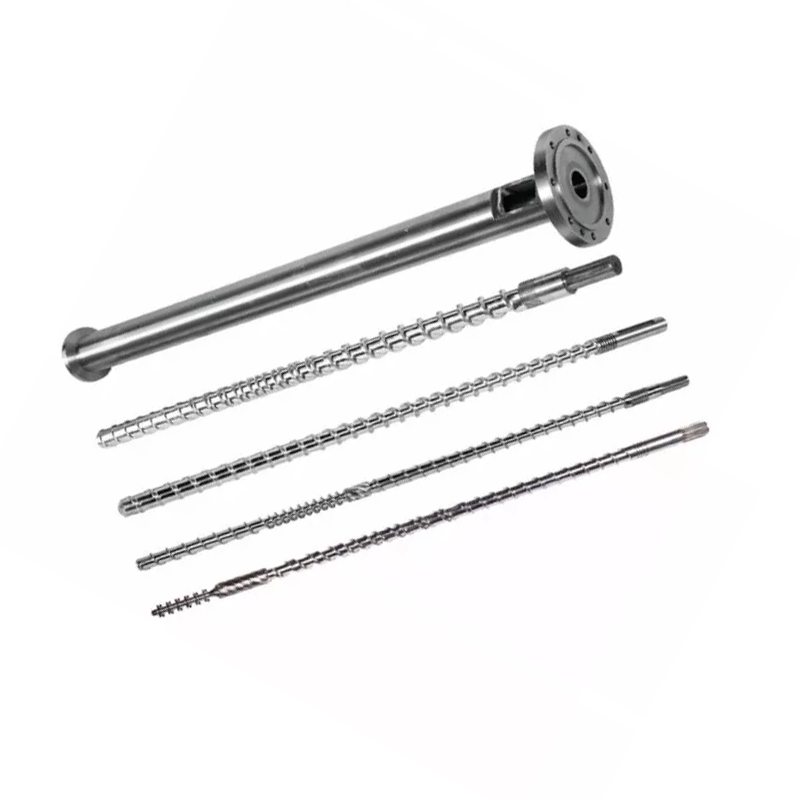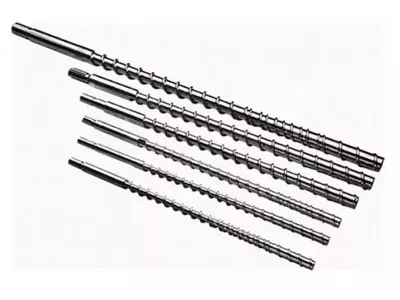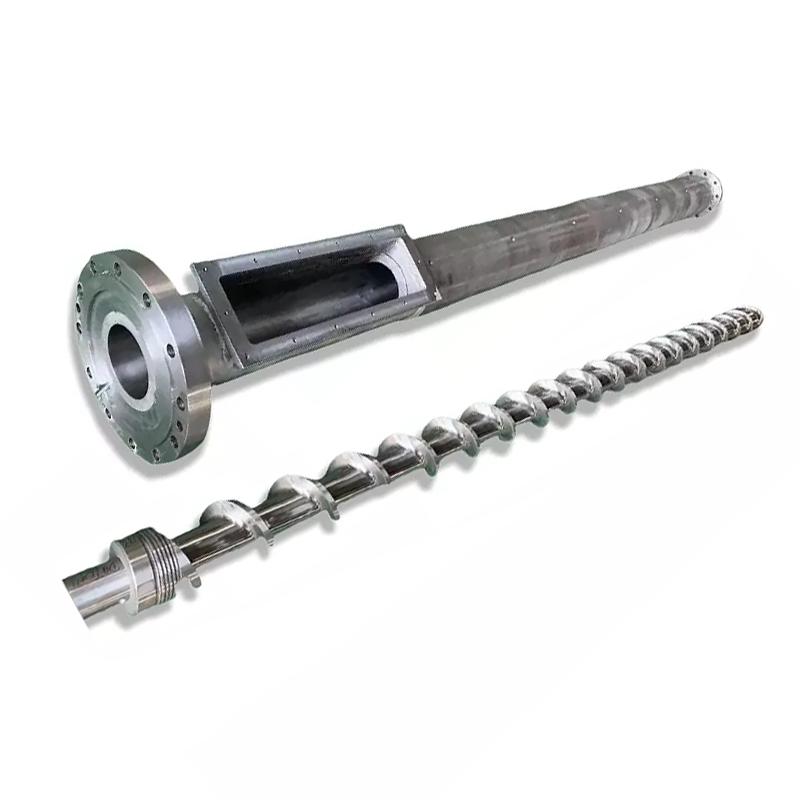
Ձերներարկման կաղապարման պտուտակային տակառորոշում է հալման որակը, կրակոցի հետևողականությունը և ցիկլի ժամանակը: Ստորև՝ ինչպես ընտրել ձեր խեժի երկրաչափությունը և մակերեսային մշակումը, ինչպես պահպանել հավաքածուն և ինչպես հետագծել թերությունը դեպի պտուտակը, տակառը կամ ստուգիչ օղակը՝ այն մեքենայի կարգավորումներով հետապնդելու փոխարեն: Մեր ազոտավորված 38CrMoAlA ներարկման պտուտակները կրում են 0,5–0,8 մմ ազոտված շերտ 950–1050 HV լարման դեպքում, համապատասխանում են PE, PP, PS և ABS, ինչպես նաև կրում են ապակե մանրաթել մինչև 30%: Դրանից հետո կամ քայքայիչ խեժի վրա, փոսը կոշտ համաձուլվածքով ցողելու կարիք ունի մինչև 62 HRC: Եթե ելքը իջել է և ցիկլերը ձգվել են, կարդացեք անսարքությունների վերացման աղյուսակը՝ նախքան այլ սահմանված կետին շոշափելը:

Ի՞նչ է ներարկման պտուտակավոր տակառը:
Պտուտակն ու տակառը կազմում են ներարկման ձուլման մեքենայի պլաստիկացնող միավորը: Նրանք միասին վազից վերցնում են պինդ գնդիկներ, հալեցնում, խառնում են միատարր հալման, չափում են ճշգրիտ կրակոցը և այդ կադրը ներարկում կաղապարի մեջ։ Ձեր մեքենայի արտադրած յուրաքանչյուր մաս անցնում է այս զույգով:
Կաղապարները փոխարինում են վարդակները, կարգավորում կաղապարները և կարգավորում են ջերմաստիճանը շաբաթներով, նախքան պլաստիկացնող միավորը նայելը: Այդ կարգը հետընթաց է։ Երբ պտուտակը կամ տակառը մաշվում է, կարգավորիչի վրա սահմանված կետը հետ չի բերում գործընթացը:
Պտուտակի դերը պլաստիկացման մեջ
Պտուտակն անում է հալման մեծ մասը, և ոչ թե ջեռուցիչի ժապավեններով: Տակառի ջերմությունը նպաստում է, բայց գերիշխող հալման մեխանիզմն էկտրող ջերմությունՊտուտակը պոլիմերը քաշում է տակառի տաք պատի վրա, և շփումը ջերմություն է առաջացնում հենց նյութի ներսում: Այդ իսկ պատճառով պտուտակների երկրաչափությունը փոխում է հալման ջերմաստիճանը նույնիսկ այն դեպքում, երբ ձեր սահմանված կետերը չեն շարժվում:
Պտուտակը նույնպես չափում է կրակոցը։ Այն պտտվում է պլաստիկացնելու համար, հետ է քաշվում, քանի որ հալոցը հավաքվում է ծայրի առջև, այնուհետև կանգ է առնում: Հեռավորությունը, որը հետ է քաշվում, ձեր կրակոցի չափն է: Ցանկացած հալոց, որը արտահոսում է թռիչքների ընթացքում կամ անցնում է ստուգման օղակը, փչացնում է այդ չափումը:
Ի վերջո, պտուտակն է ներարկում: Այն դադարում է պտտվել և մխոցի պես առաջ է շարժվում՝ ստիպելով հալվել վարդակի միջով: Այս երկակի դերը՝ պտտվող և փոխադարձ, բաժանում է ներարկման պտուտակն արտամղման պտուտակից:
Տակառի դերը ջերմության փոխանցման և զսպման գործում
Տակառը տաքացվող հորատանցքով ճշգրիտ ճնշման անոթ է: Այն պարունակում է ներարկման ճնշում, ջերմությունը փոխանցում է ժապավեններից պոլիմերների մեջ և ապահովում է կոշտ պատը, որի դեմ պտուտակը կտրում է նյութը:
Նրա փոսը պետք է մնա կլոր, ուղիղ և չափերով ամուր: Երբ հորատանցքը չափից դուրս է կրում, պտուտակի թռիչքի և տակառի պատի միջև հեռավորությունը մեծանում է: Այնուհետև հալվելը թռիչքների ընթացքում առաջ շարժվելու փոխարեն հետ է արտահոսում, և պլաստիկացման արագությունը նվազում է:
Տակառի ջեռուցումը գոտիավորված է, սովորաբար կերակրում, սեղմում և չափում է, յուրաքանչյուրն ունի իր կարգավորիչն ու ջերմազույգը: Մեկ գոտում շեղված ջերմազույգը կարող է ամիսներ շարունակ պատրաստել նյութը, մինչդեռ էկրանը կարդում է նորմալ:
Ինչպես են պտուտակն ու տակառը միասին աշխատում որպես համակարգ
Երկու մասերը կատարում են համապատասխան զույգ, և այն թիվը, որը նկարագրում է զույգըճառագայթային մաքրում: տակառի անցքի տրամագծի և պտուտակի թռիչքի տրամագծի տարբերության կեսը:
Մաքսազերծումը փոքր է դիզայնով: Նոր հավաքածուի համար արդյունաբերության հիմնական կանոնը մոտավորապես 0,001 դյույմ բացթողում է յուրաքանչյուր կողմի յուրաքանչյուր դյույմ պտուտակի տրամագծի համար: 60 մմ (մոտ 2,36 դյույմ) պտուտակի վրա, որը վայրէջք է կատարում յուրաքանչյուր կողմից մոտ 0,06 մմ: Ձեր կառուցման գծագիրը հեղինակությունն է, և այն միշտ պետք է լինի այն թիվը, որի դեմ դուք ստուգում եք:
Այդ փոքր բացը իրական աշխատանք է կատարում: Այն ստիպում է պոլիմերին ճեղքվել տակառի պատի դեմ՝ կողքով սահելու փոխարեն: Մաքսազերծումը կրկնապատկվում է և կտրումը թուլանում է, հալումը դանդաղում է, ելքը նվազում է, և մեքենան փորձում է փոխհատուցել այն ջերմությամբ, որն այն պետք չէ:
Միայն մեկ մասի փոխարինումը հազվադեպ է շտկում մաշված զույգը: Մաշված տակառի ներսում նոր պտուտակը վերականգնում է կորցրած բացվածքի միայն կեսը, և անհամապատասխանությունը նոր հատվածը կրում է ավելի արագ, քան պետք է:
Ներարկման համաձուլվածքների պտուտակի անատոմիա
Ստանդարտ ներարկման պտուտակը բաժանվում է երեք գոտիների՝ գումարած ծայրի հավաքույթ: Յուրաքանչյուր գոտի ունի աշխատանք, և յուրաքանչյուրը ձախողվում է այնպես, ինչպես դուք կարող եք ճանաչել:
| Գոտի | Ալիքի խորությունը | Աշխատանք | Ինչպիսին է ձախողումը |
|---|---|---|---|
| Կերակրել | Խոր | Վերցրեք գնդիկները, փոխանցեք դրանք առաջ | Կամուրջ, սովամահություն, անկանոն կերակրում, անհետևողական վերականգնում |
| Սեղմում (անցում) | Մակերեսային | Կոմպակտ և հալեցրեք պոլիմերը տակառի պատին | Չհալված, վատ խառնում, այս գոտին առաջինը հագնում է |
| Չափագրում | մակերեսային | Համասեռացնել և մղել հետևողական հալեցնում | Կրակոցների տատանումներ, ջերմաստիճանի բարձրացումներ |
| Հուշում և ստուգեք մատանին | — | Ներարկման ժամանակ փակեք հակադարձ հոսքը | Կադրի չափի շեղում, կարճ կրակոցներ, բարձի կորուստ |
Սնուցման գոտի
Խորը ալիքները բռնում են գնդիկները գուլպաների կոկորդից և դրանք առաջ են տանում որպես պինդ նյութեր: Այս գոտին շատ չի հալվում։ Այն փոխանցում է.
Կերակրման խնդիրները վերածվում են հալման խնդիրների: Եթե գնդիկները կամրջվում են կոկորդում, կամ սնուցման հատվածը շատ տաքանում է, և գնդիկները փափկվում և շուտ են կպչում, պտուտակը սովամահ է լինում: Վերականգնման ժամանակը տատանվում է, և հետևում է կրակոցի չափը: Ստուգեք սնուցման կոկորդի սառեցումը նախքան երկրաչափությունը մեղադրելը:
Սեղմման (անցումային) գոտի
Այս հատվածի երկայնքով ալիքը դառնում է ավելի մակերեսային: Այդ ծանծաղուտը սեղմում է պոլիմերը տաք տակառի պատին և առաջացնում է կտրող ջերմություն, որը կատարում է հալման գործընթացը:
Սեղմման գոտին այն վայրն է, որտեղ մաշվածությունը խտանում է: Այստեղ ճնշումը հասնում է գագաթնակետին, և հղկող լցոնիչներն այստեղ ամենադժվար մանրացնում են: Երբ դուք չափում եք մաշված պտուտակը, այստեղ առաջինը գտնում եք թվերը:
Չափիչ գոտի
Մակերևութային, հաստատուն խորությամբ ալիքները միատարրացնում են հալոցքը և այն առաջ մղում կայուն ճնշման տակ: Այս գոտին որոշում է կրակոցից կրակոցի հետևողականությունը:
Չափման գոտու մաշվածությունը դրսևորվում է որպես կրակոցի տատանումներ և հալման ջերմաստիճանի բարձրացում նույն սահմանված կետերում: Պտուտակն ավելի շատ է աշխատում նույն նյութը տեղափոխելու համար:
Պտուտակային ծայրը, ստուգեք օղակը և չվերադարձվող փականը
Ստուգիչ օղակի հավաքը, որը երբեմն կոչվում է անվերադարձ փական, ավելի մեծ ուշադրության է արժանի, քան ստանում է: Այն նստում է պտուտակի ծայրին և կատարում է մեկ աշխատանք. ներարկման ժամանակ այն կնքվում է, ուստի հալոցքը պտուտակի վրայով հետի փոխարեն անցնում է կաղապարի մեջ:
Երբ այն դադարում է կնքվել, դուք ստանում եք կադրի չափի փոփոխություն, կարճ կադրեր և անհետացող բարձ: Ձուլողները շաբաթներ են ծախսում ներարկման ճնշումը կարգավորելու, պահելու ժամանակը և ջերմաստիճանը դա հետապնդելու համար: Դրանցից ոչ մեկը չի աշխատում, քանի որ հալոցքը հետ է փախչում մաշված օղակի միջով:
Երեք ազդանշան ուղղվում են հատուկ ստուգիչ օղակի վրա: Cushion-ը տարբերվում է կրակոցից, այլ ոչ թե մնում է անփոփոխ: Կրակոցի քաշը փոխվում է, մինչ մեքենան հաղորդում է նորմալ վերականգնման մասին: Եվ կրկնվող պրոցեսը հանկարծակի դառնում է անկանոն՝ առանց խեժի կամ պարամետրի փոփոխության:
Հիմնական պտուտակային երկրաչափության պարամետրեր
Չորս թվերը նկարագրում են ներարկման պտուտակը: Հասկացեք դրանք, և մատակարարի մեջբերումը դադարում է լինել սև արկղ:
L/D հարաբերակցություն. սահմանում, բանաձև և առաջարկվող արժեքներ ըստ Resin-ի
L/D հարաբերակցությունըպտուտակի աշխատանքային երկարությունն է, որը բաժանվում է արտաքին տրամագծով: Իր լայնությունից 22 անգամ երկար պտուտակն ունի 22:1 L/D: Բանաձևը պարզապես L բաժանված է D-ի, իսկ հարաբերակցությունը չափվում է չափերով. 50 մմ պտուտակն ունի 1100 մմ աշխատանքային երկարություն:
L/D-ն վերահսկում է, թե որքան տեղ ունի պտուտակը հալվելու, խառնվելու և համասեռացման համար: Ավելի երկար տալիս է ավելի շատ հալման հզորություն և ավելի լավ խառնում: Կարճը տալիս է ավելի քիչ մնալու ժամանակ, ինչը պաշտպանում է ջերմության նկատմամբ զգայուն խեժերը:
Ներարկման պտուտակներ աշխատում են ավելի կարճ, քան extrusion պտուտակներ. Պտուտակը պատրաստում է մեկ կրակոց, այլ ոչ թե անընդհատ մղում, և նյութը նստում է տակառի մեջ կրակոցների միջև: ՄեջL/D հարաբերակցության ներարկման համաձուլվածքներպրակտիկայում մեքենաների մեծ մասն ընկնում է 18:1-ից 25:1-ի միջև, ընդ որում, ընդհանուր նշանակության մեքենաների համար սովորական է 20:1-ից մինչև 22:1:
Ջերմազգայուն խեժերը, ինչպիսին է ՊՎՔ-ն, նպաստում են ավելի կարճ եզրագծին, ուստի նյութը ավելի քիչ ժամանակ է ծախսում տաք վիճակում: Ինժեներական պլաստմասսաները, որոնք մանրակրկիտ հալման կարիք ունեն, ավելի երկար են: Մեր L/D հարաբերակցության ուղեցույցը խորությամբ ընդգրկում է փոխզիջումները:
Սեղմման հարաբերակցությունը. ինչպես է այն ազդում կտրվածքի ջերմության և հալման որակի վրա
Սեղմման հարաբերակցությունըհամեմատում է ալիքի խորությունը սնուցման գոտում ալիքի խորության հետ հաշվառման գոտում: Պտուտակը, որի սնուցման ալիքը երեք անգամ ավելի խորն է, քան իր չափիչ ալիքը, ունի սեղմման հարաբերակցությունը 3:1:
Սեղմման հարաբերակցությունը սահմանում է, թե որքան ուժեղ է պտուտակն աշխատում նյութի վրա: Ավելի բարձր սեղմումը նշանակում է ավելի շատ կտրվածք, ավելի շատ մեխանիկական ջերմություն և ավելի ագրեսիվ հալում: Ստորին սեղմումը նրբորեն վերաբերվում է պոլիմերին:
Համապատասխանեցրեք այն խեժին, այլ ոչ թե ավելի մեծ թվի նախընտրությանը: Ցածր մածուցիկությամբ պոլիոլեֆինները մաքուր հալվելու համար դրական կտրվածքի կարիք ունեն: Ջերմազգայուն խեժերը, ինչպիսիք են PVC-ը, PC-ն և POM-ը, քայքայվում են կտրվածքի տակ, և PE-ն կթուլանա: Սեղմման հարաբերակցության մեր ուղեցույցն աշխատում է միջակայքերի միջով:
Թռիչքի խորությունը, ալիքի լայնությունը և դրանց ազդեցությունը ելքի վրա
Սեղմման հարաբերակցությունը հարաբերակցություն է, և նույն հարաբերակցությամբ երկու պտուտակներ կարող են տարբեր կերպ վարվել: Բացարձակ խորությունները կարևոր են:
Խորը չափիչ ալիքը մեկ պտույտի ընթացքում ավելի շատ նյութ է տեղափոխում՝ բարձրացնելով պլաստիկացման արագությունը, բայց այն ավելի քիչ մանրակրկիտ խառնվում է և տալիս է ավելի քիչ միատեսակ հալվածք: Մակերևութային չափիչ ալիքը ավելի լավ է խառնվում և ապահովում է ավելի կայուն ջերմաստիճան՝ յուրաքանչյուր պտույտի ավելի ցածր ելքով:
Թռիչքի լայնությունը և պարույրի անկյունը ազդում են փոխանցման արդյունավետության և նյութի կտրվածքի վրա թռիչքի վայրէջքի ժամանակ: Սրանք դիզայնի մանրամասներ են, որոնք դուք նշում եք՝ նկարագրելով ձեր գործընթացը պտուտակավոր դիզայներին, այլ ոչ թե թվեր, որոնք դուք պետք է ընտրեք աղյուսակից:
Պտուտակի տրամագիծը և կրակոցի չափը
Պտուտակի տրամագիծը սահմանում է մեքենայի կրակոցի հզորությունը: Ավելի մեծ պտուտակն ավելի մեծ ծավալ է տեղափոխում առաջ շարժման մեկ միլիմետրի համար, ուստի այն ավելի մեծ կրակոց է հաղորդում:
Գործնական կանոնը հարմարավետության գոտին է, ոչ թե կոշտ սահմանը: Կատարեք կրակոց, որն օգտագործում է տակառի հզորության մի փոքր մասը, և նյութը շատ երկար է նստում տակառի մեջ՝ անցնելով ջերմության միջով և քայքայվելով: Աշխատեք գրեթե ամբողջ հզորությամբ և կկորցնեք կայուն փաթեթավորման համար անհրաժեշտ բարձը:
Կաղապարողներից շատերը կրակում են տակառի օգտագործման տիրույթի մեջտեղում: Եթե ձեր մասը նստած է այդ գոտուց դուրս, ապա ճիշտ ուղղումը պտուտակի այլ տրամագիծն է, այլ ոչ թե մեքենայի ավելի կոշտ կարգավորումը:
Ահա մեր հրապարակված չափերի աղյուսակը, որը ցույց է տալիս, թե ինչպես է կրակոցի հզորությունը հետևում պտուտակի և տակառի չափին մեր կառուցած միջակայքում: Օգտագործեք այն՝ ձեր մեքենան գտնելու համար կամ խելամտորեն ստուգելու տրամագիծը, որը մատակարարը մեջբերում է ձեզ:
| Կրակոց (g) | Պտուտակ Ø × երկարություն (մմ) | Տակառ Ø × երկարություն (մմ) |
|---|---|---|
| 30–90 թթ | Ֆ30 × 900 | Ֆ85 × 860 |
| 60–125 թթ | Φ35 × 910 | Ֆ85 × 860 |
| 100–150 թթ | Φ38 × 935 | Ֆ95 × 900 |
| 125–160 թթ | Φ40 × 980 | Ֆ95 × 910 |
| 125–300 թթ | Φ42 × 1030 | Φ105 × 1110 |
| 250–400 թթ | Φ45 × 1210 | Φ115 × 1165 |
| 300–500 թթ | Ֆ50 × 1300 | Φ125 × 1260 |
| 450–600 թթ | Φ55 × 1335 | Φ130 × 1320 |
| 500–700 թթ | Φ56 × 1350 | Φ130 × 1350 |
| 500–700 թթ | Φ60 × 1380 | Φ140 × 1350 |
| 650–800 թթ | Φ65 × 1415 | Φ150 × 1420 |
| 700–1000 թթ | Φ70 × 1790 | Φ160 × 1685 |
| 80–125 թթ | Φ75 × 1825 | Φ170 × 1725 |
| 100–150 թթ | Ֆ80 × 2000 | Φ180 × 1805 |
| 125–200 թթ | Ֆ85 × 2300 | Φ190 × 1900 |
| 200–300 թթ | Ֆ90 × 2700 | Ֆ210 × 2000 |
| 250–500 թթ | Ֆ100 × 2600 | Φ230 × 2405 |
| 300–600 թթ | Ֆ110 × 2600 | Φ256 × 2590 |
| 400–1000 թթ | Ֆ120 × 2800 | Φ256 × 2800 |
| 600–800 թթ | Φ130 × 3010 | Φ256 × 2970 |
| 800–1000 թթ | Φ145 × 3010 | Φ256 × 3200 |
| 1000–1500 թթ | Ֆ160 × 3500 | Φ270 × 3200 |
| 1300–2500 թթ | Φ170 × 3415 | Φ317 × 3380 |
Երկու բան պետք է կարդալ դրանից: Կրակման հզորությունը բարձրանում է տրամագծով, ինչպես պահանջում է ֆիզիկան: Եվ տակառի արտաքին տրամագիծը մեծանում է դրա հետ միասին, այդ իսկ պատճառով ավելի մեծ պտուտակը երբեք անվճար արդիականացում չէ. այն մեքենայի չափսերի այլ դաս է:
Ներարկման համաձուլվածքների պտուտակների տեսակները. ո՞րն է ձեզ անհրաժեշտ:
Հինգ պտուտակների ընտանիքներ ծածկում են գրեթե յուրաքանչյուր ներարկման դիմում: Ճիշտը կախված է նրանից, թե ինչ է պահանջում ձեր մասը:
| Պտուտակի տեսակը | Ինչ է դա անում | Լավագույնը համար | Թուլություն |
|---|---|---|---|
| Ընդհանուր նշանակության (GP) | Մեկ թռիչք, երեք ստանդարտ գոտի | PE, PP, PS, ABS, ապրանքային խեժերի մեծ մասը | Փոխզիջումային երկրաչափություն; պայքարում է պահանջկոտ խեժերի հետ |
| Արգելք | Երկրորդ թռիչքը բաժանում է ամուր մահճակալը հալված լողավազանից | Ավելի լավ հալեցում, ավելի բարձր թողունակություն, չհալվող զգայուն մասեր | Ավելի շատ ծախսեր; չափազանցել հեշտ խեժերի վրա |
| Խառնում / բաղադրություն | Ավելացնում է Maddock կամ pin mixing բաժինները | Գունավոր մաստեր խմբաքանակ, լցված միացություններ, շերտերով զգայուն մասեր | Լրացուցիչ կտրվածք; սխալ է ջերմային զգայուն խեժերի համար |
| Օդափոխվող (երկաստիճան) | Ապակոմպրեսիոն գոտին, գումարած օդափոխման պորտը հեռացնում է ցնդող նյութերը | Հիգրոսկոպիկ խեժեր, որտեղ չորացումն անիրագործելի է | Համալիր; կափույրը կարող է հոսել, եթե անհամապատասխանություն լինի |
| ՊՎՔ հատուկ | Ցածր սեղմում, փայլեցված մակերեսներ, առանց մեռած կետերի | Կոշտ և ճկուն PVC | Նպատակով կառուցված; ոչ ընդհանուր նշանակության պտուտակ |
Ընդհանուր նշանակության (GP) պտուտակ. Ամենատարածված, Լավագույն Համար?
GP պտուտակը փոխզիջում է և լավ: Այն աշխատում է PE, PP, PS և ABS ընդունելի կերպով, որն ընդգրկում է ապրանքների ձուլման մեծ մասը: Մեքենա շինարարներն այն առաքում են որպես ստանդարտ, քանի որ դա ամենաանվտանգ լռելյայն է, երբ նրանք չգիտեն, թե ինչ եք աշխատելու:
Փոխզիջումը արժե ձեզ, երբ խեժը դառնում է պահանջկոտ: Ապակիով լցված նեյլոնե GP պտուտակն արագ մաշվում է: Կոշտ PVC-ի վրա GP պտուտակը քայքայում է նյութը: GP պտուտակը, որը սեղմված է բարակ պատի վրա առավելագույն արդյունքի հասնելու համար, ապահովում է չհալոցքներ: Երբ դրանցից որևէ մեկը նկարագրում է ձեր գործընթացը, հատուկ կառուցված պտուտակն իր համար վճարում է միայն ջարդոնի տեսքով:
Պատնեշի պտուտակ. ավելի լավ հալեցման տարանջատում և միատարրություն
Պատնեշի պտուտակն ավելացնում է երկրորդ թռիչքը հալման գոտու միջով: Այդ թռիչքը ֆիզիկապես բաժանում է մնացած պինդ գնդիկները արդեն ձևավորված հալոցքից և պահում է պինդ նյութերը սեղմված տակառի տաք պատին, որտեղ նրանք շարունակում են հալվել:
Առանց պատնեշի, պինդ մասնիկները թաքնվում են հալոցքի ավազանի ներսում՝ պատից մեկուսացված և կարող են գոյատևել մինչև վարդակ՝ որպես չհալվող: Մեկով, հալեցումը ավարտվում է ավելի ամբողջական և ավելի հետևողական:
Արդյունքը հալման ավելի լավ միատեսակությունն է նույն կամ ավելի բարձր ելքի դեպքում, որը ցույց է տալիս ավելի քիչ չհալոցներ, կրակոցների ավելի խիստ հսկողություն և գործընթացի ավելի լայն պատուհան: Ձուլողներ, որոնք աշխատում են բարակ պատերով փաթեթավորմամբ, օպտիկական մասերով կամ չհալոցքի նկատմամբ զգայուն որևէ այլ բանով, պետք է խնդրեն իրենց անունով:
Mixing / Compounding Screw. Լցված և գունավոր Masterbatch նյութերի համար
Խառնիչ պտուտակները ավելացնում են հատուկ խառնիչ հատված, սովորաբար ծայրի մոտ: Maddock-ի (փլուզված) հատվածները ուժով հալեցնում են նեղ բացվածքների միջով` կոտրելով չհալված մասնիկները կտրվածքով: Փին խառնիչները բաժանվում և վերահամատեղում են հոսքը՝ բաշխելով գույնը և լցոնիչը:
Օգտագործեք մեկը, երբ գույնի շերտավորումը որակի խնդիր է, երբ գլխավոր խմբաքանակի ցրումը կարևոր է, կամ երբ լցանյութի բաշխումը խթանում է մասերի արդյունավետությունը: Փոխզիջումը ավելացված է կտրվածքի վրա, որը խառնիչ հատվածները դարձնում է սխալ ընտրություն ջերմության նկատմամբ զգայուն խեժերի համար, որոնք արդեն մոտ են իրենց քայքայման սահմանին:
Օդափոխվող / գազազերծող պտուտակ. հիգրոսկոպիկ խեժերի համար
Օդափոխվող պտուտակն անցնում է երկու փուլով: Առաջին փուլը հալչում է, այնուհետև ալիքը կտրուկ խորանում է՝ տակառի մեջ կտրված օդափոխման անցքում հալման ճնշումը իջնելով մոտ զրոյի: Խոնավությունը և ցնդող նյութերը դուրս են գալիս այնտեղ, հաճախ վակուումի տակ: Երկրորդ փուլն այնուհետև ճնշում է հալեցնում ներարկման համար:
Սա աշխատում է հիգրոսկոպիկ խեժերի համար, որտեղ չորացումը անիրագործելի է կամ անվստահելի: Այն նաև ռիսկ է պարունակում. եթե երկու փուլերը անհամապատասխան են, ապա հալոցքը գազի փոխարեն դուրս է մղվում օդափոխման անցքից: Օդափոխվող պտուտակն ու օդափոխվող տակառը պետք է նախագծված լինեն միասին, այդ իսկ պատճառով դրանք նշված են որպես կոմպլեկտ և ոչ թե պատահական վերազինված:
ՊՎՔ-ի հատուկ պտուտակների ձևավորում. ինչու ստանդարտ պտուտակները ձախողվում են PVC-ի հետ
Կոշտ PVC-ը պատժում է ստանդարտ պտուտակին միանգամից երկու եղանակով: Այն քայքայվում է կտրվածքի տակ՝ ազատելով ջրածնի քլորիդը, որն այնուհետ քայքայում է պողպատը, որի վրա նստած է: Վնասը սկսվում է նախքան օպերատորը թերություն տեսնելը:
PVC պտուտակը պատասխանում է երկու սպառնալիքներին: Ցածր սեղմումը պահպանում է կտրվածքը նուրբ: Հղկված մակերեսները և մեռած կետերից զերծ երկրաչափությունը կանգնեցնում են նյութի լճացումը և եփելը: Հավաքածուն գրեթե միշտ կարիք ունի կոռոզիոն դիմադրության մակերևույթի մշակման ժամանակ, ոչ միայն մաշվածության դիմադրության: ՄերՊՎՔ պտուտակավոր տակառի ուղեցույցընդգրկում է քիմիան, իսկ մերկոնաձև երկվորյակ պտուտակավոր տակառներմատուցել PVC էքստրուզիայի կողմում:
Ինչպես ընտրել ճիշտ պտուտակավոր տակառը ձեր խեժի համար
Խեժի ընտրությունը առաջնորդում է էջի ցանկացած այլ որոշում՝ երկրաչափություն, պողպատ և մակերես: Կարդացեք աղյուսակը, ապա կարդացեք դրա տակի նշումները, քանի որ նշումները կրում են նախազգուշացումները:
| Խեժ | Տիպիկ L/D | Տիպիկ սեղմման հարաբերակցությունը | Պտուտակի տեսակը | Հատուկ նշումներ |
|---|---|---|---|---|
| PP / PE | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP կամ խոչընդոտ | Ներողամիտ. Մաքուր հալվելու համար անհրաժեշտ է դրական կտրվածք |
| PS / HIPS | 20:1 – 22:1 | 1,8:1 – 2,5:1 | GP | Ցածր մածուցիկություն, հեշտությամբ հալվում է: Նուրբ խառնում HIPS-ի վրա |
| ABS | 20:1 – 24:1 | 2,0:1 – 2,5:1 | GP կամ խոչընդոտ | Ամորֆ. Դիտեք կտրող ջերմությունը, շերտերը հեշտությամբ երևում են |
| ԱՀ և ինժեներական պլաստմասսա | 22:1 – 25:1 | 2,0:1 – 2,5:1 | Արգելք կամ GP, ցածր կտրվածք | Հալման բարձր ջերմաստիճան, նեղ պատուհան: Ավելի երկար L/D, նուրբ սեղմում |
| PVC կոշտ | 18:1 – 20:1 | 1,6:1 – 2,5:1 | ՊՎՔ հատուկ | Կոռոզիայից դիմադրությունը պարտադիր չէ: Կարճ բնակության ժամանակ |
| PVC ճկուն | 18:1 – 20:1 | 2,0:1 – 2,8:1 | ՊՎՔ հատուկ | Ավելի ներողամիտ, քան կոշտ, դեռ քայքայիչ |
| PET (նախապատրաստում) | 20:1 – 24:1 | Ցածր, ճշգրիտ հաշվառում | Նպատակով կառուցված PET | Չորացնել կամ քայքայել այն: Ցածր կտրվածք, նվազագույն նստվածք, փայլեցված մակերեսներ |
| POM (ացետալ) | 20:1 – 22:1 | 2,5:1 – 3,5:1 | GP, ցածր կտրվածք | Գերտաքացման դեպքում կտրուկ քայքայվում է: Ճշգրիտ ջերմաստիճանի վերահսկում |
| Ապակիով լցված / հղկող | Բազային խեժի համար | Բազային խեժի համար | Հիմքի տեսակ + կոշտ մակերես | Երկրաչափությունը հետևում է բազային խեժին: Այնմակերեսըայն է, ինչ փոխվում է. գնալ բիմետալիկ |
Ինչպես օգտագործել այս աղյուսակը.սրանք տիպիկ հրապարակված միջակայքեր և ելակետեր են, այլ ոչ թե բնութագրեր: Ձեր մեքենան, ձեր գնահատականը, ձեր մասը և ձեր արդյունքը փոխում են թվերը: Պտուտակների դիզայները հաստատում է վերջնական երկրաչափությունը ձեր իրական գործընթացի համեմատ: Երբեք մի պատվիրեք ընդհանուր սեղանից առանց այդ խոսակցության:
PP և PE: կիսաբյուրեղային, չափավոր ճեղքում
Պոլիոլեֆինները հեշտ գործ են: Նրանք հանդուրժում են կտրումը, հալվում են լայն պատուհանի վրա և ներում են GP պտուտակը: Միջինից բարձր սեղմումը լավ է աշխատում, քանի որ այս ցածր մածուցիկության խեժերը մաքուր հալվելու համար դրական կտրվածքի կարիք ունեն, քան կիսահալած վիճակում սահելու փոխարեն:
Հպեք ելքը բարակ պատերի վրա, և արգելապատնեշի պտուտակն իր արժեքը վաստակում է՝ նույն արագությամբ ավելի ամբողջական հալեցնելով:
ABS և PS. ամորֆ, դիտեք շեղման ջերմությունը
Ամորֆ խեժերը փափկվում են որոշակի տիրույթում, այլ ոչ թե հալվում են սուր կետում: PS-ն աշխատում է ցածր սեղմման դեպքում, քանի որ այն շատ հեշտությամբ հալվում է: ABS-ն ավելի շատ խնամքի կարիք ունի. այն ցույց է տալիս շերտեր և շողում, երբ այն քայքայվում է, և դրա պատճառը սովորաբար ճեղքումի ջերմությունն է:
Եթե ABS-ի մասերը շերտավորվում են, և ձեր կարգավորվող կետերը ճիշտ են թվում, նախքան չորանոցի վրա կասկածեք, կասկածեք կտրվածքին: Ջերմազգայուն ամորֆ խեժի վրա սեղմման ագրեսիվ հարաբերակցությունն առաջացնում է իր սեփական թերությունները:
ԱՀ և ինժեներական պլաստմասսա՝ բարձր ջերմաստիճան, ավելի երկար L/D
PC-ն, նեյլոնը, PBT-ն և նրանց հարազատները հալչում են և դեգրադացվում դրանցից ավելի մոտ: Նրանք պետք է մանրակրկիտ հալեցնեն, ինչը վկայում է ավելի երկար L/D-ի համար, բայց նրանք նաև պատժում են բնակության ժամանակը, որը հակասում է հալվելը մեծ տակառի մեջ պահելու դեմ:
Բանաձևն ավելի երկար է L/D՝ մեղմ սեղմումով և ճիշտ չափի կադրով: Սխալ ստացեք նկարահանման չափը համակարգչի վրա և նյութը պտտվում է ջերմության միջով մինչև դեղնավուն, անկախ նրանից, թե որքան լավ է պտուտակը:
ՊՎՔ կոշտ և ճկուն: Կոռոզիոն դիմադրությունը կրիտիկական է
ՊՎՔ-ի մասին վերը նշված ամեն ինչ վերաբերում է ընտրությանը: Կոշտ PVC-ը նստում է ինչպես L/D-ի, այնպես էլ սեղմման ցածր վերջում, քանի որ ժամանակը և կտրումը երկուսն էլ թշնամիներ են: Մակերեւութային մշակումը պետք է դիմադրի կոռոզիային, ոչ միայն քայքայումին, և դա փոխում է խառնուրդի ընտրությունը բիմետալիկ տակառի ներսում:
PET և POM. ցածր կտրվածք, ճշգրիտ ջերմաստիճանի վերահսկում
PET-ը հիգրոսկոպիկ է: Հալվածքի ջուրը հիդրոլիզացնում է պոլիմերային շղթաները, իջնում է ներքին մածուցիկությունը և առաջանում է փխրուն և մշուշոտ, մինչդեռ մեքենան կարծես թե լավ է աշխատում: Չորացրեք խեժը պատշաճ կերպով, վազեք ցածր կտրվածքով, պահեք կարճ դիրքը և նշեք փայլեցված մակերեսները, որպեսզի նստվածքներ չառաջանան:
POM-ը հանդուրժում է սովորական սեղմումը, բայց կտրուկ քայքայվում է գերտաքացման ժամանակ, և դրա քայքայման արտադրանքը վտանգավոր է: Ջերմաստիճանի վերահսկումը և բնակության ժամանակի կարգապահությունը ավելի կարևոր են, քան խելացի երկրաչափությունը:
Ապակիով լցված և հղկող նյութեր. 30% գիծ
Ահա էջի ամենահստակ կանոնը, և դա թիվ է, ոչ թե զգացում։Ապակյա մանրաթել մինչև 30%. ազոտված 38CrMoAlA հավաքածուն ապահովում է այն:Մենք կառուցում և գնահատում ենք մեր ազոտված ներարկման պտուտակները հենց դրա համար՝ մարված և կոփված, այնուհետև գազազոտված մինչև 0,5–0,8 մմ պատյան 950–1050 HV-ում:
30%-ից բարձր ապակի կամ հանքային լցոնիչով և վերևում բոցավառող նյութով, մակերեսը պետք է փոխվի:Ազոտավորված պատյանը դիֆուզիոն շերտ է, և հղկող լցոնիչը կտրում է այն շատ ավելի շուտ, քան ներքևի պողպատն արժանի է:
Դա այն դեպքում, երբ Աբիմետալիկ պտուտակավոր տակառդադարում է արդիականացում լինել և դառնում է ճիշտ սպեցիֆիկացիա. կոշտ խառնուրդը ցողում է անցքի մաշվածության գոտու շուրջ ամբողջ շրջանակը՝ ներքին կարծրությունը հասցնելով մինչև 62 HRC: Երկրաչափությունը դեռ հետևում է բազային խեժին: Փոխվում է միայն մակերեսը: Մերբիմետալիկ ընդդեմ ազոտավորված ուղեցույցաշխատում է ծախսերի տրամաբանությամբ:
Տակառների տեսակները, նյութերը և մակերևութային մշակումները
Տակառը կտրուկ չի խափանում: Այն բացվում է հանգիստ և իր հետ տանում ձեր արդյունքը: Նյութը և մակերեսը որոշում են, թե որքան ժամանակ է դա տևում:
Ստանդարտ ազոտավորված պողպատե տակառ. կիրառություններ և սահմաններ
Ազոտավորում-ը ցրում է ազոտը պողպատե մակերեսի մեջ՝ ձևավորելով կոշտ պատյան: Մենք մեր 38CrMoAlA ներարկման պտուտակները գազազիտացնում ենք 500–560 °C ջերմաստիճանում, առաջացնելով ազոտված շերտ 0,5–0,8 մմ հաստությամբ 950–1050 HV-ում: Դա բարձրացնում է մաշվածության դիմադրությունը 30-40%-ով չմշակված պողպատի նկատմամբ:
Հիմքի պողպատը նախ հանգցվում և կարծրացվում է, որն ինքնուրույն բարձրացնում է կտրվածքի մաշվածության դիմադրությունը 50%-ով: Միասին, այդ երկու քայլերը տալիս են մոտավորապես 10,000–20,000 ժամ ծառայության ժամկետ ոչ քայքայիչ խեժերի վրա, ինչպիսիք են PE և PP:
Դրա սահմանը գործի խորությունն է: Երբ քայքայումը կտրում է ազոտված շերտը, տակի ավելի փափուկ միջուկը արագ մաշվում է: Մենք գնահատում ենք մեր ազոտային ներարկման պտուտակները ապակե մանրաթելով ամրացված միացությունների համար մինչև 30% (օրինակ՝ PA գումարած ապակե մանրաթել): Դրանից բարձր, կամ քայքայիչ խեժերի վրա, ազոտված պատյանը գերազանցում է, և մակերեսը պետք է փոխվի:
Բիմետալային տակառ. շինարարություն, արժեքը և երբ այն վճարվում է
Բիմետալային տակառը պահում է համաձուլվածքից պողպատե մարմինը և միաձուլում է առանձին մաշվածության համաձուլվածքը անցքի մեջ: Մեր տակառների վրա մենք կոշտ համաձուլվածք ենք ցողում անցքի մաշվածության գոտու ամբողջ շրջանակի շուրջ՝ ներսի կարծրությունը հասցնելով մինչև 62 HRC:
Դա այլ տեսակի պաշտպանություն է ազոտումից: Ազոտավորված պատյանը դիֆուզիոն շերտ է, որը չափվում է միլիմետրի ֆրակցիաներով: Սփրված կամ ձուլված համաձուլվածքի անցքը տարբեր մետաղի շերտ է, և հղկող լցոնիչը պետք է անցնի դրա ամբողջ միջով:
Համաձուլվածքն ընտրված է սպառնալիքի համար: Կարբիդով հարուստ և վոլֆրամ-կարբիդային մակերեսները դիմակայում են ապակու և հանքային լցոնիչների քայքայումին: Նիկել պարունակող համաձուլվածքները դիմակայում են կոռոզիային PVC-ից և բոցավառվող միացություններից: Ընտրեք սխալ խառնուրդ, և դուք վճարել եք բիմետալիկ տակառի համար, որը լուծում է սխալ խնդիրը:
Այն վճարվում է, երբ ձեր սնուցումը հղկող կամ քայքայիչ է: Թվաբանությունը պարզ է. եթե բիմետալիկ հավաքածուն մի քանի անգամ ավելի երկար է տևում, քան ազոտավորվածը ձեր նյութի վրա, գնման ավելի բարձր գինը բաժանվում է տարեկան ավելի ցածր գնի, նախքան հաշվեք այն ջարդոնը և խափանումը, որը դուք խուսափում եք:
Սեգմենտացված ընդդեմ մոնոլիտ տակառ. ճկունություն ընդդեմ ճշգրտության
Միաձույլ (մեկ կտոր) տակառը մշակվում է մեկ մարմնից: Այն լավագույնս պահպանում է ուղիղությունը և համակենտրոնությունը, և դա ներարկման ձևավորման նորմ է, որտեղ ճշգրտությունը ապահովում է կրակոցի հետևողականությունը:
Հատված տակառները միացվում են հատվածներից, ինչը թույլ է տալիս փոխարինել մաշված հատվածը՝ առանց ամբողջ տակառը ջարդելու, և թույլ է տալիս օդափոխման նավահանգիստները ճկուն դիրքավորել: Առևտուրը հավասարեցում է. յուրաքանչյուր հոդ սխալ դասավորության հնարավորություն է, և ներարկման մեքենաներն ավելի քիչ ներողամիտ են դրանում, քան կոմպակտ էքստրուդատորները:
Հիմնական պողպատը և դրա վրա նստած մակերևութային ընտրանքները
38CrMoAlAայն հիմնական պողպատն է, որից մենք պատրաստում ենք մեր ներարկման պտուտակները, և դա արդյունաբերության լռելյայն է մի պատճառով: Նրա քրոմ-մոլիբդեն-ալյումինի քիմիան նախատեսված է ազոտման համար. ալյումինը պատյանում ձևավորում է կոշտ, կայուն նիտրիդներ, մինչդեռ միջուկը մնում է ամուր:
Հիմնական պողպատը կրում է մեխանիկական բեռը: Վերևի մակերեսը մաշվում է, և հենց այստեղ է կայանում իրական ընտրությունը: Որպես Ապտուտակավոր տակառ արտադրողմենք տրամադրում ենք մակերևույթի ամբողջ տեսականին, և յուրաքանչյուրը պատասխանում է տարբեր սպառնալիքների.
- Ազոտավորում— 0,5–0,8 մմ շերտ 950–1050 ՀՎ-ում։ Մաքուր խեժեր, ապակե մանրաթել մինչև 30%:
- Բիմետալային երեսպատում— կոշտ խառնուրդ միաձուլված հորատանցքի մաշվածության գոտու շուրջ, անցքը մինչև 62 HRC: Հղկող և քայքայիչ գործառույթ:
- Վոլֆրամի կարբիդի ցողում— ամենադժվար քայքայման դեպքերի համար:
- Քրոմապատում- հարթ, ազատ արձակող մակերես: Օգնում է գունային փոփոխություններին և կպչունությանը, այլ ոչ թե ուժեղ քայքայումից:
- Չժանգոտվող պողպատ- երբ կոռոզիայից դիմադրությունը կամ նյութի մաքրությունը առաջ են բերում պահանջը, քան մաշվածությունը:
Պտուտակային տակառի նյութերի մեր ուղեցույցը ամբողջությամբ համեմատում է հիմնական պողպատները:
Մակերեւութային մշակումների համեմատությունը
| Նյութ / բուժում | Կարծրություն | Հագնվելու դիմադրություն | Կոռոզիոն դիմադրություն | Լավագույնը համար |
|---|---|---|---|---|
| 38CrMoAlA, ազոտված | 950–1050 ՀՎ, 0,5–0,8 մմ շերտ | Լավ | Չափավոր | PE, PP, PS, ABS; ապակե մանրաթել մինչև 30%: Տնտեսական լռելյայն |
| Բիմետալային երեսպատում | Հորատեք մինչև 62 HRC | Գերազանց | Լավ | Ապակիով լցված 30%-ից բարձր, հանքային լիցքավորված, մանրացված, հղկվող պիտանիություն |
| Վոլֆրամի կարբիդի ցողում | Շատ բարձր | Գերազանց | Լավ | Ամենադժվար քայքայումը |
| Նիկելի հիմքով համաձուլվածքի երեսպատում | Ընտրված է ըստ ձևակերպման | Լավ | Գերազանց | ՊՎՔ, ֆտորոպոլիմերներ, բոցավառվող նյութեր |
| Կոշտ քրոմապատում | Կոշտ, շատ բարակ | Չափավոր | Լավ | Հարթ թողարկում, ավելի հեշտ գունային փոփոխություններ, հակակպչում |
| Չժանգոտվող պողպատ | Մեկ դասարանի համար | Չափավոր | Գերազանց | Կոռոզիայից կամ մաքրությունից առաջնորդվող ծրագրեր |
Նշեք այն մակերեսը, որով գիծն իրականում կաշխատի, այլ ոչ թե ամենամաքուրը: Մաքուր գործի համար նշելը ամենատարածված ձևն է, որով նոր հավաքածուն վաղ է մահանում:
Սպասարկում. Ինչպես ստանալ ամեն ժամ, որը կարող է տալ հավաքածուն
Սպասարկումը չի հակադարձում մաշվածությունը: Այն խանգարում է ձեզ անխուսափելի տեսակների վրա ավելացնելու խուսափելի մաշվածությունը, և այն ձեզ տվյալներ է տալիս՝ պլանավորելու փոխարինումը դրան արձագանքելու փոխարեն:
Սովորական ստուգման ստուգաթերթ
| Հաճախականություն | Ինչ ստուգել | Ինչո՞ւ |
|---|---|---|
| Ամեն հերթափոխ | Հալման ջերմաստիճանն ընդդեմ նորմալ, վերականգնման ժամանակ, բարձի հետևողականություն, շարժիչի ծանրաբեռնվածություն | Դրանք շեղվում են նախքան թերությունների հայտնվելը |
| Յուրաքանչյուր նյութի կամ գույնի փոփոխություն | Լիովին մաքրել; ստուգեք մաքրումը սև բծերի կամ քայքայված նյութի համար | Բծերը նշանակում են մեռած կետեր կամ ինչ-որ տեղ դեգրադացիա |
| Ամսական | Ստուգեք ջերմային զույգերը և ջեռուցիչները; ստուգեք սնուցման կոկորդի սառեցումը | Շեղված սենսորը նյութը պատրաստում է ամիսներով աննկատ |
| Ամեն անգամ, երբ պտուտակը դուրս է գալիս | Չափել թռիչքի OD-ը և տակառի անցքի ID-ն նշված դիրքերում; ստուգեք ստուգման օղակը | Պտուտակն արդեն դուրս է եկել: Չափման տասը րոպեն անվճար տվյալ է |
| Առնվազն տարին մեկ (հղկող կամ քայքայիչ ազդեցություն) | Պլանավորված ձգում. մաշվածության ամբողջական չափում, հավասարեցման ստուգում, գրանցում ընթերցումները | Լցված, PVC-ի և վերամշակման հերթափոխը շատ ավելի արագ է հագնում, քան մաքուր խեժը |
Պատշաճ մաքրման կարգը խեժերը կամ գույները փոխելու ժամանակ
Մաքրում յուրաքանչյուր կանգառից և ամեն փոփոխությունից առաջ, առանց բացառությունների զբաղված օրերի համար: Տակառի ներսում սառչելու համար թողնված նյութը քայքայվում է, թխվում է մակերեսների վրա և հետագայում վերադառնում հաճախորդի մասում սև բծերի տեսքով:
Օգտագործեք առևտրային մաքրող միացություն գունային փոփոխությունների, անջատումների և ջերմության նկատմամբ զգայուն պոլիմերին անցնելուց առաջ: Virgin PE կամ PP-ն իրականացնում է սովորական անցումներ համատեղելի նյութերի միջև: Բարձր ջերմաստիճանի խեժերը, ինչպիսիք են PC-ն և PMMA-ն, ավելի ամուր են պահվում և ավելի ագրեսիվ մաքրման կարիք ունեն:
Մաքրել նախքան անջատելը, ոչ միայն գործարկելը: Այն, ինչ դուք թողնում եք սառեցնող տակառում, դառնում է խնդիրը, որի դեմ պայքարում եք հաջորդ ստարտափում:
Ինչպես չափել պտուտակից դեպի տակառի մաքրումը
Սա այն չափումն է, որը կարծիքը վերածում է փաստի, և խանութների մեծ մասը բաց է թողնում այն:
- Քաշեք և մաքրեք պտուտակը:Տաք, փողային կամ պղնձե գործիքներով։ Երբեք մի պողպատե քերիչներ, որոնք կտրում են մշակված մակերեսը, որից կախված է պտուտակը:
- Նշեք չափման դիրքերըաշխատանքային երկարությամբ՝ նվազագույնը սնուցում, անցում և չափում:
- Չափել թռիչքի ODյուրաքանչյուր դիրքում արտաքին միկրոմետրով, շրջագծով մի քանի կետերում ցուցումներ վերցնելով՝ անհավասար մաշվածությունը բռնելու համար:
- Չափել տակառի անցքի IDդիրքերի և խորությունների համապատասխան չափիչով:
- Հաշվարկել ճառագայթային մաքրությունը.թռիչքի OD-ը հանել հորատանցքի ID-ից և բաժանել երկուսի:
- Համեմատեք շինարարական գծագրի հետև գրանցեք յուրաքանչյուր ընթերցման ամսաթիվը և ժամերը:
Արդյունքը մեկնաբանեք սկզբնական մաքսազերծման, այլ ոչ թե համընդհանուր թվի դեմ: Օգտակար խանութի կանոն. երբ բացթողումը աճել է մոտ երկու անգամ գերազանցելով կառուցման արժեքը, կամ երբ արտադրանքը նկատելիորեն նվազել է նույն պտուտակի արագությամբ, սկսեք պլանավորել փոխարինումը: Մեր քայլ առ քայլ չափման ուղեցույցը մանրամասնորեն ընդգրկում է մեթոդը:
Մաքրման ժամանակացույց և մաքրման միացությունների տեսակները
Համապատասխանեցրեք բաղադրությունը աշխատանքին: Մեխանիկական (առանց հղկող) մաքրող սկրաբ՝ բարձր մածուցիկությամբ: Քիմիական մաքրումները հարձակվում են քայքայված նյութի և ածխածնի վրա: Փրփրացող զտումները ընդլայնվում են՝ հասնելով մեռած կետերի, որոնք թույլ չեն տալիս շերտավոր հոսքը:
Խորը մաքրման միջակայքերը կախված են խեժից: Բարձր ջերմաստիճանի պոլիմերներն ավելի արագ են կառուցում ածխածինը և ավելի հաճախակի խորը մաքրման կարիք ունեն: Ինչ էլ որ վազեք, պահեք այդ ինտերվալը ժամանակացույցի վրա, այլ ոչ թե սպասեք, որ սև բծերը պլանավորեն այն ձեզ համար:
Երբ վերանորոգել ընդդեմ երբ փոխարինել
Համեմատեք ծառայության մեկ տարվա արժեքը, այլ ոչ թե երկու գների պիտակները: Վերակառուցումը, որն արժե կիսով չափ, բայց վերադարձնում է տարիների մեկ երրորդը, քողարկված թանկ տարբերակն է:
Վերանորոգումը թեքվում է ճիշտերբ մաշվածությունը չափավոր է և չափավոր, հիմնական մետաղը ձայն է, սա առաջին վերակառուցումն է, և երկրաչափությունը դեռ համապատասխանում է ձեր խեժին:
Փոխարինումը թեքվում է աջերբ կոռոզիան խորացել է, երբ պտուտակն արդեն վերակառուցվել է նախկինում, երբ ձեր նյութը փոխվել է, և հին երկրաչափությունն այլևս չի համապատասխանում, կամ երբ հավաքածուն սովորական չափի է, որի փոխարինման գինը մոտ է վերանորոգման գնին:
Վերանորոգման և փոխարինման մեր ուղեցույցը ներկայացնում է որոշումների ամբողջական աղյուսակը:
Պահեստային պտուտակավոր տակառների պատշաճ պահպանում և կառավարում
Պահեստային հավաքածուն օգտակար է միայն այն դեպքում, եթե այն ուղիղ և մաքուր է, երբ այն ձեզ անհրաժեշտ է: Պտուտակները պահեք հորիզոնական՝ երկարությամբ հենարանով, երբեք չհենվելով ծայրին: Ծածկեք դրանք ժանգից, ծածկեք դրանք և պահեք սպեկտրի թերթիկը և չափված կարծրության ցուցանիշները մասի հետ:
Պահեստային հավաքածուի ռոտացիայի ռազմավարությունԱրժե ավելին, քան ցանկացած արագացման վճար, և գրեթե ոչ մի մատակարար ձեզ դա չի ասի: Գնեք փոխարինողը մինչև ընթացիկ հավաքածուի ձախողումը: Գործարկեք նոր հավաքածուն, ուղարկեք հինը վերակառուցման, քանի դեռ արտադրությունը շարունակվում է, և վերակառուցված հավաքածուն պահեք դարակում՝ որպես պահեստային:
Դուք այժմ տիրապետում եք ռոտացիայի՝ զրոյական չպլանավորված պարապուրդով, և յուրաքանչյուր ապագա փոխարինում տեղի է ունենում ձեր ժամանակացույցի համաձայն՝ շաբաթ օրը ժամը 2-ի փոխարեն: Ռազմավարությունը արժե շրջանառու միջոցների մեկ փաթեթ և այն մարում է առաջին անգամ, երբ խափանումը տեղի չի ունենում:
Դա գործընթացն է, թե՞ մեքենան: Որոշման դարպաս
Ահա այն բաժինը, որը ոչ մի մրցակից չի գրում, և դա ձեզ ավելի շատ ժամանակ կխնայի, քան այս ուղեցույցի մնացած մասը միասին վերցրած:
Երբ կաղապարման թերություն է հայտնվում, թիմերի մեծ մասը հասնում է մեքենայի կարգավորումներին: Ջերմաստիճանը, հակադարձ ճնշումը, ներարկման արագությունը, պահման ժամանակը: Երբեմն դա ճիշտ է: Բայց երբ պլաստիկացնող միավորը մաշված է, ոչ մի կարգավորում չի վերականգնում գործընթացը, և շաբաթները անհետանում են որոնման մեջ, որը երբեք չի հաջողվի:
Գործարկեք այս դարպասը, նախքան դիպչեք մեկ այլ սահմանված կետին:
1. Ինչ-որ բան փոխվե՞լ է:Նոր խեժի խմբաքանակ, նոր գունանյութ, նոր մանրացման հարաբերակցություն, նոր կաղապար, ինչ-որ մեկին հարմարեցված պարամետր: Եթե այո, հետապնդեք փոփոխությունը: Սա գործընթացի խնդիր է, քանի դեռ հակառակն ապացուցված չէ:
2. Արդյո՞ք արատը հանկարծակի հայտնվեց, թե՞ սողաց շաբաթների ընթացքում:Հանկարծակի կետեր փոփոխության կամ կոտրված բաղադրիչի վրա: Մաշվածության աստիճանական կետեր: Հագուստը չի հասնում մեկ գիշերվա ընթացքում:
3. Արդյո՞ք բարձը համապատասխանում է կրակոցին:Անհամապատասխան բարձը չեկի օղակն է: Ստուգեք այն ամեն ինչից առաջ:
4. Արդյո՞ք ելքը նվազել է նույն պտուտակի արագությամբ, թե՞ վերականգնման ժամանակը ձգվել է:Երկուսն էլ մատնանշում են մաքրությունը, ինչը նշանակում է պտուտակի կամ տակառի մաշվածություն: Կարգավորումները չեն կարող վերականգնել կորցրած մաքրությունը:
5. Արդյո՞ք հալման ջերմաստիճանը բարձրանում է անփոփոխ սահմանված կետերում:Պտուտակը առաջացնում է լրացուցիչ կտրող ջերմություն, սովորաբար այն պատճառով, որ այն ավելի ուժեղ է աշխատում մաշված բացվածքի դեմ:
6. Արդյո՞ք սև բծերը վերադառնում են ամեն մաքրումից հետո:Նյութը գտնվում է մեռած տեղում։ Ավելի հին հավաքածուի վրա այդ մեռած կետը հաճախ մաշված է դեգրադացված հալվածքով:
3-ից 6-րդ հարցերի երեք կամ ավելի «այո» պատասխանները նշանակում են, որ մեքենան ձեզ ասում է, որ պլաստիկացնող միավորը մաշված է: Դադարեցրեք թյունինգը: Քաշեք պտուտակը և չափեք այն:
Չափումը տևում է մեկ ժամ: Պարամետրերի միջոցով մեխանիկական թերությունը հետապնդելը շաբաթներ է տևում, և այն երբեք չի համընկնում, քանի որ պատասխանը երբեք չի եղել կարգավորիչում:
Troubleshooting Guide Root-Cause Table-ով
Ստորև բերված յուրաքանչյուր թերություն կարող է առաջանալ գործընթացից կամ մեխանիկական մաշվածությունից: Աղյուսակը անվանում էպտուտակ և տակառբուն պատճառը, քանի որ դա այն կեսն է, որը բոլորը դուրս են թողնում:
| Խնդիր | Ախտանիշ | Պտուտակային / տակառի արմատային պատճառը | Ուղղիչ գործողություն |
|---|---|---|---|
| Սև շերտեր / այրվածքների հետքեր | Մուգ բծեր կամ շերտեր հատվածում; ավելի վատ է կանգառից հետո | Քայքայված նյութը, որը գտնվում է մաշված վայրում կամ մեռած տեղում. վաստակած փորվածք; վնասված պտուտակային մակերեսը | Խորը մաքրում. Եթե բծերը վերադառնում են, քաշեք և ստուգեք: Ստուգեք միավորների և մաշվածության համար: Փոխարինեք, եթե հավաքածուն նյութ է պարունակում |
| Անհամապատասխան կրակոցի չափս / կարճ կադրեր | Կրակոցի քաշի շեղումներ; բարձը տարբերվում է կրակոցից | Ստուգեք օղակը, որը կնքված չէ(ամենատարածված); մաշված թռիչքներ, որոնք թույլ են տալիս հալվել արտահոսքի հետ; տակառի հորատանցքը չափազանց մեծ է | Նախ ստուգեք ստուգիչ օղակը: Այնուհետև չափեք մաքրությունը: Կարգավորումները չեն ուղղի արտահոսող անվերադարձ փականը |
| Հալեցման ջերմաստիճանի բարձրացում | Հալման իրական ջերմաստիճանը սահմանված կետերից բարձր; նյութի գունաթափում | Սխալ սեղմման հարաբերակցությունից ավելորդ կտրվածք; մաշված բացթողում, ինչը ստիպում է պտուտակն ավելի ուժեղ աշխատել; շեղված ջերմազույգ | Ստուգեք ջերմային զույգերը: Ստուգեք պտուտակի արագությունը և հետևի ճնշումը: Եթե խեժի համար երկրաչափությունը սխալ է, ապա պտուտակն է շտկումը |
| Դանդաղ վերականգնում / երկար պլաստիկացում | Վերականգնման ժամանակը ձգվում է; ցիկլի ժամանակը մեծանում է | Մաշված մաքրությունը նվազեցնում է պոմպային արդյունավետությունը; կերակրման բաժնի խնդիր; խեժի սխալ երկրաչափություն | Նախ ստուգեք սնուցման կոկորդի սառեցումը և գնդիկների սնուցումը: Այնուհետև չափեք բացվածքը գծագրի նկատմամբ |
| Շարժիչի բեռի բարձրացում / հետևի ճնշում | Շարժիչային ուժեղացուցիչներ, որոնք բարձրանում են մշտական ելքով; ոլորող մոմենտների ազդանշաններ | Պտուտակը ձգվում է անցքի մեջ (սխալ դասավորություն, թեքված պտուտակ); չափից ավելի կտրվածք; դեգրադացված նյութի շենքի դիմադրություն | Ստուգեք հավասարեցվածությունը և պտուտակների ուղիղությունը: Կռացած պտուտակը կրում է անցքի մի կողմը և կկործանի նաև նոր տակառը |
| Նյութի դեգրադացիա / գունաթափում | Դեղնացում, ցոլք, փխրունություն, հոտ | Բնակության ժամանակը չափազանց երկար է (կրակոցը շատ փոքր է տակառի համար); կտրել չափազանց ագրեսիվ; մեռած կետերը պահող նյութ | Ստուգեք կրակոցի չափը բարելի հզորության հարաբերակցությունը: Կրճատել կտրվածքը: Ջերմազգայուն խեժերի վրա ավելի ցածր սեղմման պտուտակը կարող է լինել միակ իրական շտկումը |
| Չհալեցնում / պինդ մասնիկները մասամբ | Կոշտ բծեր; ոսպնյակի նման թերություններ; թույլ կետերը | Անբավարար հալման հզորություն. L/D-ը չափազանց կարճ է, սեղմումը սխալ է, ելքը դուրս է մղվել այն կողմը, ինչ կարող է հալվել պտուտակը, կամ մաշված բացվածքը | Կրճատել ելքը կամ կատարելագործել պատնեշի պտուտակով: Եթե հավաքածուն մաշված է, ոչ մի պարամետր չի վերականգնում հալեցումը |
| Գույնի շերտավորություն / վատ ցրվածություն | Անհավասար գույն; Masterbatch-ը չի ցրվում | Խառնիչ հատված չկա; մաշված պտուտակ վատ խառնելով; սխալ պտուտակ լցված կամ գունավոր միացության համար | Նշեք խառնիչ բաժին (Maddock կամ pin): Նախ հաստատեք, որ պտուտակն ուղղակի մաշված չէ |
Սև շերտեր կամ այրվածքների հետքեր
Քայքայված պոլիմերն ինչ-որ տեղ է նստում և կտոր-կտոր է լինում: Դասական թաքստոցներն են մաշված բացվածքը, փորված փոսը, վնասված ստուգիչ օղակը և ցանկացած մեռած կետ, որտեղ հոսքը լճանում է:
Նախ՝ խորը մաքրում: Եթե մանրակրկիտ մաքրումից հետո բծերը վերադառնում են, ապա նյութը պարզապես մնացորդ չէ: Այն անընդհատ արտադրվում է ձեր մեքենայի մի կետով, և դուք պետք է քաշեք պտուտակն ու գտնեք այն:
Անհամապատասխան կրակոցի չափ կամ կարճ կրակոց
Ստուգեք մատանին նախքան կարգավորումը դիպչելը: Երբ չվերադարձնող փականը դադարում է կնքվել, ներարկման ժամանակ հալոցքը հետ է փախչում, և այն կրակոցը, որը մեքենան կարծում էր, որ չափել է, այն կրակոցը չէ, որը ստացել է կաղապարը:
Նվիրաբերությունը բարձն է: Հետևողական գործընթացը պահպանում է կայուն բարձ: Երբ բարձը թափառում է կրակոցի վրա, հալվելը գնում է մի տեղ, որը չպետք է:
Հալեցման ջերմաստիճանի բարձրացում կամ չափազանց բարձր
Չափեք իրական հալեցումը զոնդով, այլ ոչ թե վստահելով սահմանված կետերին: Եթե իրական հալոցքը շատ բարձր է անցնում գոտիներից, ապա լրացուցիչ ջերմությունը գալիս է կտրվածքից, այլ ոչ թե շերտերից:
Ճեղքման ջերմությունը բարձրանում է, երբ սեղմումը չափազանց ագրեսիվ է խեժի համար, երբ պտուտակի արագությունը չափազանց բարձր է, երբ հետևի ճնշումը չափազանց մեծ է, և երբ մաշված պտուտակը պետք է ավելի շատ աշխատի նույն նյութը տեղափոխելու համար:
Պտուտակների դանդաղ վերականգնում / երկար պլաստիկացման ժամանակ
Սկսեք վազից: Կամրջող գնդիկները, գերտաքացած սնուցման կոկորդը և սնուցման անբավարար սառեցումը սովամահեցնում են պտուտակն ու ձգվող վերականգնումը, և դրանցից ոչ մեկը պտուտակային թերություն չէ:
Եթե կերակրումը առողջ է, և վերականգնումը դեռ դանդաղ է, չափեք մաքրումը: Պտուտակը, որը կորցրել է իր պոմպային արդյունավետությունը կրելու համար, ավելի երկար է տևում նույն կրակոցը լցնելու համար, և ցիկլի ժամանակը արտացոլում է այն:
Շարժիչի բեռի կամ հետևի ճնշման բարձրացում
Մշտական ելքով ուժեղացուցիչների բարձրացումը նշանակում է, որ ինչ-որ բան դիմադրում է: Վտանգավոր դեպքն է ծռված պտուտակը, որը ձգվում է անցքի մեջ. այն մաշվում է տակառի մի կողմը, և նոր պտուտակը, որը տեղադրված է այդ անհամապատասխանության դեմ, նույն գրաֆիկով մաշվում է նույն կերպ:
Ինչ-որ բան պատվիրելուց առաջ ստուգեք ուղիղությունը և հավասարեցումը: Միակողմանի անցքի հագուստը մատնահետքն է:
Նյութի դեգրադացիա կամ գունաթափում
Երկու պատճառ է գերիշխում` նյութը շատ տաք է կամ շատ երկար է տաքացել: Երկրորդն այն է, ում կարոտում են մարդիկ:
Մի կրակոց, որը շատ փոքր է տակառի տերևների համար հալչում է ցիկլից հետո նստած, նրբորեն եփելով մինչև դեղնավուն: Ոչ մի պտուտակային դիզայն չի ֆիքսում չափի փոքր կրակոցը չափազանց մեծ տակառի մեջ: Ուղղեք պտուտակի տրամագիծը կամ տեղափոխեք աշխատանքը ավելի փոքր մեքենա:
Ինչպես պատվիրել փոխարինող պտուտակով տակառ
Ոչ մի մրցակից չի ծածկում դա, և դա այն մասն է, որն իրականում անհրաժեշտ է գնորդներին: Անկախ նրանից, թե դուք պատվիրում եք OEM-ից, թե անկախ ընկերությունիցպտուտակավոր տակառների գործարան, նույն տեղեկատվությունը մղում է մեջբերումը:
Չափերը և բնութագրերը, որոնք դուք պետք է տրամադրեք
- Մեքենայի ապրանքանիշ և մոդել:Անվանատախտակի լուսանկարը բավական է հաստատելու մոնտաժի և սկավառակի ծայրի չափերը:
- Պտուտակի տրամագիծը և L/D հարաբերակցությունը,գծագրից կամ ուղղակիորեն չափված:
- Խեժը՝ լցանյութի պարունակությամբ։Սա խթանում է բազային պողպատը և մակերևույթի մշակումը, քան ցանկի ցանկացած այլ բան:
- Կրակի չափը և թիրախային ցիկլը,այնպես որ երկրաչափությունը կարելի է օպտիմիզացնել, քան պատճենել:
- Գծանկար կամ մաշված նմուշ։Կամ աշխատում է: Մաշված մասը կարելի է չափել և վերականգնել ամբողջ երկրաչափությունը:
- Ինչը սխալ գնաց անցյալ անգամ:Ուղարկեք մաշվածության օրինակը մասի հետ միասին: Հարթ հարթության կորուստը ասում է քայքայում: Փոսը ասում է կոռոզիա: Միակողմանի հագնումն ասում է հավասարեցում, որը նոր պտուտակով չի շտկվի:
Այդ վերջին ապրանքն այն է, ինչ գնորդները մոռանում են, և դա այն է, որը խանգարում է ձեզ գնել ձախողման հավատարիմ պատճենը:
OEM-Match vs Custom Design. կողմ և դեմ
OEM համընկնումվերարտադրում է բնօրինակ երկրաչափությունը: Դա ճիշտ զանգ է, երբ բնօրինակ պտուտակը համապատասխանում է ձեր գործընթացին և պարզապես մաշվել է: Կանխատեսելի է, ստուգելի է գծագրի համեմատ, գործընթացի վերավավերացում չկա:
Պատվերով դիզայնփոխում է երկրաչափությունը՝ համապատասխանելու այն, ինչ իրականում վարում եք այսօր: Դա ճիշտ կանչ է, երբ գործընթացը շարժվել է, իսկ պտուտակը չի շարժվել. դուք ավելացրել եք regrind, անցել եք լցված աստիճանի, փոխել եք ելքային թիրախները կամ սկզբնական պտուտակը երբեք լավ չի մշակել ձեր խեժը:
OEM համընկնումը պատվիրելը, երբ գործընթացը փոխվել է, խնդիրը վերարտադրում է նոր պողպատի մեջ: Պատվերով դիզայն պատվիրելը, երբ օրիգինալը լավն էր, ավելացնում է արժեքը և վերավավերացումը ոչնչի համար: Մաշվածության օրինակը ցույց է տալիս, թե որ իրավիճակում եք դուք:
Ինչ կարելի է ակնկալել Չինաստանից մատակարարելիս
Առաջադրման ժամանակը կախված է երկրաչափությունից, մակերեսի մշակումից և գծագրի առկայությունից: Հարցրեք այն գրավոր՝ ձեր գնանշման հետ միասին և հարցրեք, թե ինչից է սկսվում ժամացույցը՝ գծագրի հաստատում, թե գնման պատվեր: Նրանք նույն ամսաթիվը չեն, և տարբերությունը հաճախ մեկ շաբաթ է:
Երեք բան արժե մատնանշել նախքան կատարելը.
- Երբ արտադրությունը սկսվում է:Մաշված նմուշի հակադարձ ճարտարագիտությունը ժամանակ է ավելացնում մինչև մեկ չիպը կտրելը: Գծանկարը հեռացնում է այդ քայլը:
- Ինչ է ավելացնում մակերեսային բուժումը:Բիմետալային երեսպատումը և կարբիդային ցողումը գործընթացի առանձին քայլեր են՝ իրենց սեփական հերթով:
- Ծովային բեռնափոխադրումներ՝ առանձին։Այն արտադրական ժամկետում չէ, և դա այն թիվն է, որը զարմացնում է առաջին գնորդներին:
Մեր սեփական գնանշումները թափանցիկ են դիզայնով. մենք տալիս ենք գնահատված արժեքը, որը ներառում է ապրանքը, առաքումը և ընթացիկ սպասարկումը, այնպես որ հետագայում բացահայտելու ոչինչ չկա: Դուք ստանում եք այդ մեջբերումը 12 ժամվա ընթացքում:
Պլանավորեք սպասարկման ժամանակի մասին ավելի վաղ նկարագրված պահեստային պտույտով: Հագուստից պատվիրված հավաքածուն ուղարկվում է ձեր ժամանակացույցով: Խափանումից պատվիրված հավաքածուն ժամացույցի հակառակ ուղղությամբ է ուղևորվում օդային ճանապարհով, մի գնով, որը ոչ ոք հաճույք չի ստանում բացատրելուց:
Որակի ընդունման չափանիշներ և ստուգման կետեր
Սրանք այն չեկերն են, որոնք բաժանում են իրական մատակարարին էժանագինից: Հարցրեք դրանք գրավոր նախքան պատվերը դնելը և ստուգեք դրանք, երբ հավաքածուն հասնի.
- Արտաքին տրամագիծը յուրաքանչյուր թռիչքի ընթացքում մի քանի կետերում
- Անցքի տրամագիծը և գլանաձևությունը
- Մակերեւութային կարծրությունը որպես աչափված արժեքը(HV կամ HRC), ոչ կատալոգի հստակեցում
- Ազոտված պատյանների խորությունը կամ համաձուլվածքի շերտի խորությունը բիմետալիկ անցքի վրա
- Համակենտրոնություն և ուղիղություն
- Մակերեւույթի կոշտություն (Ra)
- Հաստատված պողպատի բազային դասարան
Կարծրությունն ու պատյանների խորությունը երկուսն են, որոնք ամենակարևորն են, և երկուսն էլ ամենից հաճախ անաղմուկ իջեցված են: Ազոտավորված շերտը 950–1050 HV և 0,5–0,8 մմ խորության վրա այն մասնագիրն է, որը կարող եք պահել մատակարարին: Ինքնուրույն «ազոտված» չէ:
Եթե մեջբերումը կտրուկ ընկնում է մյուսներից, հարցրեք, թե ինչ է պողպատը և որքան խորն է բուժումը: Գրեթե միշտ այստեղ է, որ տարբերությունը թաքնվում է, և դուք վերադարձնում եք այն վաղ մաշվածության ժամանակ:
Աղբյուրի մատակարարման մեր ամբողջական ուղեցույցը տեղադրված է պատվերով պտուտակավոր տակառի պատվերի ուղեցույցում:
Փոխարինման կամ մաքսային ներարկման պտուտակով տակառի կարիք ունեք: Ուղարկեք ձեր մեքենայի մոդելը, գծանկարը կամ մաշված նմուշը: Մենք մեջբերում ենք 12 ժամվա ընթացքում։
Ստացեք պտուտակավոր տակառի մեջբերումՀաճախակի տրվող հարցեր
Հարց: Որքա՞ն ժամանակ է տևում ներարկման պտուտակի տակառը:
A: Ոչ քայքայիչ խեժերի վրա, ինչպիսիք են PE և PP-ն, մեր ազոտավորված 38CrMoAlA ներարկման պտուտակները աշխատում են մոտավորապես 10,000–20,000 ժամ: Ապակիով լցված միացությունները, ՊՎՔ-ն և ծանր աղալը կրճատում են դա, և որքանով է կախված լցանյութի պարունակությունից և արտադրանքից: Ժամացույցը մի՛ աշխատիր և հուսա՛. չափիր: Ստուգեք թռիչքի OD-ը և անցքի ID-ն՝ համեմատած շինարարական գծագրի հետ, առնվազն տարին մեկ անգամ հղկող աշխատանքի ժամանակ և գրանցեք միտումը: Թրենդը, ոչ թե ժամերի թիվը, հուշում է ձեզ, թե երբ պատվիրել հաջորդ հավաքածուն:
Հարց: Ո՞րն է ստանդարտ բացվածքը պտուտակի և տակառի միջև:
A: Չկա մեկ ցուցանիշ, քանի որ մաքրման կշեռքները պտուտակային տրամագծով են: Նոր հավաքածուի համար արդյունաբերության հիմնական կանոնը մոտավորապես 0,001 դյույմ ճառագայթային բացվածք է յուրաքանչյուր կողմի յուրաքանչյուր դյույմ պտուտակի տրամագծի համար, այնպես որ 60 մմ պտուտակը վայրէջք է կատարում մոտ 0,06 մմ յուրաքանչյուր կողմում: Ձեր կառուցման գծագիրը հեղինակությունն է: Որպես ծառայության գործնական սահմանաչափ, երբ չափված բացվածքը աճել է մոտ երկու անգամ գերազանցելով կառուցման արժեքը, կամ ելքը նկատելիորեն նվազել է նույն պտուտակի արագությամբ, պլանավորեք փոխարինումը:
Հարց. Կարո՞ղ եմ օգտագործել մեկ պտուտակ մի քանի տարբեր խեժերի համար:
Ընտանիքում, այո: Ընդհանուր նշանակության պտուտակն ընդունելի կերպով ընդունում է PE, PP, PS և ABS, այդ իսկ պատճառով մեքենաշինողները այն առաքում են որպես ստանդարտ: Ընտանիքներով՝ ոչ։ Կոշտ PVC-ի վրա GP պտուտակը քայքայում է նյութը և քայքայում է պողպատը: Ապակիով լցված նեյլոնի GP պտուտակն արագ մաշվում է: Եվ մեկ կրակոցի ծավալի համար չափված պտուտակը չի կարող ծառայել այն աշխատանքին, որն օգտագործում է տակառի փոքր մասը՝ առանց նյութը եփելու: Եթե ձեր խեժերը տարածվում են այդ բացերի վրա, ապա ձեզ հարկավոր է մեկից ավելի պտուտակ կամ պտուտակ, որը նախատեսված է ամենադժվար գործի համար:
Հարց. Ինչպե՞ս կարող եմ իմանալ, թե արդյոք իմ ներարկման կաղապարման պտուտակը մաշված է:
A: Մեքենան նախ ասում է ձեզ, և միկրոմետրը հաստատում է դա: Հետևեք պտուտակի նույն արագությամբ ելքի նվազմանը, վերականգնման ժամանակի ձգմանը, հալոցքի ջերմաստիճանի բարձրացմանը անփոփոխ սահմանված կետերում, սև բծերի, որոնք վերադառնում են մաքրումից հետո, և կրակոցի չափի փոփոխմանը: Դրանցից որևէ մեկը արդարացնում է պտուտակը քաշելը: Այնուհետև չափեք թռիչքի OD միկրոմետրով և անցքի ID-ն անցքի չափիչով, համապատասխան դիրքերում և համեմատեք շառավղային հեռավորությունը գծագրի հետ: Ախտանիշները հուշում են; չափումը հաստատում է.
Հարց: Ի՞նչ է բիմետալիկ պտուտակավոր տակառը և երբ է ինձ անհրաժեշտ:
A: Բիմետալային տակառը պահում է լեգիրված պողպատե մարմինը և ավելի կոշտ մաշված խառնուրդը միացնում է անցքի մեջ: Մեր տակառների վրա մենք ցողում ենք կոշտ համաձուլվածքով անցքի մաշվածության գոտու շուրջ ամբողջ շրջանակը՝ ներքին կարծրությունը հասցնելով 62 HRC-ի: Գիծը հեշտ է գծել.ապակե մանրաթել մինչև 30% լավ է աշխատում ազոտավորված 38CrMoAlA հավաքածուի վրա. 30% -ից բարձր ապակիով, հանքային լցոնիչով կամ բոցավառող նյութով կամ քայքայիչ խեժի վրա, դառնում են բիմետալիկ: Ազոտավորված պատյանը 0,5–0,8 մմ դիֆուզիոն շերտ է, և ծանր լցոնիչը կտրում է դրա միջով տակի պողպատի ավարտից շատ առաջ:
Հարց: Պտուտակային դիզայնը ազդում է ներարկման ձևավորման մեջ մասերի որակի վրա:
A: Ուղղակիորեն և ավելին, քան գործընթացի պարամետրերը: Պտուտակային երկրաչափությունը որոշում է, թե որքանով է նյութը հալվում, որքան միատեսակ է հալման ջերմաստիճանը, որքան լավ են ցրվում գույնը և լցոնիչը, և որքան հետևողական է կրակոցը: Չհալոցքները, շերտերը, շաղկապվածությունը, դեգրադացումը և կրակոցի տատանումները բոլորն էլ հետևում են պտուտակների ձևավորմանը կամ պտուտակների մաշվածությանը, առնվազն այնքան հաճախ, որքան հետևում են կարգավորիչին: Երբ թերությունը դիմադրում է ձեր կատարած պարամետրերի յուրաքանչյուր փոփոխությանը, սովորաբար պատճառը երկրաչափությունն է կամ մաշվածությունը:
Հարց: Ո՞րն է տարբերությունը ներարկման պտուտակի և արտամղման պտուտակի միջև:
A: Էքստրուզիոն պտուտակն անընդհատ պտտվում է և առանց կանգ առնելու հալվում է առաջ: Ներարկման պտուտակը երկու աշխատանք է կատարում. այն պտտվում է կրակոցը պլաստիկացնելու համար, այնուհետև դադարում է պտտվել և մխոցի պես առաջ է շարժվում այն ներարկելու համար: Այդ փոխադարձ գործողությունն է պատճառը, որ ներարկման պտուտակները ծայրին կրում են ստուգիչ օղակ, և ինչու են դրանք աշխատում ավելի կարճ L/D հարաբերակցությամբ, սովորաբար 18:1-ից մինչև 25:1, քան արտամղիչ պտուտակները: Նյութը նաև նստում է ներարկման տակառի մեջ՝ կրակոցների միջև, ինչը կարևոր է դարձնում կեցության ժամանակը և կրակոցի չափը:
Հ. Պտուտակային տակառ արտադրողը կարո՞ղ է պատճենել իմ պտուտակն առանց գծագրի:
A: Այո: Առաքեք մաշված մասը և երկրաչափությունը կարող են չափվել և վերակառուցվել՝ տրամագիծը, կողմի հարաբերակցությունը, ալիքի խորությունը և շարժման ծայրին համապատասխան չափերը: Մենք պահում ենք ներարկման պտուտակները մինչև ±0,001 մմ: Հարկ է նշել մեկ նախազգուշացում. մաշված պտուտակն ավելի փոքր է, քան այն դուրս է եկել գործարանից, ուստի փոխարինումը պետք է կառուցվի ըստ սկզբնական նախագծման, այլ ոչ թե մաշված չափերի: Ուղարկեք մաշվածության օրինակը մասի հետ միասին, և նոր պտուտակն այն ժառանգելու փոխարեն կորոշվի ձախողման դեմ:
Եզրակացություն
Երեք գաղափարներ կրում են ամբողջ ուղեցույցը.
Ընտրությունը հետևում է խեժին:Երկրաչափությունը (L/D, սեղմման հարաբերակցությունը, պտուտակի տեսակը) համապատասխանում է, թե ինչպես է ձեր պոլիմերը հալվում: Մակերեւութային մշակումը համընկնում է, թե որքան կեղտոտ է ձեր կերակրումը: Մաքուր խեժերը ուրախությամբ աշխատում են ազոտված 38CrMoAlA-ի վրա: Հղկող և քայքայիչ սնուցումները բիմետալիկ հորատման կարիք ունեն, և մաքուր պատյան նշելը ամենատարածված ձևն է, որով նոր հավաքածուն շուտ է մեռնում:
Տեխնիկական սպասարկումը գնում է տարիներ, իսկ տվյալները՝ պլանավորում:Մաքրեք ամեն կանգառից առաջ, մաքրեք արույրով և ոչ թե պողպատով և չափեք բացվածքը ամեն անգամ, երբ պտուտակն անջատված է: Մաշվածության մատյանը դառնում է «մաշվա՞ծ է»: «Ե՞րբ է այն հատելու գիծը», որը տարբերվում է պլանավորված փոփոխության և անջատման միջև:
Նախքան գործընթացը կարգավորելը, ախտորոշեք սարքը:Երբ ելքը նվազում է, ցիկլերը ձգվում են, բարձը թափառում է, կամ բծերը վերադառնում են մաքրումից հետո, պլաստիկացնող միավորը խոսում է: Կարգավորումները չեն կարող վերականգնել կորցրած մաքրությունը կամ նորից կնքել մաշված ստուգիչ օղակը: Քաշեք պտուտակը և չափեք այն:
Nanhaiya-ն կառուցել է պտուտակներ և տակառներ ավելի քան քսան տարի և սպասարկում է 500+ հաճախորդների ամբողջ աշխարհում: Մեր ներարկման պտուտակները մշակվում են 38CrMoAlA-ից, մարվում և կարծրացվում են, այնուհետև գազազոտվում են 500–560 °C ջերմաստիճանում մինչև 0,5–0,8 մմ պատյան 950–1050 HV-ում, պահվում են ±0,001 մմ 2,0–0 ժամ, և գնահատվում են մինչև 0,001 մմ 20,00 ժամ: ոչ կոռոզիոն խեժեր. Այնտեղ, որտեղ սնուցումն ավելի կոշտ է, մենք կոշտ խառնուրդ ենք ցողում հորանի մաշվածության գոտու շուրջը և ներսի կարծրությունը հասցնում ենք 62 HRC:
Նախքան պատվիրելը, մեր ինժեներները ձեզ հետ աշխատում են պարամետրերի միջոցով՝ տրամագիծը, կողմի հարաբերակցությունը, պտուտակային ալիքի խորությունը և նյութի ընտրությունը 38CrMoAlA-ի և դուպլեքս խառնուրդի միջև: Այդ խորհրդատվությունն անվճար է, և հաջորդ գնանշումը ներառում է ապրանքի, առաքման և սպասվող սպասարկման ծախսերը, այնպես որ ավելի ուշ ոչինչ չի երևում, որը չկար էջում:
Առաքումից հետո մեր տեխնիկները աջակցում են տեղադրմանը և շահագործմանը, երաշխիքը հասնում է պայմանագրային (սովորաբար մեկից երկու տարի), և վաճառքից հետո ցանկացած խնդիր պատասխան է ստանում 24 ժամվա ընթացքում և լուծում՝ 48 ժամվա ընթացքում:
Ուղարկեք մեզ ձեր մեքենայի մոդելը, խեժը և խնդիրը, որը փորձում եք լուծել: Տասներկու ժամվա ընթացքում դուք կունենաք հստակեցում և գնանշում:
Ասեք մեզ ձեր մեքենան, ձեր խեժը և ինչն է սխալ եղել նախորդ անգամ: Մենք կնշենք այն հավաքածուն, որը շտկում է այն, ոչ թե այն կրկնում է:
Մեջբերման համար կապվեք Նանհայայի հետ