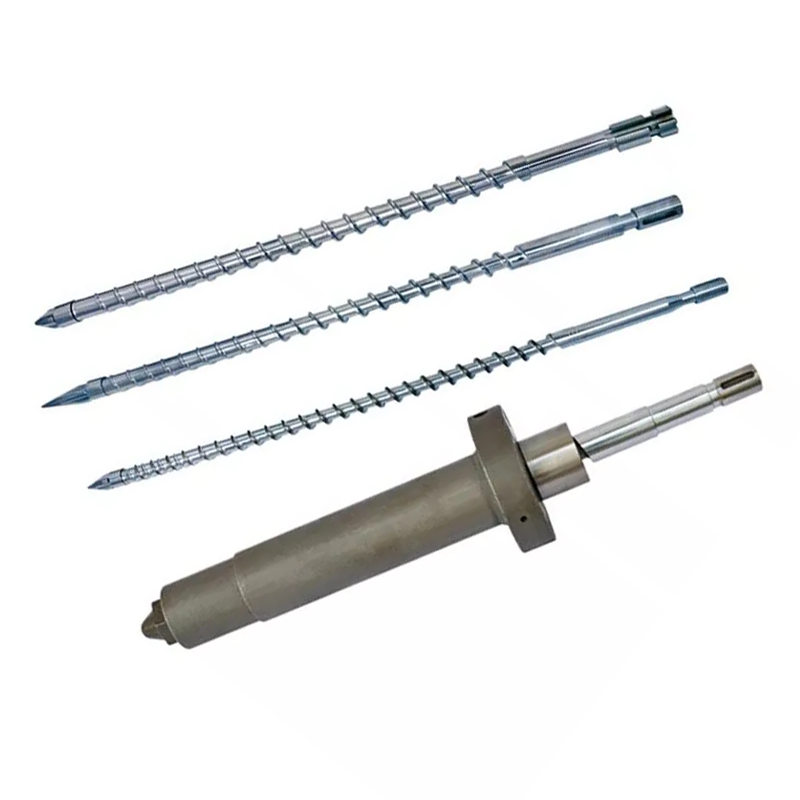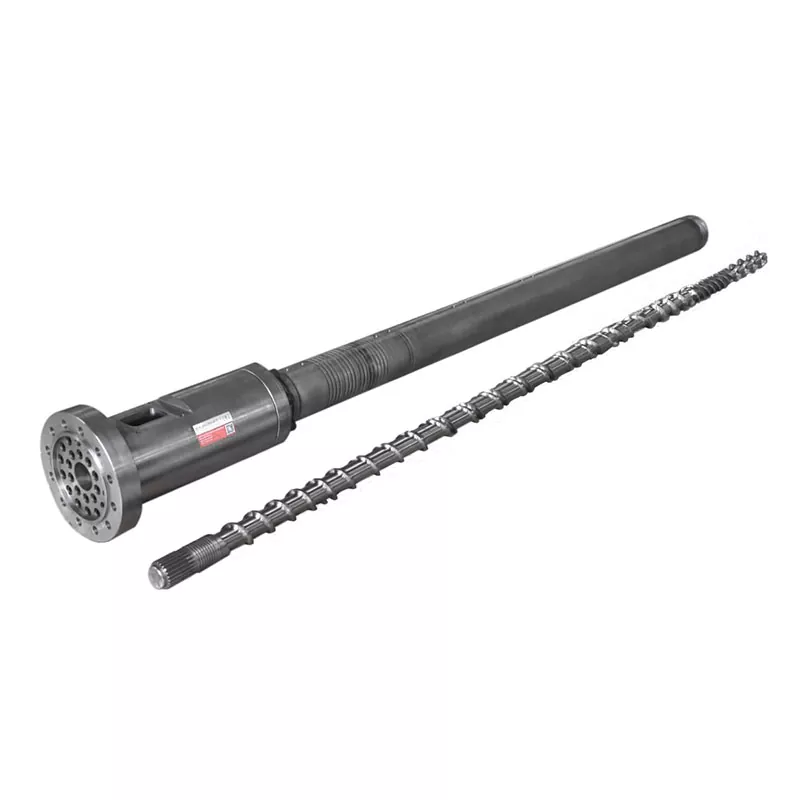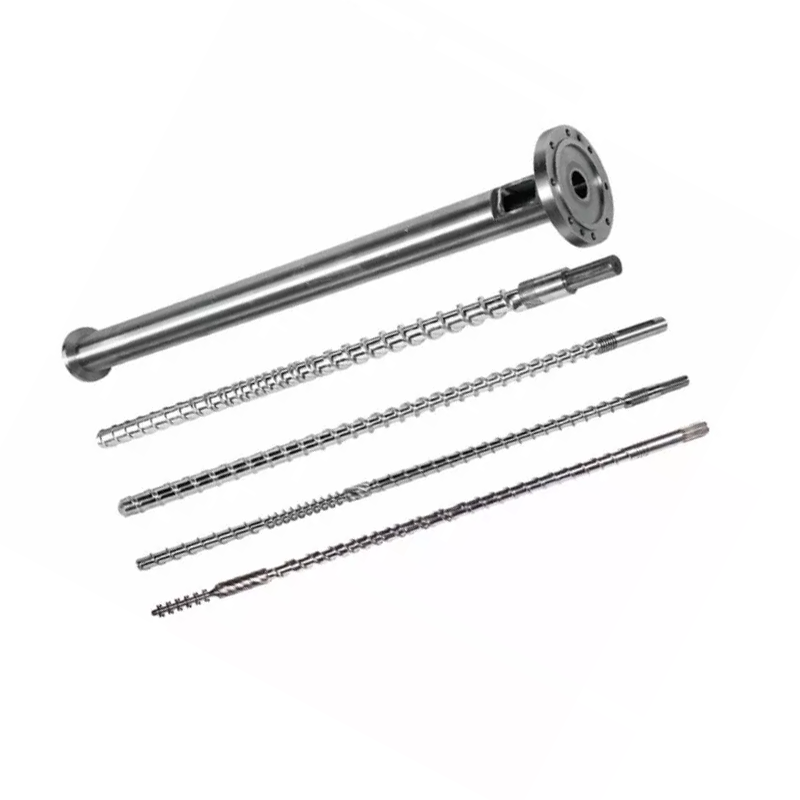
Պտուտակային rpm-ը ինքնին ելքային հավաքիչ չէ: Արագության փոփոխությունը փոխում է պինդ նյութերի տեղափոխումը, հալման ժամանակը, կտրվածքը, ճնշման առաջացումը և բնակության ժամանակը, ուստի օգտակար արդյունքը պետք է գնահատվի հալման ջերմաստիճանի, շարժիչի բեռի, ճնշման և արտադրանքի որակի հիման վրա:

Արագ պատասխան
Պտուտակային արագության ավելացումը սովորաբար մեծացնում է քաշման հոսքը և նյութի ներթափանցման արագությունը, սակայն հարաբերությունները անսահմանափակ կամ կատարելապես գծային չեն: Ավելի շատ պտույտ/րոպե կարող է նաև ավելացնել կտրող ջերմություն, կրճատել կեցության ժամանակը և բացահայտել թույլ սնուցման կամ հալման հատվածը:
Միանգամից փոխեք մեկ վերահսկվող փոփոխական, սպասեք կայուն վիճակի, ապա համեմատեք ելքը, հալման ջերմաստիճանի պրոֆիլը, ճնշումը, շարժիչի բեռնվածությունը և արտադրանքի որակը: Դադարեցրեք, երբ դրանցից մեկը հասնի իր հաստատված սահմանաչափին, նույնիսկ եթե սկավառակը կարող է ավելի արագ պտտվել:
Կարդացեք էքստրուդերը որպես մեկ միացված համակարգ
Նյութը մտնում է որպես զանգվածային պինդ, դառնում է խտացված շերտ, հալվում, խառնվում և հեռանում է հոսքի սահմանափակող ճանապարհով: Շարժիչը մատակարարում է մեխանիկական էներգիա, մինչդեռ տակառի ջեռուցիչները և հովացման սխեմաները ջերմությունը փոխանակում են գործընթացի հետ: Պտուտակն ու մեռնելը կիսում են ճնշման պարտականությունը:
2016 թվականի արդյունաբերական մասշտաբի ուսումնասիրությունը փորձարկել է երեք պոլիմեր, երեք պտուտակային երկրաչափություն, հինգ արագություն և երեք ջերմաստիճանային պայմաններ 135 աշխատանքային իրավիճակների համար: Հեղինակները միասին չափել են էներգիայի պահանջարկը և հալոցքի ջերմաստիճանի տատանումները: Դրանց արդյունքները փոխվեցին նյութի, պտուտակի և պայմանների հետ կապված, այդ իսկ պատճառով մեկ համընդհանուր պտույտ/րոպեից մինչև ելքային կանոն անհուսալի է:
Մեր գործարանի տեսքը.լավագույն գործառնական կետը ամենաբարձր պտույտը չէ, որն ընդունում է ինվերտորը: Դա ամենաբարձր կայուն արտադրության պայմանն է, որը մնում է հաստատված շարժիչի, փոխանցման տուփի, ճնշման, ջերմաստիճանի և արտադրանքի որակի սահմաններում: Եթե սահմաններից մեկը շուտ է հասնում, բացահայտեք այդ խցանումը, նախքան ավելի արագ շարժիչ կամ նոր պտուտակ պատվիրելը:
Ինչ է փոխվում, երբ պտուտակի արագությունը մեծանում է
Ավելի բարձր պտույտ/րոպե պտուտակի մակերեսն ավելի արագ է տեղափոխում տակառի համեմատ: Կայուն տիրույթում դա կարող է մեծացնել պինդ նյութերի տեղափոխումը և հալոցքի փոխանցումը: Այն նաև փոխում է կտրման արագությունը, մեխանիկական էներգիայի ներածումը, հալման համար հասանելի ժամանակը և նյութի փորձառության պտուտակների պտույտների քանակը:
Հալման-ջերմաստիճանի փոփոխության ուղղությունը համընդհանուր չէ։ 2014 թվականի HDPE-ի ուսումնասիրությունը օգտագործել է երեք խեժի մածուցիկություն, երեք պտուտակային երկրաչափություն և մի քանի արագություն և սահմանված ջերմաստիճան: Պարզվեց, որ պտուտակի տեսակը, խեժի մածուցիկությունը, սահմանված ջերմաստիճանը և արագությունը ազդում են էներգիայի օգտագործման և հալման հետևողականության վրա:
Միակողմանի պտուտակները ցույց տվեցին կրիտիկական արագություն, որտեղ հալման որակը վատթարացավ, մինչդեռ փորձարկված արգելապատնեշը պահպանեց ավելի լավ ջերմաստիճանի միատեսակություն:


Տակառի սահմանված ջերմաստիճանը հալման ջերմաստիճանը չէ
Կարգավորիչը ցուցադրում է ջեռուցիչի գոտու թիրախը և սովորաբար ջերմաստիճանը տակառի պատի մոտ: Ալիքի ներսում գտնվող պոլիմերը նույնպես մեխանիկական էներգիա է ստանում դեֆորմացիայից և շփումից: Սառեցումը կարող է հեռացնել այդ ջերմության մի մասը, սակայն վերջնական հալոցքը կարող է մնալ ավելի տաք, սառը կամ ավելի քիչ միատեսակ, քան հուշում է կարգավորիչի մեկ ընթերցումը:
Չափել հալման ջերմաստիճանը սահմանված վայրում և նշել սենսորային մեթոդը: 2006 թվականի Polymer Engineering & Science-ի ուսումնասիրությունը հալեցման հոսքի միջով օգտագործեց ջերմակույտային ցանց: Այն հայտնաբերեց ցածր ջերմաստիճանի շրջաններ բարձր թողունակությամբ՝ միանվագ պտուտակներով, մինչդեռ փորձարկված արգելապատնեշի պտուտակը Maddock խառնիչով հասավ ավելի լավ հալման և ավելի ցածր տատանումների:
Մի իջեցրեք յուրաքանչյուր ջեռուցիչ գոտի միայն այն պատճառով, որ չափված հալոցը տաք է:Եթե պտուտակն է ստեղծում ջերմության մեծ մասը, ագրեսիվ կրճատումը կարող է պինդ մահճակալը թողնել ավելի սառը, մինչդեռ կտրվածքը մնում է բարձր: Վերանայեք, թե որտեղ է հալվելը, ջեռուցիչի ելքը, հովացման արձագանքը և շարժիչի ծանրաբեռնվածությունը, նախքան ամբողջ պրոֆիլը փոխելը:
Ինչու է ելքը դադարում ուղիղ գծով հետևել պտույտներին
Ավելի ցածր արագության դեպքում լավ սնվող էքստրուդերը կարող է ցույց տալ մոտ գծային հարաբերություն rpm-ի և զանգվածային հոսքի միջև: Այդ հարաբերությունը թուլանում է, երբ գնդիկները այլևս չեն լցնում ալիքը համամասնորեն, զանգվածային խտությունը փոխվում է, սնուցման կոկորդը սահում է, հալվելը հետ է մնում կամ հոսանքի ներքևում գտնվող դիմադրությունը փոխում է ճնշում-հոսքի հավասարակշռությունը:
2022 թվականին Շտուտգարտի համալսարանի ուսումնասիրությունը համեմատել է հարթ, պտուտակավոր ակոսավոր և առանցքային ակոսավոր սնուցման գոտիները բարձր պտուտակների արագությամբ: Այն գտավ մի շեմ, որից այն կողմ թողունակությունը դարձավ ոչ գծային, և գնդիկի ձևն ու չափը ազդեցին այդ շեմի վրա: Սա աջակցում է գործնական գործարանային կանոնին՝ գրանցել իրական հումքը, ինչպես նաև պոլիմերային անվանումը:



Ինչպես կարդալ Nanhaiya-ի հրապարակված արագությունը և ելքային տիրույթը
Nanhaiya-ն հրապարակում է հետևյալ ընտանեկան սեղանը երկուսի վրամեկ պտուտակային կատեգորիաև PE/PP գերարագ էջ: Այն օգտակար է ընկերության հայտարարված արտադրանքի տեսականին բացահայտելու համար: Այն գործառնական երաշխիք չէ չճշտված նյութի և մեռնելու համար:
| Մոդել | L/D | Հրապարակված արդյունք | Հրապարակված արագություն | Շարժիչային շարժիչ |
|---|---|---|---|---|
| NHY20 | 20։1 | 3-ից 5 կգ/ժ | 10-ից 60 պտույտ/րոպե | 1.1 / 1.5 / 2.2 կՎտ |
| NHYZS25 | 25։1 | 5-ից 8 կգ/ժ | 10-ից 60 պտույտ/րոպե | 2.2 / 3.0 / 4.0 կՎտ |
| NHY30 | 25։1 | 5-ից 10 կգ/ժ | 10-ից 60 պտույտ/րոպե | 2.2 / 3.0 / 4.0 կՎտ |
| NHY45 | 25։1–ից 36։1 | 10-ից 120 կգ/ժ | 10-ից 150 պտույտ/րոպե | 5,5-ից 22 կՎտ |
| NHY65 | 25։1–ից 36։1 | 60-ից 300 կգ/ժ | 20-ից 150 rpm | 22-ից 75 կՎտ |
| NHY75 | 25։1–ից 36։1 | 200-ից 450 կգ/ժ | 20-ից 150 rpm | 30-ից 132 կՎտ |
| NHY90 | 25։1–ից 36։1 | 180-ից 600 կգ/ժ | 20-ից 110 պտույտ / րոպե | 30-ից 185 կՎտ |
| NHY120 | 25։1–ից 36։1 | 320-ից 1000 կգ/ժ | 20-ից 90 rpm | 75-ից 280 կՎտ |
| NHY150 | 25։1–ից 36։1 | 400-ից 1300 կգ/ժ | 20-ից 75 rpm | 90-ից 400 կՎտ |
Աղբյուրը՝ Nanhaiya կայք, ստուգվել է 2026 թվականի օգոստոսի 31-ին: Յուրաքանչյուր տող պարունակում է լայն շարք արժեքներ: Մի համադրեք ամենաբարձր ելքը, արագությունը և շարժիչի թիվը մեկ ենթադրյալ մեքենայի կազմաձևում:
Nanhaiya կայքի պնդումը.PE/PP գերարագ էջը նշում է, որ օպտիմիզացված պտուտակային կառուցվածքը և բարձր ոլորող փոխանցումատուփը կարող են կրկնապատկել արդյունավետությունը ավանդական սարքավորումների համեմատ, և որ դրա դիզայնը կարող է իջեցնել PP արտամղման ջերմաստիճանը:
Էջը չի նշում համեմատման մեքենան, խեժը, դիակը, փորձարկման մեթոդը կամ ընդունման պատուհանը: Երկու հայտարարություններին էլ վերաբերվեք որպես մատակարարի պահանջների, որոնք պահանջում են ծրագրին հատուկ փորձարկման արձանագրություն՝ նախքան դրանք մուտքագրել ROI կամ գնել երաշխիք:
Մեկնաբանեք համակցությունները, այլ ոչ թե առանձին ընթերցումներ
| Միտում rpm-ի աճից հետո | Հնարավոր մեկնաբանություն | Հաջորդ ստուգում |
|---|---|---|
| Արդյունքը բարձրանում է, ճնշումը և բեռը մնում են կայուն, որակը պահպանվում է | Գիծը դեռ կարող է լինել իր օգտակար գործող պատուհանի ներսում | Հաստատեք հալման ջերմաստիճանի միատեսակությունը և հոսանքի ներքևի հովացման հզորությունը |
| Rpm-ը բարձրանում է, բայց ելքային շահույթը նվազում է | Սնուցման հզորությունը, հալման կամ հոսանքին ներքև գտնվող դիմադրությունը կարող են սահմանափակ լինել | Ստուգեք սնուցման հետևողականությունը, հատուկ ելքը, ֆիլտրը և ձուլվածքի ճնշումը |
| Հալման ջերմաստիճանը և շարժիչի բեռը արագ բարձրանում են | Մեխանիկական էներգիան և դիմադրությունը մեծանում են | Վերանայեք խեժի մածուցիկությունը, պտուտակների երկրաչափությունը, ֆիլտրի վիճակը և ջերմային պրոֆիլը |
| Հալման միջին ջերմաստիճանը նվազում է, բայց տատանումները մեծանում են | Հնարավոր է ուշ կամ թերի հալում | Ստուգեք արտադրանքի թերությունները և համեմատեք պտուտակի հալման հզորության հետ |
| Ճնշման ցիկլեր ելքային և շարժիչի բեռով | Խնդիրը կարող է լինել կերակրման, հալման, ջերմաստիճանի վերահսկման կամ սահմանափակումների մասին | Օգտագործեքաճող ախտորոշիչ ուղեցույց |
| Բեռը բարձրանում է ֆիլտրի կամ ձուլվածքի փոփոխությունից հետո | Ներքևում գտնվող դիմադրությունը փոխեց գործառնական կետը | Համեմատեք մաքուր և կեղտոտ ճնշումը նույն նյութով և արագությամբ |


Օգտագործեք վերահսկվող քայլի թեստ՝ վերահսկիչները հետապնդելու փոխարեն
- Ընտրեք մեկ կայուն նյութական խմբաքանակ և արտադրանք:Գրանցեք խեժի աստիճանը, կարկուտների կամ մանրացման ձևը, հավելումները, խոնավությունը և նյութերի վերջին հաջորդականությունը:
- Ստեղծեք ելակետային գիծ:Գրանցեք փաստացի պտույտ/րոպե, սնուցում, ելք, հալման ջերմաստիճան, ճնշում, շարժիչի ծանրաբեռնվածություն, գոտու ընթերցումներ և արտադրանքի որակը գծի կայունացումից հետո:
- Փոխել մեկ հաստատված փոփոխական:Օգտագործեք գծի ընթացակարգով սահմանված ավելացման և կայունացման ժամանակը: Մի փոխեք արագությունը, սնուցումը և ջերմաստիճանը միասին:
- Համեմատեք և՛ միջինը, և՛ տատանումները:Ընդունելի միջինը կարող է թաքցնել հեծանվային ճնշումը կամ անհավասար հալեցման ջերմաստիճանի պրոֆիլը:
- Նշեք առաջին սահմանափակող պայմանը:Դա կարող է լինել շարժիչի ծանրաբեռնվածությունը, ճնշումը, հալման որակը, ծավալային կայունությունը, հովացման հզորությունը կամ մակերեսային թերությունը:
- Կրկնեք միայն հաստատված սահմաններում:Օգտակար առավելագույնը հասնում է այն ժամանակ, երբ հերթական աճը շատ քիչ արդյունք է տալիս կամ չափված պայմանը դուրս է մղում ընդունումից դուրս:
Մեր գործարանի տեսքը.հաճախորդը, ով ուղարկում է հինգ կայուն գործառնական կետեր, մեզ ավելի օգտակար նախագծային ապացույցներ է տալիս, քան հաճախորդը, ով ուղարկում է մեկ առավելագույն պտույտ/րոպե: Միտումը ցույց է տալիս, թե որտեղ է գիծը կորցնում արդյունավետությունը և արդյոք հաջորդ փոփոխությունը պատկանում է սնուցման հատվածին, պտուտակների երկրաչափությանը, մաշվածության վիճակին կամ սարքավորմանը:
Երբ գործընթացի միտումը ցույց է տալիս ապարատը
Ավելի բարձր պտույտ/րոպե չի կարող վերանորոգել պտուտակից դեպի տակառի չափազանց մեծ բացը, սնուցման փոքր հատվածը, հալման հատվածը, որը հետ է մնում կամ խառնիչը, որը ստեղծում է ճնշման չափազանց մեծ կորուստ: Այն կարող է հեշտացնել այդ սահմանները: Մաքրեք և չափեք մաշված բաղադրիչները՝ դրանք պատճենելուց առաջ:
Օգտագործեքարգելք, պայմանական և խառնիչ պտուտակների համեմատություներբ հալման միատեսակությունը փոխվում է արագությամբ: Օգտագործեքհագնում չափման ուղեցույցերբ կոնկրետ ելքը նվազում է մաքուր հոսքի ճանապարհով և կայուն նյութով:
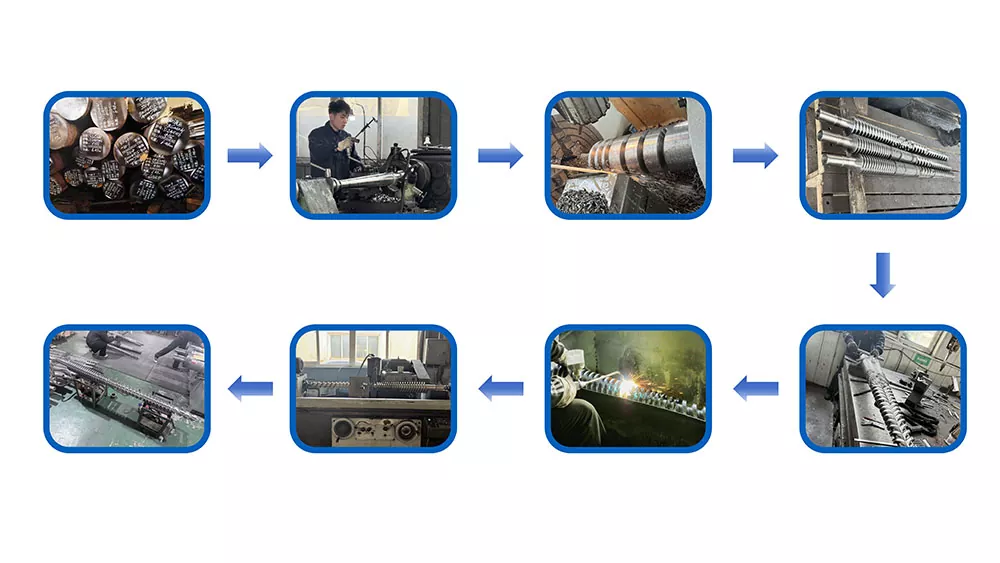
Նանհայայիսարքավորումների էջնշում է, որ իր CNC խառատահաստոցները կարող են մշակել մինչև 6 մ երկարությամբ աշխատանքային կտորներ, իսկ հորատման և ֆրեզերային սարքավորումն ունի 0,02 մմ դիրքավորման ճշգրտություն: Դրանք գործարանային մակարդակով հրապարակված հնարավորություններ են: Հաստատված գծագիրը դեռ պետք է սահմանի պատվերի չափերը և ստուգման կետերը:

Տվյալներ բարձր ելքային մեկ պտուտակով վերանայման համար
- Մեքենա արտադրող, մոդել և պտուտակային տրամագիծ
- Պտուտակների և տակառների բնօրինակ և ընթացիկ չափումներ
- Խեժի դասակարգ, գնդիկավոր ձև, վերամշակում և հավելումներ
- Նորմալ և նպատակային արդյունք՝ ընդունված որակով
- Շարժիչի, փոխանցման տուփի հարաբերակցությունը և գնահատված ոլորող մոմենտը
- Իրական պտույտ/րոպե, շարժիչի ծանրաբեռնվածություն և էներգիայի միտում
- Տակառի սահմանման կետերը և իրական գոտիների ընթերցումները
- Հալեցման ջերմաստիճանի գտնվելու վայրը և սենսորի մեթոդը
- Ճնշման միտում, զտիչ և մեռնող մանրամասներ
- Սառեցման, բեռնաթափման և ներքևի հոսքի սահմանները
- Թերությունների և պահպանված նմուշների լուսանկարներ
- Բնօրինակ գծագրություն և կապի չափսեր
Հաճախակի տրվող հարցեր
Արդյո՞ք պտուտակի արագության բարձրացումը միշտ մեծացնում է էքստրուդատորի արտադրանքը:
Ոչ: Արդյունքը կարող է աճել պտուտակի արագությամբ կայուն աշխատանքային պատուհանի ներսում, սակայն սնուցման հզորությունը, գնդիկների ձևը, պտուտակների երկրաչափությունը, հալման հզորությունը, դիմադրողականությունը, շարժիչի ծանրաբեռնվածությունը և մաշվածությունը կարող են սահմանափակել արդյունքը: Բարձր արագությամբ կոնկրետ ելքը կարող է ընկնել կամ հալվելը կարող է դառնալ ավելի քիչ միատեսակ:
Արդյո՞ք տակառի սահմանված ջերմաստիճանը նույնն է, ինչ հալման ջերմաստիճանը:
Ոչ: Տակառի սահմանային կետերը վերահսկում են ջեռուցիչի գոտիները, մինչդեռ պոլիմերը նաև մեխանիկական էներգիա է ստանում պտուտակային պտույտից և կտրումից: Չափեք հալոցքը սահմանված վայրում համապատասխան սենսորով և գրանցեք մեթոդը՝ կարգավորիչի սահմանված կետը որպես հալման իրական ջերմաստիճան դիտարկելու փոխարեն:
Ինչու կարող է հալեցնել ջերմաստիճանը բարձրանալ, երբ պտուտակի արագությունը մեծանում է:
Պտուտակների ավելի բարձր արագությունը կարող է մեծացնել կտրման արագությունը և մեխանիկական էներգիայի ներդրումը: Թե որքանով կփոխվի հալման ջերմաստիճանը, կախված է խեժի մածուցիկությունից, պտուտակների երկրաչափությունից, լցոնումից, տակառի պրոֆիլից և հոսանքին ներքև գտնվող դիմադրությունից: Որոշ պտուտակներ և նյութերի համակցություններ կարող են փոխարենը ցույց տալ վատ կամ թերի հալեցում կրիտիկական արագությունից ավելի:
Ինչո՞ւ կարող է ելքը դադարել աճել նույնիսկ այն դեպքում, երբ պտույտ/րոպեը բարձրանում է:
Սնուցման հատվածը կարող է դադարեցնել համամասնորեն լցնելը, գնդիկների սայթաքումը կարող է փոխվել, զանգվածային խտությունը կարող է տարբեր լինել, հալման հզորությունը կարող է հասնել կամ մահանալը և ֆիլտրի դիմադրությունը կարող է սահմանափակել համակարգը: Մաշված պտուտակն ու տակառը կարող են նաև մեծացնել արտահոսքը և նվազեցնել օգտակար մղումը:
Ի՞նչ պետք է գրանցեն օպերատորները պտուտակի արագությունը փոխելուց հետո:
Գրանցեք պտուտակի իրական արագությունը, սնուցման արագությունը, ելքը, հալման ջերմաստիճանը և տատանումները, հալման ճնշումը և տատանումները, շարժիչի բեռը, գոտու ջերմաստիճանը, հովացման արձագանքը, արտադրանքի որակը և նոր կայուն վիճակի հասնելու համար թույլատրված ժամանակը:
Ի՞նչ տվյալներ պետք է ուղարկեմ Nanhaiya-ին բարձր ելքային մեկ պտուտակով վերանայման համար:
Ուղարկեք խեժի դասակարգումը և ձևը, հավելումները և լցոնիչները, պահանջվող ելքը, ներկա պտույտը, շարժիչի և փոխանցման տուփի տվյալները, տակառի պրոֆիլը, հալման ջերմաստիճանի և ճնշման միտումները, ձուլվածքի և ֆիլտրի մանրամասները, պտուտակների և տակառների գծագրերը, մաշվածության չափումները և արտադրանքի թերությունը կամ արտադրության սահմանը, որը դուք պետք է լուծեք:
Խմբագրական նշում. Nanhaiya արտադրանքի բնութագրերը և պահանջները նույնականացվում են որպես ընկերության կողմից հրապարակված տեղեկատվություն: Անկախ հետազոտությունն աջակցում է գործընթացի փոխհարաբերություններին և երաշխիք չէ Նանհայայի որևէ մոդելի համար: Վերջնական սահմանները և ընդունման պայմանները պահանջում են նյութը, մեքենան, հաստատված գծագիրը և նախագծի փորձարկման պլանը: