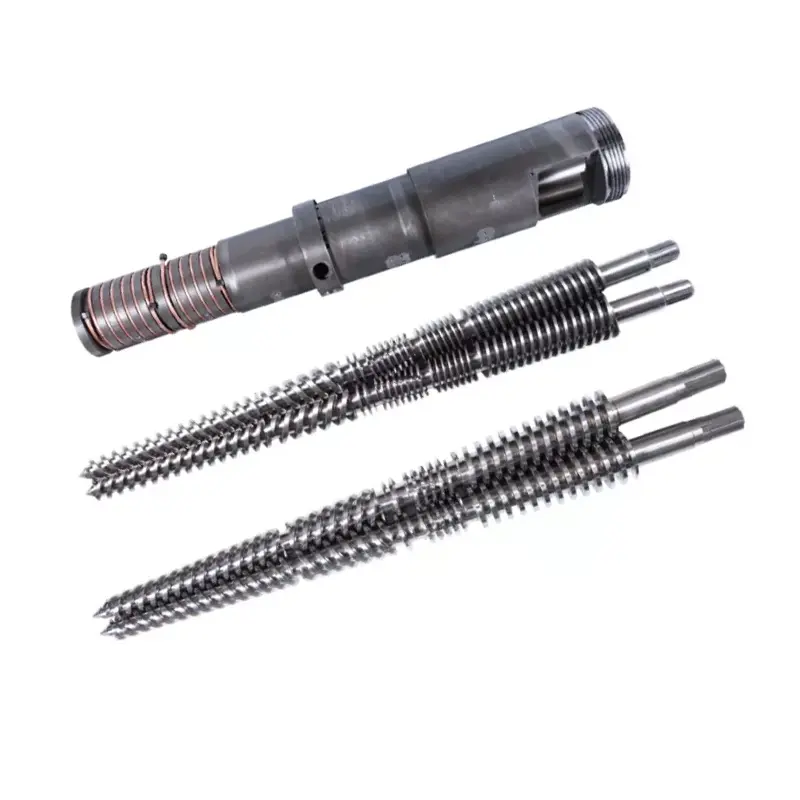
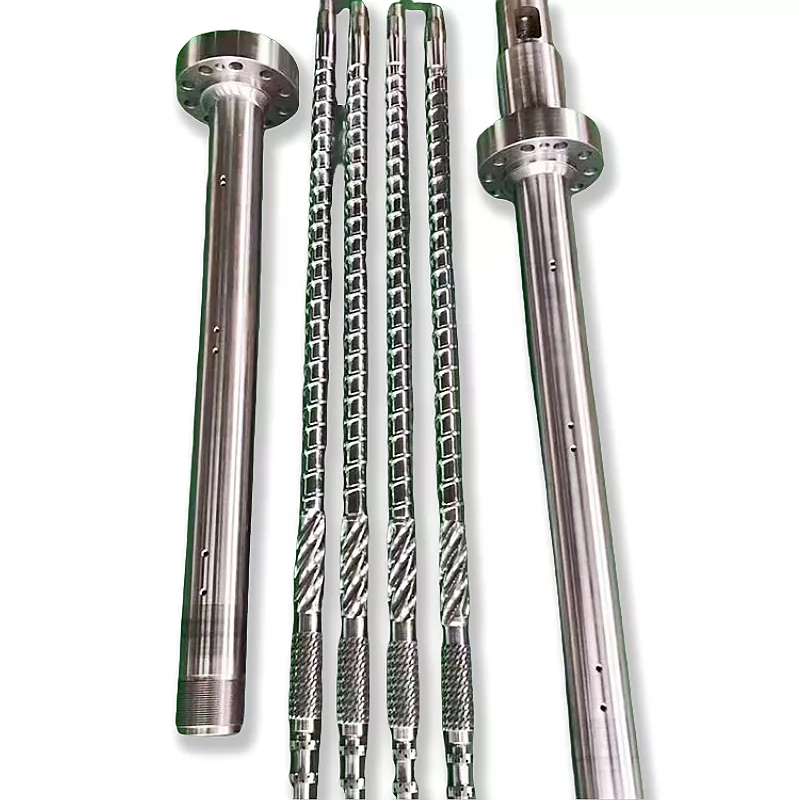
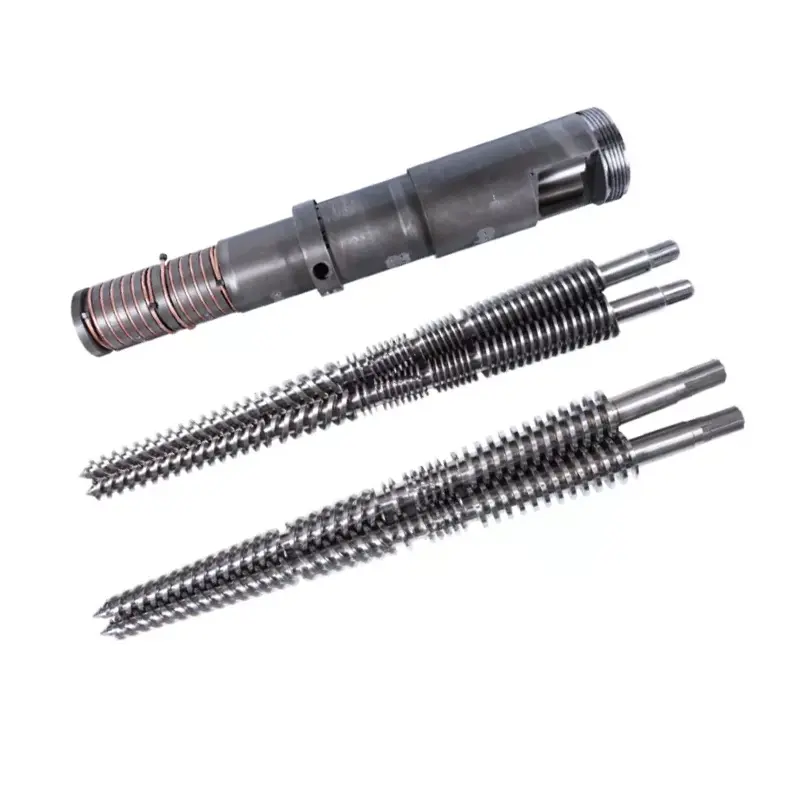
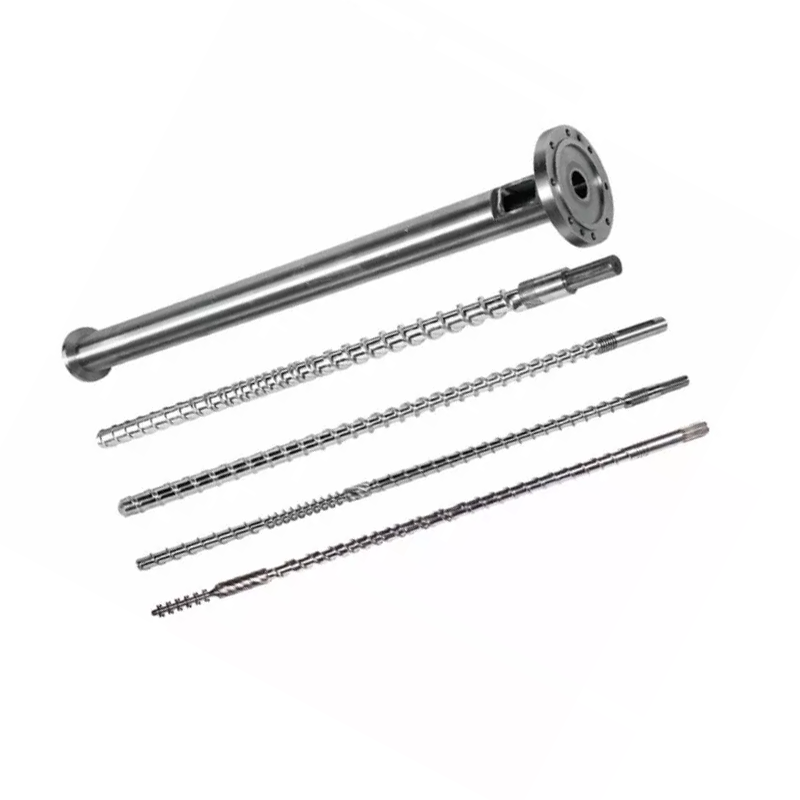
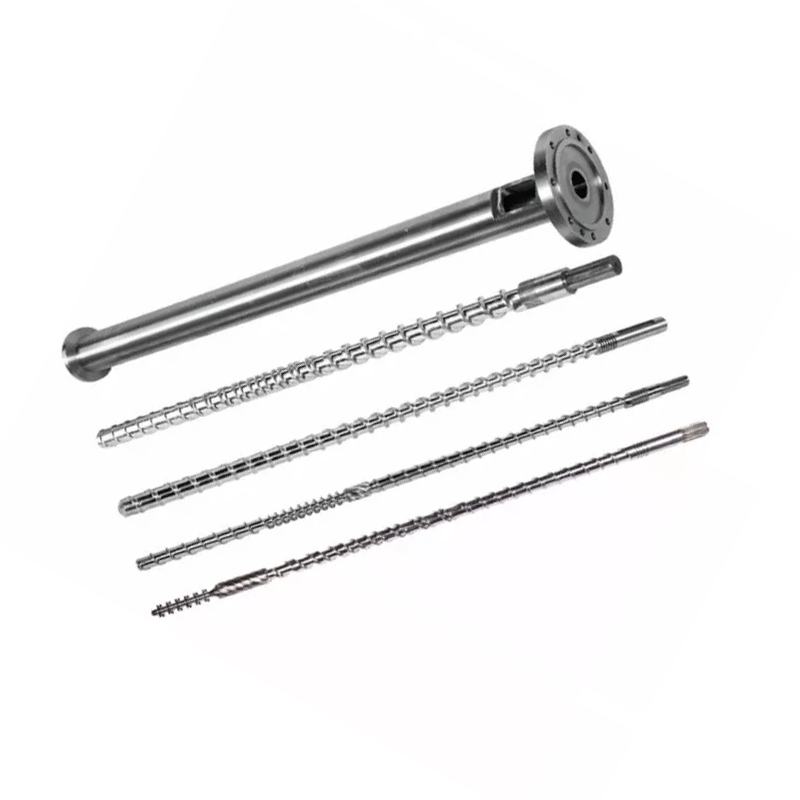
Տակառի եզրը պարզ տեսք ունի, քանի դեռ նոր մասը չի հասնում մեքենային: Այնուհետև գրանցամատյանում, պտուտակային շրջանակի, կնքման դեմքի կամ հալման անցուղու փոքր սխալը կարող է դադարեցնել տեղադրումը: Այս ուղեցույցը ցույց է տալիս գնման և սպասարկման թիմերին, թե ինչպես կարելի է հին նմուշը, մեքենայի միջերեսը և գործառնական պարտականությունը վերածել վերահսկվող եզրի ճշգրտման:



Արագ պատասխան
Գնելու համարextruder բարելի եզր, ուղարկեք վերահսկվող գծագիր, որը նույնականացնում է անցքը, արտաքին տրամագիծը, հաստությունը, տեղակայման գրանցամատյանը, պտուտակային նախշը, կնքման դեմքը, նյութը, մակերեսի մշակման և զուգակցող մասերը: Ավելացրեք իրական ջերմաստիճանի և ճնշման հիմքը, էքստրուդատորի կամ գլխիկի մոդելը, քանակությունը և ստուգման պահանջները:
Մեքենայի հատուկ եզր մի պատվիրեք միայն «ANSI», «DIN», «JIS» կամ «PN16» բառերից: Այդ հղումները կարող են սահմանել ստանդարտ խողովակի եզր միայն այն դեպքում, երբ նշվում են ստանդարտ նշանակման և սպասարկման հիմունքները: Էքստրուդատորի միացմանը սովորաբար անհրաժեշտ է իր ինտերֆեյսի գծագրությունը, նույնիսկ այն դեպքում, երբ մի կողմը հետևում է ճանաչված եզրային օրինակին:
Նախ նշեք, թե ինչպիսի եզր եք գնում
Գնումների սխալները հաճախ սկսվում են, երբ երեք տարբեր բաղադրիչներ բոլորն էլ կոչվում են եզր: Ստանդարտ խողովակի եզրը, հատուկ էքստրուդատորի տակառի եզրը և անցումային ադապտերը կարող են նման տեսք ունենալ լուսանկարում: Դրանք նույն կերպ չեն նշվում։
| Բաղադրիչ | Ինչն է դա սահմանում | Գնումների հիմնական ռիսկը |
|---|---|---|
| Ստանդարտ խողովակի եզր | Ճշգրիտ ստանդարտ, հրատարակություն, անվանական չափս, դաս կամ PN, երեսապատում, նյութ, հորատանցք և կապի տեսակ | Կարճ պիտակը, ինչպիսին է «DIN եզրը», կարող է վերաբերել մեկից ավելի ծավալային և վարկանիշային համակարգերին |
| Պատվերով extruder բարելի եզր | Վերահսկվող մեքենայի գծանկար, զուգավորող տակառ կամ ադապտեր, ռեգիստր, պտուտակային նախշ, հալման անցք, կնքման հատկություն և սպասարկման պարտականություն | Մեքենաների միջերեսի համար խողովակի եզրային սեղանի օգտագործումը, որն ունի հարմարեցված տեղորոշման և հոսքի առանձնահատկություններ |
| Գլխի ադապտեր եզր | Երկու միջերես, գումարած ներքին հալեցման անցում, կողմնորոշում, աջակցություն և սենսորային կամ էկրանի փաթեթի պահանջներ | Երկու ծայրերն էլ տեղավորվում են առանձին, բայց հավաքված հոսքի ուղին, կենտրոնական գիծը կամ պտուտակային կողմնորոշումը` ոչ |
Նանհայայի ընթացիկտակառի եզրային միջակայքծածկում է կլոր պողպատե եզրերը ֆլանգավոր միացումներով և հարմարեցված նավահանգիստների չափսերով: Հասանելի են ANSI, DIN և JIS նախշերը, ինչպես նաև լիովին հարմարեցված չափսեր պլաստիկի, քիմիական, հատիկավորման և մեքենայական կիրառությունների համար:
Մեր գործարանի տեսքը.ստանդարտ անունը սկսում է տեխնիկական խոսակցություն; այն չի ավարտում գծագիրը: Մենք նախ հարցնում ենք, թե որտեղ է նստած մասը, ինչն է այն տեղադրում, ինչն է այն կնքում և ինչ է անցնում դրա միջով: Երբ այդ գործառույթները պարզ լինեն, ճիշտ չափերը վերահսկելը շատ ավելի հեշտ է դառնում:


Չափերը, որոնք որոշում են, թե արդյոք եզրը համապատասխանում է
Օգտակար նկարը բաժանում է չափը ֆունկցիայից: Հեղույսների անցքերը ստեղծում են սեղմիչ ուժ, գրանցամատյանը տեղավորում է մասերը, երեսը կրում է կնիքը, իսկ անցքը կրում է հալման կամ մշակման միջավայրը: Մեկ հատկանիշից մյուսի համար փոխհատուցում խնդրելը ստեղծում է դժվար հավաքում և անորոշ կնքում:
| Նկարչության առանձնահատկություն | Ինչու է դա կարևոր | Ինչ պետք է նշի գնորդը |
|---|---|---|
| Արտաքին տրամագիծը | Վերահսկում է ծրարը, գործիքի հասանելիությունը և բացվածքը ջեռուցիչների, պահակների կամ հենարանների մոտ | Անվանական չափը, հանդուրժողականությունը և ցանկացած սահմանափակ հատված |
| Կենտրոնական հորատանցք կամ հալված անցում | Վերահսկում է հոսքի շարունակականությունը և հոդերի ներքին քայլը | Տրամագիծը, հանդուրժողականությունը, անցումային ձևը, ուղղությունը և մակերեսի պահանջը |
| Ընդհանուր և տեղական հաստությունը | Ազդում է պտուտակների միացման, կոշտության, հավասարեցման և հավաքված երկարության վրա | Տվյալների երեսները, հաստությունները, հակածակները և հանգույցի երկարությունը |
| Տեղակայման գրանցամատյան կամ բշտիկ | Հաստատում է համակենտրոն հավաքում՝ պտուտակների անցքի բացվածքին ապավինելու փոխարեն | Արական կամ իգական առանձնահատկությունը, տրամագիծը, խորությունը, տեղավորումը և ներթափանցումը |
| Պտուտակային նախշ | Ապահովում է կռվան կապը և ամրացնում անկյունային կողմնորոշումը | Քանակ, սկիպիդար շրջանագծի տրամագիծ, անցքի չափ, թել, խորություն և անկյունային տվյալ |
| Դեմքի կնքումը | Ստեղծում է նախատեսված շփումը միջադիրի, օղակի, ակոսի կամ մետաղական դեմքի հետ | Երեսպատման տեսակը, չափերը, ավարտը, կնիքի ճշգրտումը և թույլատրելի վնասը |
| Երկրաչափական հսկիչներ | Պահպանեք հորատանցքը, գրանցումը և կնքման դեմքը ճիշտ կապված | Տվյալները գումարած պահանջվում են հարթություն, ուղղահայացություն, դիրք, համակցվածություն կամ արտահոսք |
| Կողմնորոշման առանձնահատկությունները | Հավասարեցրեք ջեռուցիչները, սենսորային պորտերը, առանցքային ուղիները, պաշտպանիչները կամ ասիմետրիկ զուգակցող մասերը | Ժամացույցի անկյունը մեկ միանշանակ տվյալներից |
ISO 286-1-ն ապահովում է գծային չափերի հանդուրժողականության և տեղակայման միջազգային համակարգ, ներառյալ գլանների առանձնահատկությունները և հիմնական անցքի և հիմնական լիսեռի հասկացությունները: ISO 1101-ը տրամադրում է սիմվոլի լեզուն ձևի, կողմնորոշման, գտնվելու վայրի և արտահոսքի վերահսկման համար: Այս ստանդարտները օգնում են արտահայտել պահանջը, սակայն դիզայները դեռ պետք է ընտրի ֆունկցիոնալ տվյալները և թույլատրելի արժեքները:
Հեղույսների անցքի մաքրումը տեղորոշման համակարգ չէ:Եթե միացված ձողի գլուխը կամ ադապտերը պետք է համակենտրոն լինեն տակառի անցքի հետ, սահմանեք գրանցամատյան կամ վերահսկվող տեղորոշման այլ հատկանիշ: Հեղույսների սեղմումը, երբ երկու սխալ դասավորված անցքերը միմյանց ստիպելով, կարող են վնասել դեմքը, կնիքը կամ ամրացնողները և թողնել վնասակար ներքին քայլ:

ANSI, DIN, JIS և PN ամբողջական գնման նկարագրություններ չեն
Nanhaiya-ն առաջարկում է ANSI, DIN և JIS տարբերակներ կամ հարմարեցված ստանդարտ: Այդ միջակայքը օգտակար է, երբ եզրը միանում է հաստատված գործարանի խողովակաշարերին կամ պետք է համապատասխանի գոյություն ունեցող տարածաշրջանային օրինակին: Մեջբերմանը դեռ պետք է ճշգրիտ փաստաթուղթը, հրատարակությունը, անվանական չափը, վարկանիշը, դեմքը, նյութը և նախագծի ցանկացած փոփոխություն:
ASME B16.5-ը, օրինակ, վերնագրված է NPS 1/2-ից մինչև NPS 24 խողովակների կցաշուրթերի և ֆլանգավոր կցամասերի համար: Սա ամուր շրջանակ է իր շրջանակի բաղադրիչների համար, սակայն դրա անվանումը չի վերածում էքստրուդերի յուրաքանչյուր միացում B16.5 եզրի:
Գործնական տարբերակում.եթե եզրը ճնշման խողովակաշարի սահմանի մաս է, օգտագործեք խողովակաշարի գործող կանոնները և որակավորված ինժեներական վերանայումը: Եթե դա հարմարեցված մեքենայի ինտերֆեյս է, վերահսկեք այն հաստատված սարքավորումների գծագրով և գործառնական պարտականություններով: Եթե այն կատարում է երկու դերը, գնման փաթեթը պետք է բավարարի պահանջների երկու խմբերը:
Ստանդարտ օրինակ
Նշեք ստանդարտ համարը, տարին կամ հրատարակությունը, չափը, դասը կամ PN-ը, երեսպատումը, նյութի խումբը և զուգավորման բաղադրիչը: Հստակ նշեք ցանկացած շեղում:
Պատվերով օրինակ
Ստորագրված գծագիրը դարձրեք հեղինակություն: Ստանդարտին հղումը դեռևս կարող է սահմանել ընտրված թելերը, համապատասխանությունները, նշանները կամ փորձարկման մեթոդները:
Խառը ինտերֆեյս
Ցույց տալ, թե որ դեմքը համապատասխանում է ստանդարտին, և որ դեմքն է հարմարեցված: Սահմանեք ներքին անցումը և անկյունային հարաբերությունները երկու ծայրերի միջև:
Մեր գործարանի տեսքը.«Նույնը, ինչ հին եզրը» օգտակար ենթատեքստ է, բայց դա ստուգելի պահանջ չէ: Մենք ճշգրիտ ինտերֆեյսը դնում ենք գծագրի վրա և խնդրում գնորդին հաստատել այն: Սա արտադրության, ստուգման և տեղադրման թիմերին տալիս է նույն պատասխանը, երբ չափումը կասկածի տակ է դրվում:
Ճնշման դասը չի կարող առանձնացվել ջերմաստիճանից և նյութից
Nanhaiya-ի տակառի եզրային էջը թվարկում է PN6, PN10, PN16, PN25, PN40 և PN63 տարբերակները: Վերաբերվեք դրանք որպես մատչելի բնութագրերի կատեգորիաներ, ոչ թե որպես աշխատանքային ճնշման մեկ համընդհանուր հայտարարություն: Օգտագործելի վարկանիշը կախված է կարգավորող ստանդարտից, նյութից, ջերմաստիճանից, երկրաչափությունից, պտուտակներից, կնիքի և համակարգի ձևավորումից:
Պոլիմերային մշակումն ավելացնում է պայմաններ, որոնք կարճ եզրային պիտակը չի կարող նկարագրել: Կապը կարող է տեսնել տաք հալեցման, ջեռուցման և հովացման ցիկլեր, մեքենայի թրթռում, գլխիկի քաշը, հավաքման բեռները և մաքրումը: Նշեք նորմալ և առավելագույն պայմանները, սակայն նախագծման պայմանները պետք է անջատվեն սովորական գործընթացի կարգավորումներից:
| Պարտքի մուտքագրում | Ինչու է դա անհրաժեշտ արտադրողին | Ապացույց՝ կցելու համար |
|---|---|---|
| Նորմալ և առավելագույն ջերմաստիճան | Ազդում է նյութի վարքագծի, կնիքի ընտրության, ջերմային շարժման և գնահատման հիմքի վրա | Գործընթացի թերթիկ, ջեռուցիչի կարգավորումներ և չափված աշխատանքային տիրույթ |
| Նորմալ և առավելագույն ճնշում | Սահմանում է մեխանիկական և կնքման պարտականությունը կիրառելի նախագծման մեթոդի համաձայն | Գործիքավորման տիրույթ, գործառնական գրառումներ և նախագծման պահանջներ |
| Ճնշման միջին | Հալած պոլիմերային, գազի, հեղուկի կամ բույսերի խողովակաշարերը կարող են պահանջել տարբեր նախագծման և մաքրման հսկողություն | Նյութի անվանումը, բանաձևը, անվտանգության տվյալները և գործընթացի դիագրամը |
| Արտաքին ծանրաբեռնվածություն | Ծանր ձողի գլուխը կամ չաջակցվող խողովակաշարը կարող է բարձրացնել ճկման բեռը եզրին | Հավաքման քաշը, ծանրության կենտրոնը, հենարանները և տեղադրման գծագիրը |
| Ջերմային ցիկլեր | Կրկնվող ընդարձակումը և կծկումը կարող են ազդել նախաբեռնման, հավասարեցման և կնքման վրա | Մեկնարկի և դադարեցման հաճախականությունը գումարած ջեռուցման և հովացման հաջորդականությունը |
| Կիրառելի կոդը կամ հաճախորդի կանոնը | Որոշում է հաշվարկները, նյութական գրառումները, մակնշումը, փորձարկումը և հաստատման պատասխանատվությունը | Ստույգ փաստաթուղթ, հրատարակություն և նախագծի ճշգրտում |
Մի ընտրեք ավելի բարձր PN համար՝ որպես արտահոսքի ինքնուրույն միջոց:Արտահոսքը կարող է առաջանալ դեմքի վնասման, սխալ կնիքի, աղավաղման, աղտոտման, վատ դասավորվածության, ոչ պիտանի պտուտակների կամ ջերմային շարժման հետևանքով: Գտեք խափանման մեխանիզմը, նախքան դասակարգումը կամ խստացման մեթոդը փոխելը:


Ընտրեք նյութը և մակերեսային մշակումը իրական միջավայրի համար
Nanhaiya-ն արտադրում է տակառների եզրեր ածխածնային պողպատից, չժանգոտվող պողպատից և լեգիրված պողպատից: Մակերեւութային մշակումները ներառում են ավազահանություն, ցինկապատում և նիկելապատում, ինչպես նաև այլ մշակումներ, որոնք հասանելի են հաճախորդների պահանջներին համապատասխան: Հաստատված գծագրում պետք է նշվի ճշգրիտ աստիճանը և բուժման շրջանակը, ոչ միայն նյութի լայն ընտանիքը:
| Տարբերակ | Ինչու գնորդը կարող է հաշվի առնել այն | Հարցեր, որոնք պետք է լուծել նախքան հաստատումը |
|---|---|---|
| Ածխածնային պողպատ | Մեքենաների ընդհանուր ուժ և տնտեսական արտադրություն, որտեղ վերահսկվում է շրջակա միջավայրը | Ճշգրիտ աստիճան, կոռոզիայից պաշտպանություն, եռակցման հնարավորություն, ջերմաստիճանի հիմք և բաց մակերեսներ |
| Չժանգոտվող պողպատ | Կոռոզիոն դիմադրություն կամ ավելի մաքուր բաց մակերես՝ սահմանված գործընթացի միջավայրի համար | Ճշգրիտ դասակարգ, քիմիական ազդեցություն, լեղիի վտանգ, զուգավորման նյութեր և պատրաստման ուղի |
| Լեգիրված պողպատ | Մեխանիկական կամ ջերմային աշխատանք, որը պահանջում է որոշակի համաձուլվածքի և մշակման երթուղի | Դասակարգի, ջերմային մշակման, կարծրության, ամրության, մշակման և ստուգման գրառումներ |
| Ավազացված մակերես | Մակերեւույթի պատրաստում կամ որոշակի արտաքին հարդարում | Որ դեմքերը բուժվում են, և որ ճշգրտության կամ կնքման դեմքերը պետք է պաշտպանված լինեն |
| Ցինկապատ կամ նիկելապատ մակերես | Մակերեւույթի լրացուցիչ պաշտպանություն համաձայնեցված միջավայրի համար | Ծածկույթի նյութը, հաստության չափանիշը, դիմակավորված տարածքները, չափերի թույլատրելիությունը և վերանորոգման մեթոդը |
Ծածկույթը չի ուղղում ոչ պիտանի հիմքի նյութը, թույլ երկրաչափությունը կամ վնասված հերմետիկ երեսը: Այն կարող է նաև փոխել համապատասխան ռեգիստրը, եթե գծագիրը չի սահմանում դիմակավորված մակերեսները և վերջնական չափերը: Որոշեք, թե արդյոք հանդուրժողականությունը կիրառվում է նախքան բուժումը, թե պատրաստի մասի վրա, որը պատրաստ է հավաքման:
Մեր գործարանի տեսքը.մենք առանձնացնում ենք աշխատանքային դեմքերը պաշտպանված արտաքին դեմքերից: Կնիքի հողը, տեղորոշման տրամագիծը կամ ամուր անցքը չպետք է պատահաբար ծածկույթ ստանան: Գծանկարի վրա բուժման սահմանների նշումը շատ ավելի անվտանգ է, քան դրանք լուծելը պատրաստի մասերի հասնելուց հետո:



Ինչպես չափել փոխարինող տակառի եզրը
Հին հատվածը արժեքավոր ֆիզիկական ապացույց է տալիս, բայց այն կարող է այլևս չներկայացնել նախատեսված երկրաչափությունը: Ռեգիստրը կարող է մաշվել, դեմքը կարող է քսվել վերանորոգման ընթացքում և ջերմությունը կարող է աղավաղել ափսեը: Բնօրինակ մեքենայի կամ հավաքման գծագիրը մնում է լավագույն մեկնարկային հեղինակությունը, երբ այն հասանելի է:
- Լուսանկարեք տեղադրված հավաքույթը:Գրանցեք հոսքի ուղղությունը, բաղադրիչի կարգը, կենտրոնական գիծը, հենարանները, ջեռուցիչները, սենսորները և մուտքը նախքան ապամոնտաժելը:
- Բացահայտեք զուգավորման երկու բաղադրիչները:Ուշադրություն դարձրեք տակառին, ադապտերին, էկրանի փոխարկիչին, միաձուլման միջուկին, փոխանցման տուփի կողային կառուցվածքին կամ գլխիկին, որոնք միացված են յուրաքանչյուր դեմքին:
- Մաքրեք առանց ապացույցները փոխելու:Հեռացրեք պոլիմերային և չամրացված աղտոտվածությունը՝ առանց եզրերի կլորացման կամ փայլեցնելու մաշվածության հետքերը, որոնք բացատրում են ձախողումը:
- Սահմանել տվյալները:Չափերը գրանցելուց առաջ ընտրեք առաջնային կնքման կամ ամրացման երեսը, անցքի կամ գրանցման առանցքը և մեկ անկյունային հատկանիշ:
- Չափել յուրաքանչյուր ինտերֆեյս:Գրանցեք անցքը, արտաքին տրամագիծը, հաստությունը, յուրաքանչյուր քայլը և խորությունը, պտուտակների նախշը, թելերը, հակափորիկները, դեմքի առանձնահատկությունները և կողմնորոշումը:
- Չափել զուգավորման մասերը:Պատճենված մաշված եզրը կարող է վերարտադրել հին սխալը: Ստուգեք տղամարդկանց և էգերի իրական գրանցամատյանները, առկա պտուտակային կապը և կնիքի տեղը:
- Լուծեք հակասությունները նոր գծագրի վրա:Համեմատեք նմուշը, բնօրինակ գծագրությունը և զուգավորման չափումները, այնուհետև հաստատեք չափումը, որը վերականգնում է նախատեսված գործառույթը:
Նվազագույն ֆոտոշարք.մեկ տեղադրված ակնարկ, երկու եզրային երեսներ, կողային տեսք, տակառի կամ գլխարկի անվանման ցուցանակ, յուրաքանչյուր նշան կամ մասի համար, կնիքը և վնասների փակ տեսարանները: Կշեռք դրեք մասի կողքին կողմնորոշվելու համար, բայց երբեք չհաշվեք կարևոր չափերը հեռանկարային լուսանկարներից:
Երկու պտուտակով կամ բազմաբաղադրիչ նախագծերի դեպքում ուշադիր ստուգեք անկյունային կողմնորոշումը: Հեղույսի նախշը կարող է սիմետրիկ լինել, մինչդեռ հալման բացվածքը, ջեռուցիչի տերմինալը, սենսորային միացքը կամ հենարանը՝ ոչ: Համագումարը կարող է պտտվել իրար հետ և դեռ պտտվել անօգտագործելի վիճակում:
Կիսեք հարակից արտադրանքի ընտանիքը, որպեսզի մատակարարը հասկանա համակարգը: Նանհայան աջակցում էմեկ պտուտակ, զուգահեռ երկվորյակ պտուտակևկոնաձև երկվորյակ պտուտակավոր տակառհավելվածներ, գումարածextruder միաձուլման միջուկներև հարմարեցված միջերեսներ:
Մեքենաների մշակման հնարավորությունը աջակցում է գծագրին, բայց չի փոխարինում այն
Նանհայայիարտադրական սարքավորումներէջը ցույց է տալիս CNC հորատման և ֆրեզերային դիրքավորման ճշգրտությունը 0,02 մմ: Այն նաև սահմանում է հինգ առանցք ունեցող հաստոցներ անկանոն պտուտակային թռիչքների և եզրային հատուկ կառուցվածքների համար: Այս հնարավորությունները վերաբերում են անցքերի բարդ նախշերին և եզրերի առանձնահատկություններին:
Մեքենայի հրապարակված դիրքորոշման հնարավորությունը ինքնաբերաբար յուրաքանչյուր պատրաստի եզրի հանդուրժողականությունը չէ: Փաստացի ընդունումը գալիս է գծագրից, գործընթացի երթուղուց, ամրացումից, նյութական վիճակից, ջերմային մշակումից կամ ծածկույթի հաջորդականությունից և համաձայնեցված ստուգման եղանակից:
| Արտադրության փուլ | Վերահսկիչ հարց | Օգտակար գնորդի գրառում |
|---|---|---|
| Նյութի անդորրագիր | Արդյո՞ք նյութը համապատասխանում է պատվերի մեջ նշված ճշգրիտ գնահատականին և ձևին: | Նյութական վկայագիր, երբ նշված է պայմանագրում |
| Տվյալների մշակում | Ո՞ր դեմքն ու առանցքը կկառավարեն հետագա հատկանիշները: | Հաստատված գծագիր՝ տվյալների հստակ սխեմայով |
| Հորատման և գրանցման հաստոցներ | Արդյո՞ք զուգավորման տրամագիծը, խորությունը և հարմարանքները ճիշտ հաջորդականությամբ են արտադրվում: | Չափային հաշվետվություն ինտերֆեյսի կարևոր առանձնահատկությունների համար |
| Անցքի արտադրություն | Արդյո՞ք սկիպիդար շրջանը, անկյունային կողմնորոշումը, թելը և խորությունը ճիշտ են նշված: | Կաղապարի ստուգման արդյունքները և թելերի ստուգումը |
| Դեմքի հարդարում | Արդյո՞ք կնիքի երկրաչափությունը, հարթությունը և մակերեսի պահանջները պաշտպանված են: | Նշված դեմքի զննում և մակերեսային գրառում |
| Ջերմային կամ մակերեսային բուժում | Արդյո՞ք բուժումը կփոխի չափը, հարթությունը, կարծրությունը կամ պաշտպանված տարածքները: | Բուժման վկայական և վերջնական չափերի ստուգում, ըստ պահանջի |
| Վերջնական նշում և փաթեթավորում | Կարո՞ղ է գործարանը բացահայտել վերանայումը, կողմնորոշումը և զուգավորումը: | Մասերի մակնշում, ստուգման թողարկում և պաշտպանված փաթեթավորում |



Մեր գործարանի տեսքը.Հանդուրժողականությունը պետք է ունենա պատճառ և ստուգման մեթոդ: Մենք խստացնում ենք տեղակայման, կնքման և հավասարեցման առանձնահատկությունները, որտեղ հավաքը հսկողության կարիք ունի: Յուրաքանչյուր հարթության վրա հնարավորինս փոքր հանդուրժողականության կիրառումը միայն ավելացնում է ծախսերը և կարող է շեղել այն հատկանիշներից, որոնք իրականում որոշում են համապատասխանությունը:
Ինչ են պատմում ձեզ ընդհանուր եզրային խնդիրները
Կապի խնդիրը հազվադեպ է ախտորոշվում մեկ լուսանկարով: Գրանցեք, թե երբ է ի հայտ գալիս ախտանիշը, արդյոք այն փոխվում է ջերմաստիճանի կամ ճնշման հետ, և կոնկրետ որտեղ է սկսվում արտահոսքը, շարժումը կամ վնասը: Միանգամից փոխեք մեկ վերահսկվող փոփոխական:
| Դիտարկված խնդիր | Հետազոտելու հնարավոր պատճառները | Գնումների դաս |
|---|---|---|
| Նոր եզր չի մտնի ռեգիստր | Սխալ տրամագիծ կամ տեղավորում, տեղակայման դեմքի ծածկույթ, փորվածք, կեղտ, ջերմային վիճակ կամ զուգակցող մասի աղավաղում | Նշեք վերջնական մշակված չափերը, համապատասխանությունը, մուտքի և ստուգման ջերմաստիճանը |
| Հեղույսների անցքերը չեն համընկնում | Սխալ սկիպիդար շրջան, անցքերի քանակ, անկյունային տվյալ, ձեռնամուխություն, թելի կամ գծագրի վերանայում | Չափավորեք ամբողջական նախշը տեսանելի կողմնորոշման հատկանիշից |
| Ջեռուցման ժամանակ առաջանում է արտահոսք | Ջերմային շարժում, ոչ պիտանի կնիք, դեմքի աղավաղում, նախաբեռնվածության կամ ջերմաստիճանի կորուստ հաստատված հիմքից դուրս | Համակարգի վերանայման մեջ ներառեք ջերմային ցիկլը, կնիքի ճշգրտումը և պտուտակավորման մեթոդը |
| Արտահոսքը պահպանվում է մեկ հատվածում | Դեմքի տեղային վնաս, աղտոտվածություն, անհավասար հարթություն, անհավասարություն կամ արտաքին ճկման բեռ | Նշեք դեմքի հսկիչները և աջակցեք կցված ժողովին |
| Պոլիմերը քայքայվում է հոդում | Ներքին քայլ, մեռած գրպան, կոպիտ վնաս, արտահոսքի ճանապարհ կամ չափից ավելի բնակություն միջերեսի մոտ | Վերահսկեք հավաքված հալման անցումը, ոչ միայն արտաքին եզրերի չափերը |
| Ամրակները բազմիցս թուլանում են կամ ձախողվում | Ամրակման սխալ բնութագրում, անհավասար հավաքում, ջերմային ցիկլեր, թրթռում, ծանրաբեռնված կամ աղավաղված դեմքեր | Հանձնարարեք պատասխանատու ինժեներին սահմանել պտուտակներ և ամրացում ամբողջական հոդերի համար |
| Կոռոզիան սկսվում է միացումից | Ոչ պիտանի նյութ, վնասված ծածկույթ, թակարդված աղտոտվածություն, անհամատեղելի միջավայր կամ գալվանական վիճակ | Նկարագրեք իրական քիմիական և մաքրման միջավայրը, նախքան նյութը և բուժումը ընտրելը |
Ավելի մեծ ոլորող մոմենտ ախտորոշում չէ:Չափից ավելի ձգումը կարող է վնասել թելերը, պտուտակները, դեմքերը, կնիքները կամ միացված սարքավորումները: Մեկուսացրեք և ապահովեք մեքենան, այնուհետև որակավորված անձնակազմը ստուգեք ամբողջական հանգույցը և հետևեք հաստատված հավաքման ընթացակարգին:
Եթե եզրը միանում է ախողովակի արտամղման գլխիկ, ստուգեք հենարանը և կենտրոնական գիծը, ինչպես նաև հոդը: Եթե այն միանում է ապլաստիկ էքստրուդեր փոխանցման տուփկամ տակառի հենարան, ստուգեք, որ մեքենայի կառուցվածքը չի ստիպում միջերեսը դուրս գալ հարթությունից:
Extruder բարելի եզր RFQ ստուգաթերթ
Ամբողջական RFQ-ն մատակարարին թույլ է տալիս մեջբերել այն նույն մասը, որը գնորդը ակնկալում է տեղադրել: Հնարավորության դեպքում կցեք վերանայման վերահսկվող գծագիրը և նշեք յուրաքանչյուր տարր, որը դեռևս ինժեներական հաստատման կարիք ունի:
- Կցաշուրթի ֆունկցիան և տեղադրման ճշգրիտ դիրքը
- Մեքենայի արտադրող, մոդել և սերիական համատեքստ
- Երկու բաղադրիչների գծագրերը կամ մասերի համարները
- Արտաքին տրամագիծը և բոլոր տեղական ծրարի սահմանները
- Կենտրոնական հորատանցք և ներքին անցումային երկրաչափություն
- Ընդհանուր հաստություն, հանգույցներ, աստիճաններ և խորշեր
- Գրանցեք տրամագծերը, խորությունները, տեղակայումները և ներդիրները
- Հեղույսների քանակը, թեքության շրջանագիծը և անկյունային տվյալը
- Մաքրման անցք, հակափորվածք կամ թելերի մանրամասներ
- Կնքման դեմքը, ակոսը, միջադիրը կամ կնիքը
- Պահանջվող ձևի, կողմնորոշման և դիրքի վերահսկում
- Նյութի ճշգրիտ դասակարգում և ջերմային բուժում
- Մակերեւութային մշակում, քողարկում և վերջնական չափսեր
- Նորմալ և դիզայնի ջերմաստիճանի մասին տեղեկատվություն
- Նորմալ և դիզայնի ճնշման մասին տեղեկատվություն
- Միջին, պոլիմերային բանաձև և մաքրող ազդեցություն
- Արտաքին բեռներ, աջակցություն և ջերմային ցիկլեր
- Կիրառելի ստանդարտ, հրատարակություն և նախագծի կանոններ
- Քանակ, պահեստամասերի ռազմավարություն և մակնշում
- Նյութական, բուժման և ստուգման փաստաթղթեր
- Պահանջվող համապատասխանության ստուգում կամ համաձայնեցված համակարգի փորձարկում
- Լուսանկարներ և վիճակի հաշվետվություն փոխարինման համար
Մեր գործարանի տեսքը.լուսանկարները մեզ հուշում են, թե որտեղ պետք է նայել, նմուշները պատմում են մեզ, թե ինչ կա այժմ, իսկ գծագրերը ցույց են տալիս, թե ինչ պետք է արտադրել: Հզոր փոխարինման պատվերն օգտագործում է բոլոր երեքը, երբ առկա է: Եթե նրանք համաձայն չեն, մենք դադարում ենք հավանություն ստանալ՝ ամենահարմար չափումը ընտրելու փոխարեն:
Ընդունել զուգավորման ինտերֆեյսի շուրջ
Ստուգումը պետք է հետևի գծագրի վերանայման ընթացքում հայտնաբերված ռիսկերին: Պարզ հարթ եզրին կարող է անհրաժեշտ լինել կարճ ծավալային հաշվետվություն: Ճնշման սահմանային բաղադրիչը, հատուկ ադապտերը կամ մոտիկից փոխարինումը կարող են պահանջել ավելի շատ գրառումներ, տեսչական ստուգում կամ համակարգի փորձարկում՝ պատասխանատու ինժեներական ընթացակարգի ներքո:
| Ընդունման դարպաս | Ապացույցներ | Հրապարակման հարցը |
|---|---|---|
| Նկարչության հաստատում | Ստորագրված վերանայում տվյալների, չափերի, թույլատրելիության, նյութի, բուժման և նշումների հետ | Արդյո՞ք նկարը նկարագրում է նախատեսվող զուգավորումը առանց ենթադրությունների հենվելու: |
| Նյութ և բուժում | Պահանջվող վկայագրեր՝ կապված մասի կամ արտադրական լոտի հետ | Արդյո՞ք գրառումները համընկնում են պատվերի մեջ նշված աստիճանի և վերաբերմունքի հետ: |
| Չափային ստուգում | Արդյունքներ անցքի, ռեգիստրի, հաստության, պտուտակային նախշի, կնիքի երկրաչափության և նշված երկրաչափական հսկիչների համար | Արդյո՞ք ֆունկցիոնալ հատկանիշները հաստատված սահմաններում են ամբողջ մշակումից հետո: |
| Տեսողական վիճակ | Դեմքերի, թելերի, ծածկույթների, եզրերի և գծանշումների լուսանկարներ և ստուգում | Արդյո՞ք կնքման և տեղադրման մակերեսները մաքուր են, պաշտպանված և զերծ անթույլատրելի վնասներից: |
| Զուգավորման ստուգում | Տեղավորվում է գնորդի կողմից մատակարարված զուգավորման մասերի, չափիչների կամ համաձայնեցված ստուգման սարքի հետ | Արդյո՞ք ժողովը տեղակայում է, կողմնորոշվում և ամրացվում է այնպես, ինչպես նախատեսված է, առանց ստիպելու: |
| Համակարգի կամ ճնշման փորձարկում | Համաձայնեցված ընթացակարգ, պատասխանատու հաստատում և անհրաժեշտության դեպքում գրանցված արդյունք | Արդյո՞ք ճիշտ փորձարկում է կատարվել եզրագծի իրական ծավալի և կառավարող կանոնների համար: |
| Առաքման թողարկում | Մասի նույնականացում, պաշտպանություն, փաթեթավորման ցուցակ և փաստաթղթերի փաթեթ | Կարո՞ղ է ընդունող կայանը բացահայտել, պահպանել և տեղադրել ճիշտ վերանայումը: |
Տեղադրման աջակցության կամ սպասարկման պլանավորման համար վերանայեք Nanhaiya-նտեխնիկական սպասարկում. Մատակարարի ընտրությունը կարող է ներառել նաևընկերության պրոֆիլը, արտադրական սարքավորումներև ընթացիկվկայականներ.
Հաճախակի տրվող հարցեր
Ի՞նչ տեղեկատվություն է պահանջվում էքստրուդատորի տակառի եզրը մեջբերելու համար:
Ուղարկեք վերահսկվող գծագիր կամ հստակ չափսեր արտաքին տրամագծի, անցքի, հաստության, տեղորոշման գրանցամատյանի, պտուտակների քանակի, պտուտակի անցքի կամ թելի չափի, սկիպիդար շրջանագծի տրամագծի, անցքի կողմնորոշման, կնքման դեմքի և զուգավորման բաղադրիչի համար: Ավելացնել էքստրուդատորի մոդելը, նյութը, աշխատանքային ջերմաստիճանը և ճնշման հիմքը, մակերեսի մշակումը, քանակությունը և պահանջվող ստուգման փաստաթղթերը:
Արդյո՞ք ANSI, DIN կամ JIS-ը բավարար է տակառի եզրագիծը նշելու համար:
Ոչ: Ստանդարտ խողովակի եզրի համար անհրաժեշտ է ճշգրիտ ստանդարտ համարը, հրատարակությունը, չափը, վարկանիշը, երեսպատումը, նյութը և զուգակցող բաղադրիչը: Պատվերով էքստրուդատորը կամ գլխարկով եզրը կարող է նաև պահանջել վերահսկվող մեքենաների գծագիր, քանի որ դրա գրանցամատյանը, հալման անցումը, պտուտակների կողմնորոշումը և ընդհանուր երկրաչափությունը կարող են դուրս գալ խողովակի եզրային ստանդարտից:
Ի՞նչ են նշանակում PN6, PN10, PN16, PN25, PN40 և PN63 Nanhaiya եզրային էջում:
Դրանք ճնշման դասի տարբերակներ են, որոնք թվարկված են Nanhaiya տակառների կցաշուրթերի համար: Դրանք աշխատանքային ճնշման համընդհանուր երաշխիք չեն յուրաքանչյուր նյութի և ջերմաստիճանի համար: Գնման բնութագրերը պետք է միացնեն ընտրված PN դասը ճշգրիտ ստանդարտին, չափերին, նյութին, ջերմաստիճանի հիմքին, պտուտակին, կնիքին և համակարգի նախագծման կիրառելի կանոններին:
Ո՞ր նյութը պետք է ընտրեմ տակառի եզրի համար:
Nanhaiya-ն առաջարկում է ածխածնային պողպատից, չժանգոտվող պողպատից և լեգիրված պողպատից տարբերակներ: Ընտրությունը պետք է հաշվի առնի ծանրաբեռնվածությունը, ջերմաստիճանը, կոռոզիոն ազդեցությունը, պոլիմերի կամ հավելումների հետ շփումը, եռակցման պահանջները, զուգակցող մասերի նյութը, մակերեսի մշակումը և նախագծման կանոնները: Նշեք հաստատված գծագրի ճշգրիտ գնահատականը, այլ ոչ թե պատվիրեք միայն ըստ նյութական ընտանիքի:
Ինչպե՞ս կարող եմ չափել փոխարինող էքստրուդերի եզրը:
Չափել փոսը, արտաքին տրամագիծը, ընդհանուր հաստությունը, ռեգիստրի տրամագիծը և խորությունը, պտուտակների քանակը, անցքի կամ թելի չափը, թեքության շրջանագծի տրամագիծը, անկյունային կողմնորոշումը և կնքման առանձնահատկությունները: Գրանցեք զուգավորման մասը, հոսքի ուղղությունը և հավաքման դիրքը: Համեմատեք չափումները մեքենայի բնօրինակ գծագրի հետ, քանի որ հեռացված մասը կարող է մաշված լինել, աղավաղվել կամ նախկինում վերանորոգվել:
Ինչու է արտահոսքի եզրը տեղադրվելուց հետո արտահոսում:
Հնարավոր պատճառները ներառում են վնասված կամ ոչ պիտանի հերմետիկ երեսը, սխալ միջադիրը կամ կնիքը, եզր-երեսի աղավաղումը, ռեգիստրի վատ դասավորվածությունը, աղտոտումը, անհավասար պտուտակներ, ոչ պիտանի ամրացումներ, ջերմային շարժում կամ հաստատված դիզայնից դուրս ճնշման և ջերմաստիճանի վիճակը: Գտեք պատճառը, նախքան ավելի ձգող ուժ կիրառելը:
Կարո՞ղ է մատակարարը նմուշից պատճենել մաշված տակառի եզրը:
Ֆիզիկական նմուշը օգտակար է, բայց այն չպետք է լինի միակ լիազորությունը: Մաշվածությունը, կոռոզիան, վերամշակումը, վերանորոգումը և ջերմային աղավաղումը կարող են փոխել կրիտիկական չափերը: Օգտագործեք բնօրինակ գծագիրը, երբ առկա է, չափեք զուգավորման բաղադրիչները և համաձայնեք, թե որ չափերը կվերականգնվեն մինչև փոխարինող գծագրի հաստատումը:
Ինչպե՞ս պետք է ընդունվի պատվերով տակառի եզրը:
Նախ հաստատեք գծագիրը, այնուհետև ստուգեք պատվերով պահանջվող նյութի և բուժման գրառումները: Ստուգեք անցքը, գրանցամատյանը, հաստությունը, պտուտակային նախշը, կնքման երկրաչափությունը և նշված ձևի կամ դիրքի հսկիչները գծագրին համապատասխան: Հաստատեք համապատասխանությունը զուգակցող մասերի հետ, երբ դա գործնական է, և կատարեք միայն համաձայնեցված համակարգի կամ ճնշման փորձարկումը կիրառելի ինժեներական ընթացակարգի համաձայն:
Տեխնիկական հղումներ
- Nanhaiya տակառի եզրԱռաջին կողմի նյութեր, ստանդարտներ, մակերեսային մշակումներ, PN տարբերակներ, հավելվածներ և արտադրանքի պատկերներ:
- Nanhaiya արտադրական սարքավորումԱռաջին կողմի մշակման հնարավորությունները և սարքավորումների դիրքորոշման հրապարակված տվյալները:
- ASME B16.5-2020 ակնարկՊաշտոնական ASME շրջանակը և պարունակությունը խողովակների կցաշուրթերի և ֆլանգավոր կցամասերի համար:
- ISO 286-1:2010գծային չափերի և հարմարանքների թույլատրելիության կոդի համակարգի ISO պաշտոնական նկարագրությունը:
- ISO 1101:2017Երկրաչափական հանդուրժողականության լեզվի պաշտոնական ISO նկարագրությունը ձևի, կողմնորոշման, գտնվելու վայրի և արտանետման համար:
Ստանդարտները պետք է գնվեն կամ հասանելի լինեն դրանց լիազորված հրատարակիչների միջոցով, երբ դրանց ամբողջական պահանջներն անհրաժեշտ են: Պատասխանատու ինժեները պետք է հաստատի կիրառելի հրատարակությունը, իրավասությունը և նախագծի կանոնները նախքան արտադրությունը կամ փորձարկումը:
Խմբագրական նշում. Այս ուղեցույցը առանձնացնում է Nanhaiya-ի ընթացիկ արտադրանքի տարբերակները կիրառական ինժեներական որոշումներից: Վերջնական ճնշման նախագծումը, պտուտակները, կնքումը, նյութի դասակարգը, թույլատրելիությունը և ընդունման պահանջները պետք է հաստատվեն գնման հաստատված բնութագրում: